
Kunststoff-Extrusionsform
Sonstige Produktion
Warum Big Brand Trust BENK MACHINE
Welche Vorteile und welchen Service Sie von uns erhalten können, wenn wir zusammenarbeiten
Hilfreiche Ressource zur Unterstützung Ihres Unternehmens
Ultimativer Leitfaden für Kunststoff-Extrusionsformen
Dieser Artikel stellt Ihnen Kunststoffextrusionsformen oder „Kunststoffextrusionswerkzeuge vor, die in Konjugation mit dem Extruder verschiedene Extrusionsprodukte produzieren.
Zu den Arten von Kunststoffextrusionsformen gehören:
- Sheet Dies für Filme
- Profilstempel für Tür- und Fensterprofile
- Ringdüsen für Rohre und Rohre wie PP-R, PVC, HDPE-Rohre
- Koextrusionswerkzeuge für mehrschichtige, mehrwandige Kunststoffextrusionsprodukte, z. B. doppelwandige Wellrohre.
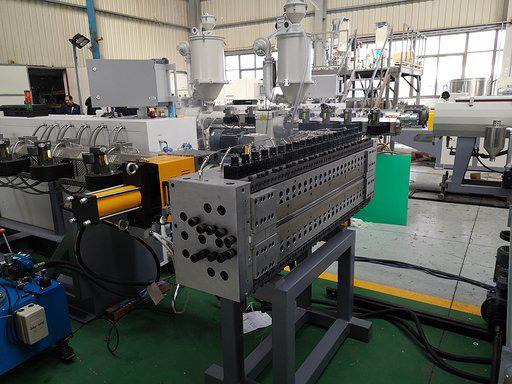 Abbildung 1: Kunststoff-Extrusionsform für Hohlblech
Kunststoff-Extrusionsdüsendesign Dies ist eine wichtige, aber anspruchsvolle Aufgabe. Sie erfordert eine detaillierte Kenntnis der Eigenschaften des geschmolzenen Polymers, einschließlich seiner Fließeigenschaften, Schmelztemperaturen, Wärmeübertragungseigenschaften, Schmelzviskosität und mehr!
Sie benötigen auch umfangreiche Erfahrung mit dem Extrusionsprozess. Mit über 10 Jahren Extrusionserfahrung ist Benk der Ort, um Ihre maßgeschneiderte Kunststoff-Extrusionsform zu bestellen.
Wir werden uns Kunststoff-Extrusionsformen eingehend ansehen, um Ihren Kaufprozess zu vereinfachen und Geld zu sparen.
Kapitel 1: Was ist Extrusion Moulding?
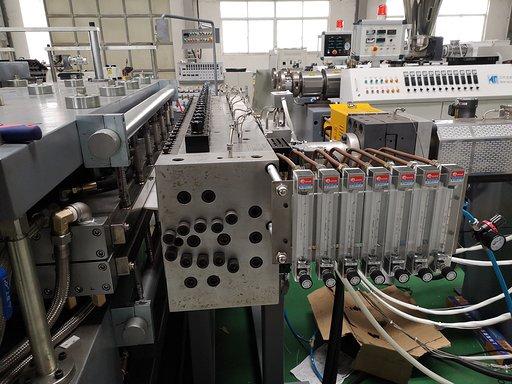 Abbildung 2: PP Hollow Sheet Mould während der Produktion
1.1 Definition & Kunststoff-Extrusionsformprodukte
Extrusion ist der Prozess des Erhitzens und Scherens von thermoplastischem Material (z. B. PVC-Pulver) in einem beheizten Fass mit einer rotierenden Schraube.
Nachdem das Kunststoffpulver ein geschmolzenes Polymer bildet, wird das Schmelzmaterial verdichtet und in eine Form oder ein Extrusionswerkzeug gedrückt – dies ist ein Kanal oder Hohlraum, der die Form des herzustellenden Produkts hat.
Beispielsweise weisen Blechdüsen eine flache und schlitzförmige Form auf, bei Rohren ist der Hohlraum ringförmig oder ringförmig.
Nachdem das geschmolzene Material das Extrusionswerkzeug verlässt, wird es als 'Extrudat' bezeichnet und durch leichten Zugdruck in nachgelagerte Anlagen gezogen. Kalibrierung, Kühlung und Schneiden der Produkte erfolgen weiter unten in der Linie.
Herstellung von PVC Rohren Beispiel:
1.2 Gewünschte Ergebnisse des Kunststoff-Extrusionsformungsprozesses
Was sind also die Ziele des Kunststoff-Extrusions-Verfahrens?
- Auswirkungen auf die richtige Oberflächenbeschaffenheit (Ästhetik) auf das extrudierte Produkt
- Beeinflussen Sie die richtige Form und Größe mit wenig Abweichung von den festgelegten Standards.
- Sicherstellen, dass die molekulare Wechselwirkung innerhalb der Kunststoffschmelze zu den gewünschten physikalischen Eigenschaften führt.
- Minimieren Sie den Druckabfall, wenn sich das Material durch die Düse bewegt.
1.3 Kunststoff-Extrusionsformdesign
Die Leistung des Werkzeugs wird durch eine Reihe von Faktoren beeinflusst, darunter:
- Verhältnis des Querschnittsverhältnisses des Zylinders zum Querschnitt der Form.
- Die Abmessungen des Stempels - wie seine Länge.
- Die Art des Materials, aus dem die Düse hergestellt wurde. Wenn beispielsweise zwischen den Innenwänden der Düse und dem geschmolzenen Kunststoff viel Reibung herrscht, kann dies zu kosmetischen Defekten auf der Oberfläche des Produkts führen.
- Die Durchflussrate in der Düse. Es ist wichtig, eine gleichmäßige und stromlinienförmige Strömung zu haben.
Wenn es zu einer Stagnation des geschmolzenen Polymers innerhalb der Düse kommt, kann dies zu einem Polymerabbau führen, da die Schmelze für längere Zeit Hot Spots ausgesetzt ist.
1.4 Hauptteile des Extrusionswerkzeugs
In diesem Abschnitt werden wir uns die Blechform ansehen, um besser zu erfahren, wie Kunststoffformen funktionieren.
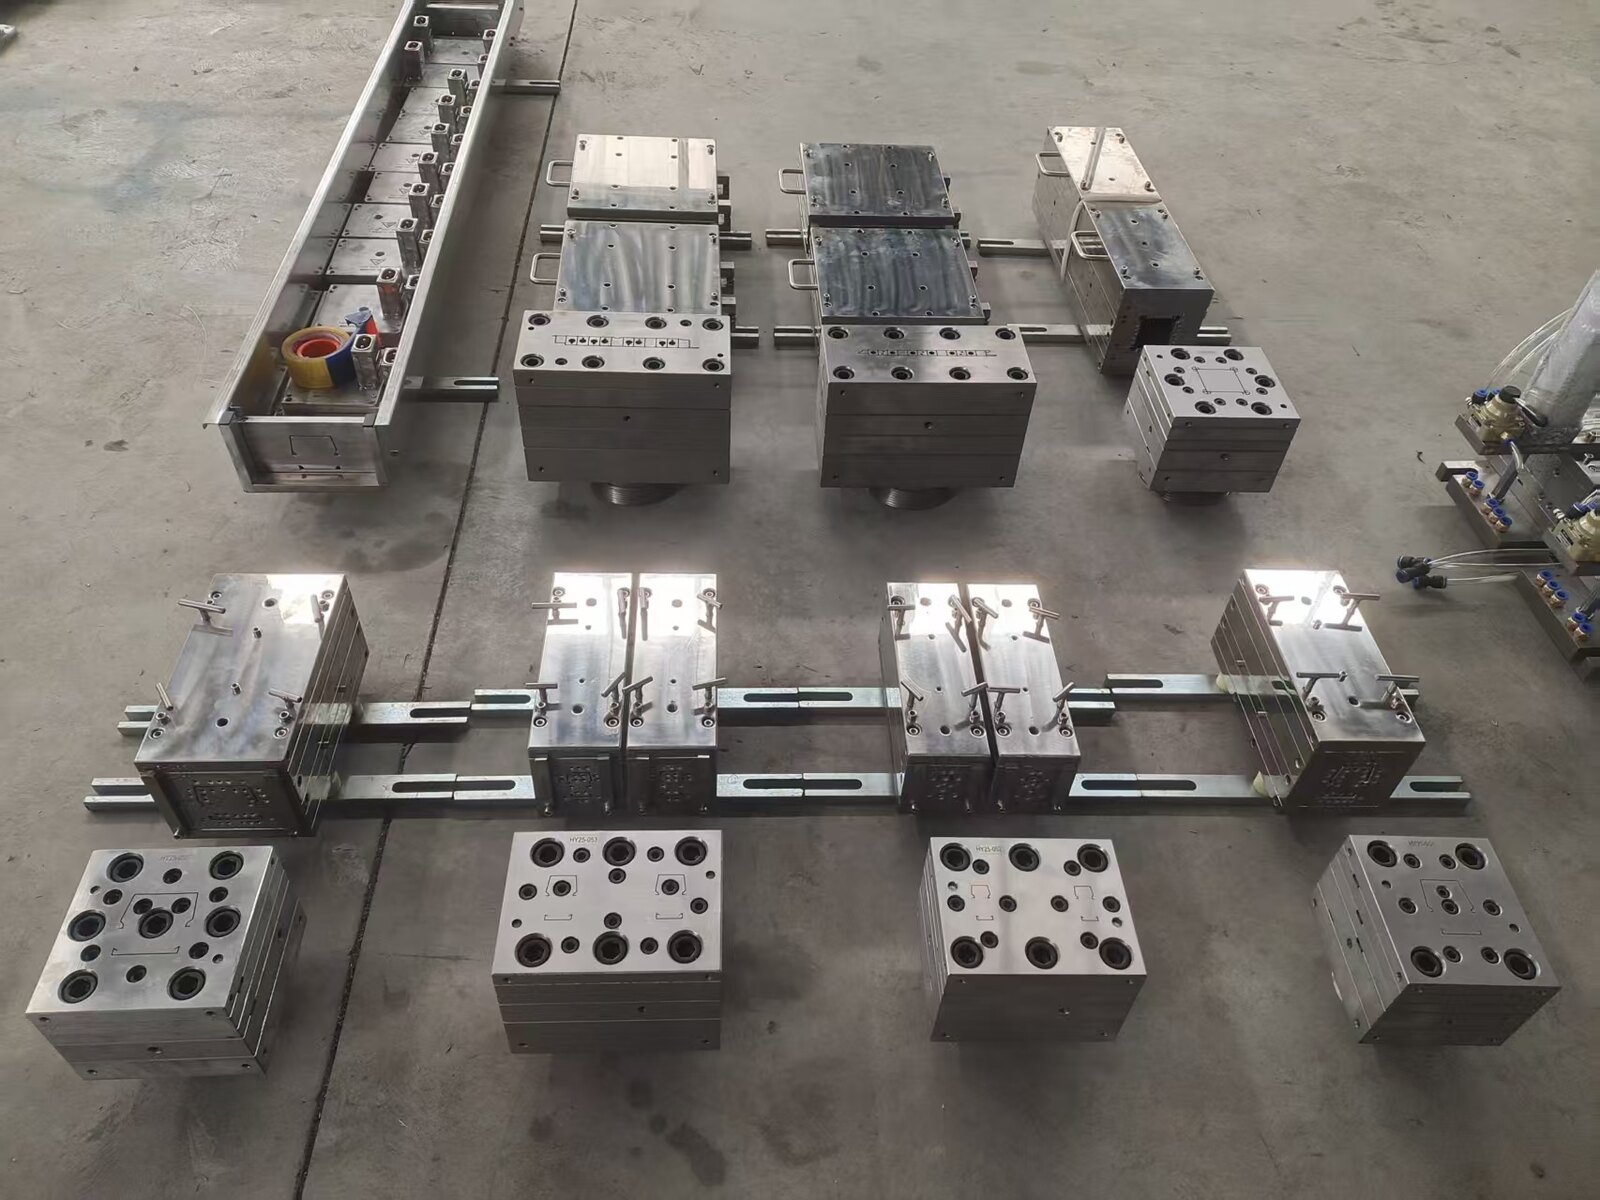
Abbildung 3: Coat Hanger-Type Sheet Die Kredite M. M. Kostic und L. G. Reifschneider, "Design of Extrusion Dies"
- Haupteinlassöffnung (2) Manifold oder Verteilung (3) Insel- oder Landabschnitt (4) Die Lippe
- Adapter: Es verbindet die Form mit dem Extruderfass. Kurz vor der Düse werden eine Brechplatte und ein Siebpaket installiert, um den Staudruck im Extruder zu regulieren und Verunreinigungen auszusieben.
- Distribution oder Manifold Abschnitt: Es verteilt die Schmelze gleichmäßig über die Öffnung der Düse.
- Bodenabschnitt
Der Stegabschnitt behält die Form bei, bis das Extrudat die Form verlässt.
- Exit/Die Lippen
Das Extrudat verlässt die Düse durch die Düsenlippen.
Detaildarstellung einer Streichbügel-Blattdüse
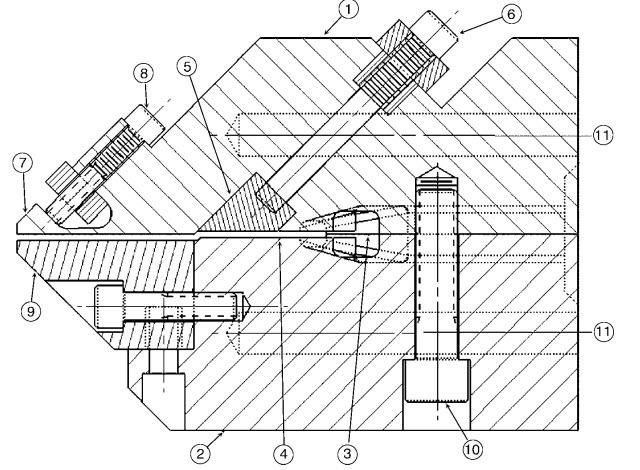
Abbildung 4: Detaillierte Querschnittsdarstellung der Kleiderbügel-Blattmatrize Angepasst von M.M. Kostic und L.G. Reifschneider, "Design of Extrusion Dies"
Machen Sie sich keine Sorgen, wenn der Kleiderbügel kompliziert aussieht, es ist sehr leicht zu verstehen.
- Obere Matrizenplatte
Wenn Sie sich das Diagramm ansehen, werden Sie das Vorhandensein einer Patronenheizung bemerken, die durch ihre Länge (11) läuft, Choker (5) & Choker-Verstellstange (6) und die Flex-Diele (7) und ihr Verstellbolzen (8).
- untere Matrizenplatte
Die untere Matrizenplatte weist ferner eine Patronenheizung auf, die mit dem Matrizenbolzen (10) auf- und abbewegt werden kann, um den Spalt der Insel oder des Bodens (4) zu variieren.
- Manifold
Der Krümmer muss die Schmelze im Bodenabschnitt gleichmäßig verteilen. Die Breitschlitzdüsen sind nach der Form des Krümmers benannt.
Es gibt T-Dies, Kleiderbügel-Dies und Fischschwanzblech-Dies. Es ist sehr wichtig, dass sich die Schmelze gleichmäßig in den Landabschnitt füllt.
- Insel
Es behält die für Blätter benötigte flache Form bei.
- Chocker
Der Chokerbar steuert die Flussrate der Polymerschmelze in die Düsenlippen, er wird auch als Durchflusswiderstandsbar bezeichnet.
Steuerung des Kunststoffflusses im Würfelvideo:
- Drosselstangenverstellbolzen
Sie werden den Chokerbar-Verstellbolzen verwenden, um den Chokerbar zu senken oder anzuheben.
- Flexdüsenlippe
Die Flex-Diele ist ebenfalls einstellbar und ermöglicht es Ihnen, den Fluss der Schmelze beim Verlassen der Düse weiter zu verfeinern.
- Flexlippenverstellbolzen
Es wird verwendet, um die obere Flex Die Lippe zu kontrollieren.
- Unterlippe
Die untere Lippe arbeitet in Konjugation mit der oberen Lippe, um die Dicke des Blattes einzustellen.
- Matrizenbolzen
Es hält die unteren und oberen Düsenplatten. Während der Wartung können Sie den Düsenbolzen öffnen und den Stempel in zwei Teile teilen.
- Heizpatrone
Sollte für eine gleichmäßige Erwärmung im Inneren des Werkzeugs sorgen.
1.4 Heizungen für Kunststoff-Extrusionswerkzeuge
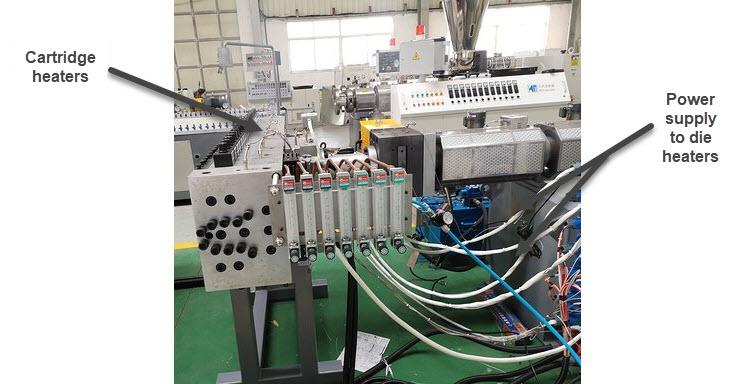 Abbildung 5: Heizgeräte für Kunststoffformen
Zusätzlich zu gegossenen Heizkörpern gibt es verschiedene Arten von Heizkörpern, die in Kunststoffextrusionsformen verwendet werden.
In Abbildung 5 sehen Sie die Stromversorgungskabel aus dem Elektroschrank des Extruders, die Strom für die Heizpatronen liefern.
Sie fragen sich vielleicht, warum wir Heizungen im Werkzeug brauchen?
Die Temperatur des Polymers wird nicht durch Düsenerhitzer erhöht, sondern nur beibehalten. Das geschmolzene Polymer wurde bereits im Extruder erhitzt.
Die Temperatur der Kunststoff-Extrusionsform ist also die gleiche wie die Temperatur der Schmelze. Einige Düsen haben mehrere Temperaturzonen wie das Extruderfass. Jede Zone hat ein Thermoelement und einen Temperaturregler.
Wenn Heizungen in einer Zone ausfallen, können andere Heizungen die erforderliche Temperatur beibehalten.
Um ein glänzendes Finish auf der Oberfläche der Kunststoffprodukte zu erzeugen, ist es eine gängige Technik, dass die Düse eine höhere Temperatur als das geschmolzene Polymer hat.
Arten von Formheizgeräten aus Kunststoff
- Kartusche/Wickel/Bleistiftheizungen
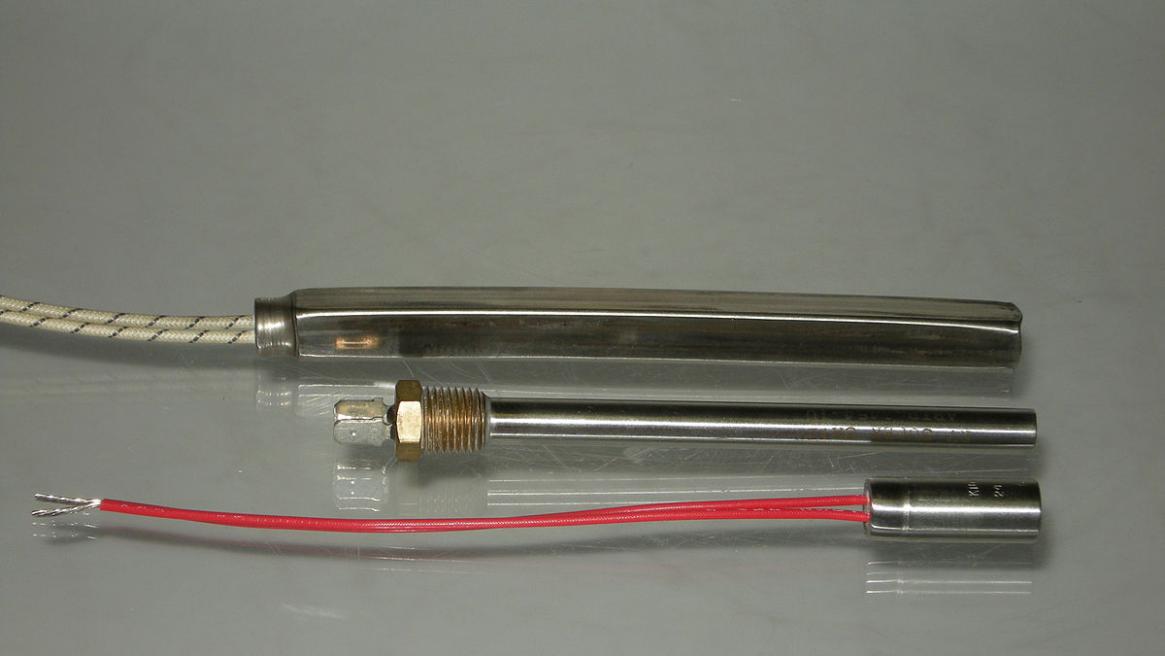 Abbildung 6: Patronenheizgeräte
Sie sind röhrenförmig gestaltet. Im Inneren haben sie einen Nickel-Chrom-Draht, der um einen Keramikkern gewickelt ist. Die Wärme wird durch den Widerstand des Nichromdrahtes gegen den Wechselstromfluss abgeleitet.
- Plattenheizgeräte
Im Gegensatz zu Patronenheizungen werden sie außerhalb des Werkzeugs installiert. Sie verwenden auch einen Widerstandsdraht, um die Kunststoffform zu erwärmen. Sie sind normalerweise flach oder bogenförmig.
- Heizungen aus Gussaluminium
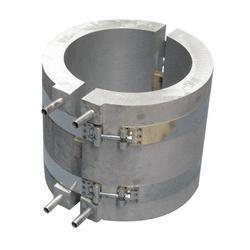 Abbildung 7: Aluminium-Gussheizgeräte
Üblicherweise werden Gießerhitzer in die Extrusionsform eingebettet, die aufgrund ihrer großen Oberfläche eine gleichmäßigere Erwärmung bewirken und auch zur Beheizung des Extruderrohres dienen.
Schlussfolgerung
In diesem Kapitel haben wir Plastikwerkzeuge vorgestellt, ihr Design und ihre Funktionsweise gesehen und darüber gesprochen, wie die Gießform funktioniert.
Als nächstes werden wir mehr in Arten von Extrusionsformen eintauchen, die wir für Sie bei Benk Machinery produzieren können.
Kapitel 2: Arten von Kunststoff-Extrusionsformen, die wir herstellen
Qualität steht bei jedem Werkzeug, das wir in unserer Fabrik herstellen, an erster Stelle. Alle Werkzeuge sind aus GB 40Cr-Stahl hergestellt - eine der am häufigsten verwendeten Stahllegierungen für Zahnräder, Stifte, Wellen usw.
GB 40Cr hat die beste Auswahl an mechanischen Eigenschaften, beispielsweise aufgrund seiner hohen Härte und Zähigkeit, die es ihm ermöglichen, Verschleiß zu widerstehen.
Es hat auch eine hohe Oberfläche und kann leicht galvanisiert werden (Beschichtung mit einer zweiten Metallschicht wie Zink).
Auswechselbare Teile, wie Matrizensteg und Stifte, werden verzinkt, die Schutzschicht kann bis zu einem Jahr dauern, danach müssen sie zur Verlängerung ihrer Lebensdauer erneut beschichtet werden.
Eine weitere Qualitätsmaßnahme ist die Verwendung der besten Temperaturregler der Marke Omron.
2.1 Kunststoffrohrform
Abbildung 8: Inline-Rohrdüsenkopf
Rohrdüsen aus Kunststoff formen das Extrudat zu einer Ringform/Annulus-Struktur.
- In-line-Dies
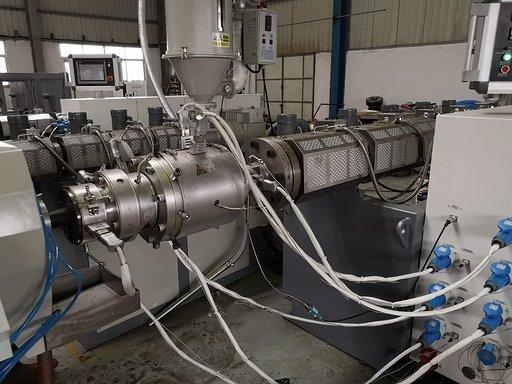 Abbildung 9: In-line-die
Bei diesem Typ befindet sich die Düse auf einer geraden Linie mit dem Extruder, wobei in dem obigen Diagramm das geschmolzene Polymer von links (stromaufwärts gelegene Düsenseite) eintritt.
Es wird auf dem Lauf mit dem Düsenflansch (9) und die Gehäuse (1) unterstützt alle Komponenten des Werkzeugs.
Sobald das geschmolzene Material eintritt, wird es verteilt durch die (2) torpedoartige DüseAus dem Dorn fließt das geschmolzene Polymer in das Düsenland (4).
Sie bestimmt den Außendurchmesser des Rohres und hat auch Auswirkungen auf die Oberflächenbeschaffenheit des Rohres.
Der Düsensteg wird durch die Halteplatte gehalten (5), die mit dem Gehäuse des Werkzeugs verbunden ist.
Der Dorn ist in der Mitte eines kreisförmigen Kanals mit dem Dornträger (8).
In einer Spinne sterben, gibt es mehr als ein Dorn Unterstützungen genannt Spinnenbeine.
In einer der Dornstützen befindet sich eine Luftloch (7). Das Luftloch bietet einen leichten Luftdruck innerhalb der Annulus-Extrudatform, um seine verformbaren Wände vor dem Einsturz zu bewahren.
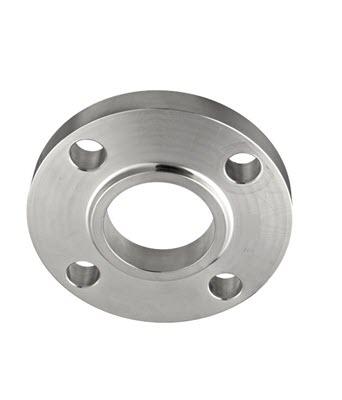
Abbildung 10: Beispiel eines Flansches.
Was passiert, wenn Sie Rohre mit einer anderen OD und Dicke herstellen möchten?
Wenn Sie Rohre mit einem anderen Außendurchmesser herstellen möchten, müssen Sie nur den Spalt des Düsenbodens mit dem Zentrierbolzen einstellen. (6) und verwenden Sie einen anderen Stempel.
Wenn Sie Rohre mit unterschiedlichen Wandstärken erstellen möchten, passen Sie einfach den Abstand des Werkzeugs an, während Sie den gleichen Werkzeugstift verwenden (3).
Schließlich haben wir das Heizband (10) das die Düse bei Betriebstemperaturen hält.
- Querkopfdüse
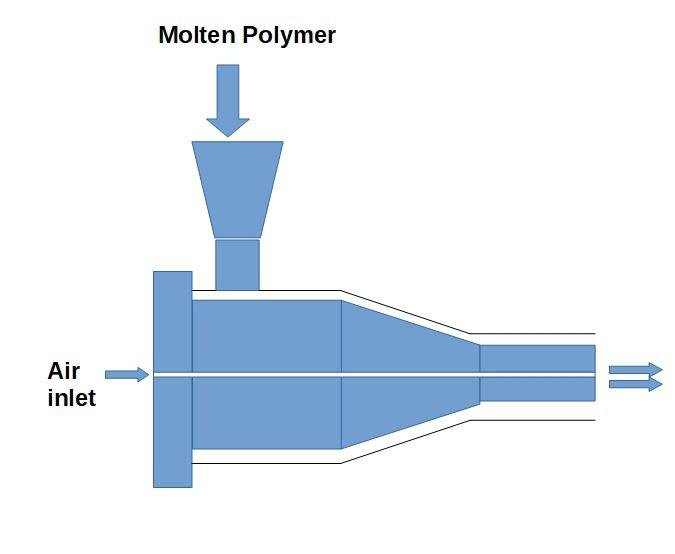
Abbildung 11: Einfache Darstellung eines Querkopfstempels
Die Inline-Düse ist die beliebteste Form. Sie ist jedoch immer noch anfällig für die Bildung von Schweißlinien.
Eine Verbesserung des Inline-Düsenentwurfs ist die Kreuzkopfdüse. Die Schmelze wird über seitliche Zufuhr im 90-Grad-Winkel in den Dorn eingeleitet.
Die Schmelze spaltet sich nicht auf, weil es keine Spinnenbeine gibt, sondern der Dorn wird wie in der Abbildung dargestellt inline auf dem Düsengehäuse montiert.
Verteilungstypen für Inline-Dies
Die Konstruktion von Rohrformwerkzeugen wurde kontinuierlich verbessert.
- Spiraldorn – Der Verteiler ähnelt einer Schraube. Dieses Design wurde in der Blasfolienextrusion weit verbreitet und wurde für Rohre angepasst, da es weniger anfällig für Schweißlinien ist.
- Der Lattice-Korb-Typ - Es wird in Hochleistungslinien verwendet.
- Rotations-Inline-Treiber
Sie können auf andere Verteilungstypen stoßen, aber alles, was Sie wissen müssen, ist der Unterschied zwischen einem Inline-Würfel und einem Cross-Head-Würfel.
2.1.1 PVC-Rohrform
Bei Benk können Sie eine PVC-Rohrform mit einem oder mehreren Ausgängen erhalten. Wir liefern Adapter für Düsenlandstangen und Stifte.
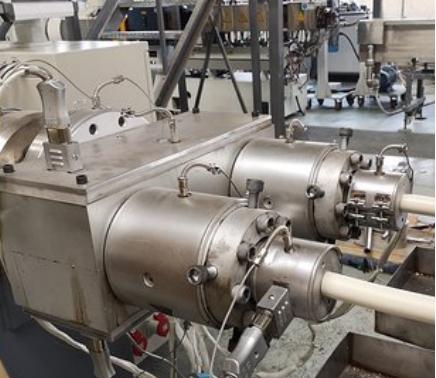
Abbildung 12: Doppelauslass-Kunststoffrohrform
Für einen Ausgang kann unsere PVC-Rohrform Rohre von 16-800 mm OD herstellen. Die beiden Ausgänge PVC-Rohrdüse können Rohre von 16-160 mm OD herstellen.
Unsere Vier-Hohlraum-PVC-Rohrextrusionslinie, die Rohre von 16-32 mm OD herstellen kann. Stößt mit mehreren Ausgängen aus, nutzt die Produktionskapazität von Extrudern für Rohre mit großem Durchmesser.
Benk liefert auch eine PVC-Rohrform für ein dreischichtiges PVC-Rohr. PVC-Rohrherstellungsanlage
2.1.2 HDPE-Rohrform
Unsere HDPE-Rohrform stellt feste Wandrohre mit Größenbereichen von 16-1200 mm OD her. Es funktioniert mit Hochgeschwindigkeits- und Normalgeschwindigkeitslinien.
Die HDPE-Rohrform hat einen speziell entwickelten Dorn, da sie zwei Schmelzeströme benötigt; einen aus dem Hauptextruder, der die Schmelze für die Rohrstruktur liefert; und den zweiten kleineren Extruder zur Markierung. Wir können die Düse so anpassen, dass 1 bis 4 Leitungen auf dem Rohr hergestellt werden.
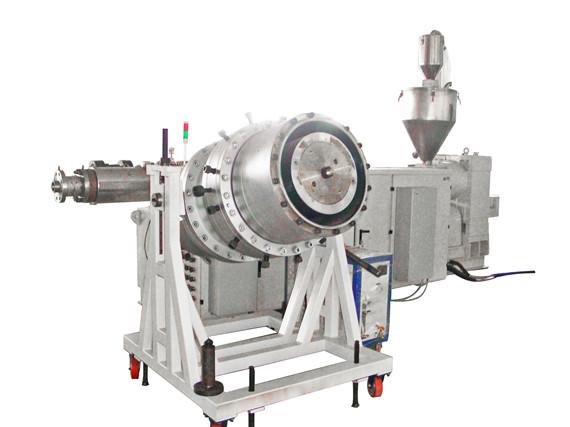
Abbildung 13: Gitterkorbdüse für HDPE-Rohre.
Mehr erfahren über unsere Vollwand-HDPE-Extrusionsmaschine:
2.1.3 PPR-Rohrform
Unsere PPR-Rohrform kann Rohre mit einem Durchmesser von 16-160 mm herstellen. Wir haben auch eine doppelte PPR-Rohrform mit OD von 16-110 mm.
Da PPR-Rohre Markierungslinien aufweisen, verfügt die Form über ein spezielles Dorndesign, um die beiden Schmelzeströme zu vereinen.
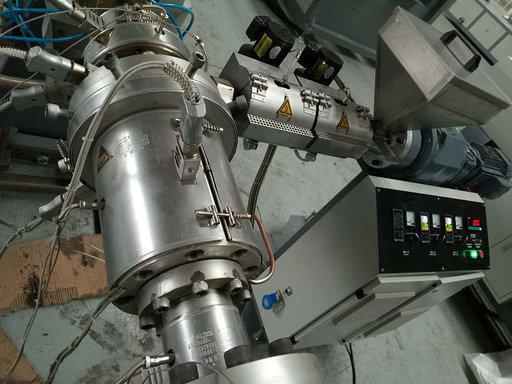
Abbildung 14: PPR-Form mit Markierungslinienextruder
Wenn Sie sich für die PPR-Form interessieren, können Sie Erfahren Sie mehr über it line hier.
- Wellrohrform
Es gibt zwei Wellrohrtypen; einwandiges Wellrohr und doppelwandige Wellrohre.
Unsere einwandige Wellrohrform kann Rohre von 16-63 mm OD herstellen, die als elektrische Kabelkanäle verwendet werden.
Doppelwandige Wellrohre werden mit zwei Einwellenextrudern coextrudiert. Unsere doppelwandige Wellrohrform stellt Rohre mit einem Größenbereich von 50-1200 mm OD her.
Um die gewellte Struktur zu erhalten, wird das Rohr durch eine Umformmaschine mit gewellten Formen passieren.
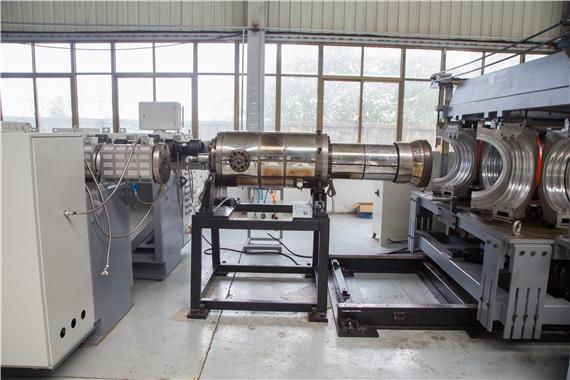 Abbildung 15: HDPE-Rohrform mit Formblöcken
Sie können mehr über die Linie erfahren hier.
- Kunststoffprofilform
Kunststoffprofile sind komplexe Formen. Im Gegensatz zu Platten oder Rohren mit regelmäßigen geometrischen oder konzentrischen Formen sind Profile unregelmäßig wie U-Formen, L-Formen und komplexe Formen wie Fensterprofile.
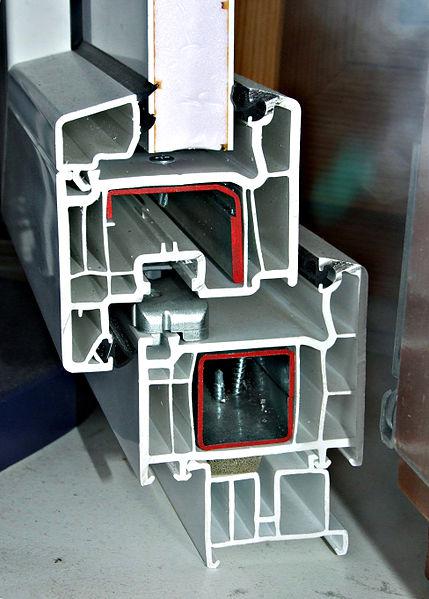
Abbildung 16: Kunststofffensterprofil
Die Herstellung von Kunststoffprofilformen ist ebenfalls am kompliziertesten, da die Fließgeschwindigkeit des Schmelzpolymerisats beim Ausfüllen der Form aufgrund ihrer unregelmäßigen Formen stärker variiert.
Bei der Gestaltung der Form muss eine gleichbleibende Strömung erreicht werden, wobei beispielsweise Strömungswiderstände verwendet werden können, bei denen die Strömung zu schnell ist.
Es braucht in der Regel viel Forschung und Tests, um Kunststoffprofilformen zu entwickeln. Deshalb sollten Sie Ihre Kunststoffprofilform von einem erfahrenen Hersteller wie Benk beziehen.
Schauen wir uns nun die Kunststoffprofilformen an, die wir herstellen:
- PVC/WPC Fensterprofilform
Die PVC- und WPC-Profilform wird bei der Herstellung von Fensterprofilen verwendet. Wir können verschiedene Formengrößen liefern, um Profile verschiedener Größen herzustellen. Sie können mehr über die Fensterprofillinie erfahren Hier.
- WPC/PVC-Türbrettform
Unsere Türplattenform für Holz-Kunststoff-Verbundwerkstoff und PVC-Türen produziert Hohlplatten mit einer Dicke von 40 mm.
Es kann Breiten von 600 mm, 800 mm und 1000 mm erzeugen. Sie können auch die Breite des Türbretts anpassen.
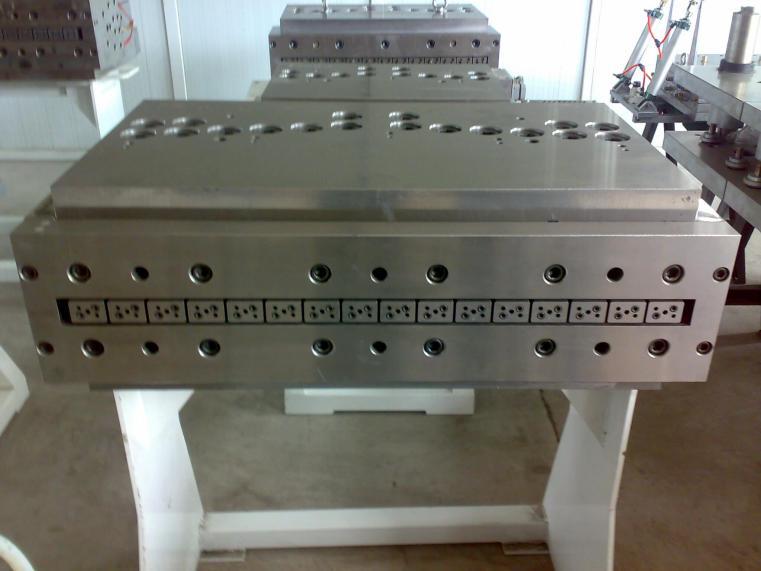
Abbildung 17: Kunststoffform für Platten
Sie können mehr über die WPC/PVC Türbrettform hier.
- PVC Deckenform
Benks PVC-Deckenform kann Platten mit Breiten von 150 bis 600 mm herstellen. Sie können auch die Dicke und Breiten nach Ihren Bedürfnissen steuern. Schauen Sie sich unsere an PVC Deckenlinie.
- WPC/PVC Wandplattenform
Unsere Wandplattenform wird Platten herstellen, die in Bauanwendungen wie Innendekorationen verwendet werden. Die Wandplatten können Breiten von 300 mm, 400 mm, 500 mm und 600 mm haben, was die aktuellen Standards auf dem Markt sind.
Die Kunststoffform ist so konzipiert, dass sie mit PVC-Material arbeitet, das einen höheren Kalziumgehalt hat.
Für PVC-Holzplatten kann die Form Quadrathohlräume machen und für PVC-Steinplatten kann sie einen Kern mit runden Löchern produzieren. hier.
- Kunststoffplattenform
Die Kunststofffolienform wird auch als "Kunststofffoliendüse" oder "Schlitzdüse" bezeichnet. Wir haben die Hauptteile in Kapitel 1 gesehen. Hier werden wir über die verschiedenen Arten sprechen, wie die Schmelze durch die Mannigfaltigkeit verteilt wird:
T-Die
Die Schmelze wird in einer "T" -Form verteilt. Das geschmolzene Polymer tritt in die Mitte des "T" ein und verteilt sich dann auf die linke und rechte Seite.
T-Diese haben einen niedrigen Druckabfall, sind jedoch anfällig für Materialaufhängung oder Wölbung (ein Phänomen, bei dem die Schmelze an den Enden stagniert).
Fischschwanz
Mit dem Fischschwanzdesign ähnelt die Verteilung einer Fischschwanzform, die sich von den 90-Grad-Winkeln des T-Dies unterscheidet.
Coat-hanger-Dielen
Die Kleiderbügelform ist weit verbreitet und sieht aus wie eine Kleiderbügelform. Es ist die häufigste Form für Laken.
 Abbildung 18: Illustration des Kleiderbügels
- Steinkunststoffverbundblechform (SPC-Blechform)
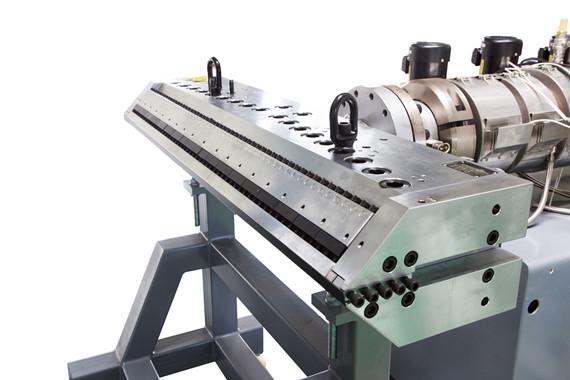
Abbildung 19: T-Diagramm für Blechform
Die SPC-Blechform stellt Platten mit einer Dicke von 2-8 mm und einer Breite von 1220 mm her. Es ist sehr langlebig und kann über 10 Jahre in Produktion sein. Einige der Produkte, die Sie mit der Steinkunststoffverbundplattenform herstellen können, sind
Luxus-Vinyl-Fliesen, WPC-Bodenbelag, Luxus-Vinyl-Planke und Stein-Kunststoff-Bodenbelag. Erfahren Sie hier mehr darüber.
- PP Hohlblechform
Die PP-Hohlblechform stellt Bleche mit einer Dicke von 0,5 mm bis 30 mm mit einem Durchmesser von 1000 – 2800 mm her.
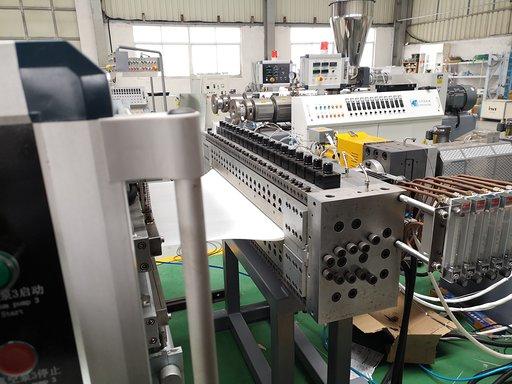
Abbildung 20: PP-Hohlblechdüse
Es ist eine T-Düse. PP-Blattdüsen haben eine Flötenstruktur, so dass die Lippen der Düse Reisform, Quadratform und so weiter haben. Zwei oder mehr Extruder können in einer Multi-Mann-Düse kombiniert werden, um Blätter mit bis zu 5 Schichten herzustellen.
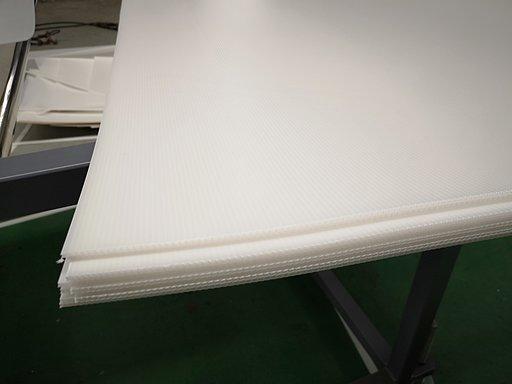 Abbildung 21: PP-Hohlbleche
- Plattenform
Unsere T-Plattenform kann Platten mit einer Dicke von 5-20 mm und einer Breite von 1200 mm herstellen. Aber Sie können die Plattenform an Ihre Bedürfnisse anpassen.
Sie können entweder PVC- oder WPC-Material verwenden und Nichtschaumplatten und Schaumstoffplatten herstellen.
Erfahren Sie mehr über unsere Produktionslinie für Kunststoffplatten.
Kapitel 3: Holen Sie sich die beste Kunststoff-Extrusionsform bei Benk Machines
3.1 Kosten für Kunststoff-Extrusionswerkzeuge
Grundsätzlich können Extrusionsformen von 1.500 US-Dollar bis zu 10.000 US-Dollar je nach Lieferant reichen.
Der beste Weg, um sich über die Kosten der Kunststoff-Extrusionswerkzeuge zu informieren, besteht darin, direkt mit dem Lieferanten zu sprechen.
Bei Benk werden wir sicherstellen, Ihnen die niedrigsten Kosten und die beste Qualität sowie den besten Wert für Ihre Investition zu bieten.
3.2 Wo kann man ein individuelles Kunststoff-Extrusionswerkzeug kaufen?
Sie sollten eine Form von einem erfahrenen Kunststoffformhersteller kaufen. Wenn Sie die Form kaufen, sollte sie auf der Grundlage der Eigenschaften Ihres Harzes angepasst werden.
Die Schmelze ist sehr empfindlich auf die Gestaltung der Düse, wobei das Scherverdünnungs- und elastische Verhalten der Schmelze bei der Gestaltung berücksichtigt werden muss.
Der Lieferant muss auch ein professionelles Designteam mit einem guten Ruf haben.
Benk Machinery erfüllt all diese Anforderungen. Wir verwenden nicht nur hochwertigen Stahl, sondern auch wärmebehandelt, und wir haben Hightech-Bearbeitung eingesetzt. Wir lagern und liefern auch Ersatzteile für Artikel wie Stempelstifte. Sie erhalten eine Garantie auf Ihren Kauf und die rechtzeitige Lieferung in weniger als 30 Tagen.
3.3 Wie findet man zuverlässige Kunststoff-Extrusionswerkzeuge aus China?
Die meisten Kunden sorgen sich darum, einen Qualitätslieferanten aus China zu finden. Stellen Sie diese Fragen, um sicherzustellen, dass Sie einen guten Lieferanten bekommen.
Erkundigen Sie sich, ob das Unternehmen eine gültige Geschäftslizenz besitzt und ob die Produkte über Zertifizierungen wie das SGS-Zertifikat verfügen.
Fragen Sie nach den Unternehmen, mit denen der Lieferant zusammengearbeitet hat. Überprüfen Sie auch den Standort des Lieferanten und fragen Sie, ob Sie einen Besuch in der Fabrik planen können.
Der Lieferant sollte auch bereit sein, alle Maschinen vor dem Versand zu testen.
Kapitel 4: Wie löst man das Problem in Ihrer Kunststoff-Extrusionsform?
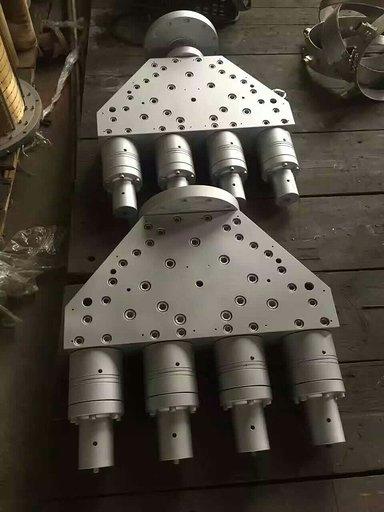
Abbildung 22: 4-Hohlraumdüse mit dem Verteilerschnitt
4.1 Was sind die normalen Probleme beim Extrusionswerkzeug?
Aufgrund der komplexen Funktionsweise der Kunststoff-Extrusionsform können mehrere Probleme auftreten, darunter:
- Düsenquellung
Druckstempelnachweis:
Die Düsenquellung tritt auf, wenn sich das Extrudat beim Austritt aus den Düsenlippen ausdehnt, was anormal ist, da die Extrudatabmessungen durch den Düsenhohlraum eingestellt wurden.
Beispielsweise könnte das Rohr einen größeren Durchmesser als der des ringförmigen Hohlraums aufweisen, wobei die Quellung der Düse auf die Vereinigung und Geschwindigkeitsentspannung der Schmelze zurückgeführt wurde.
- Schweißnaht
Sie treten in ringförmigen Spinnendüsen auf, in denen die Schmelze gespalten und wieder zusammengeführt wird, um das Rohr zu bilden.
- Schraubendrehspeicher
Dieses Problem wird normalerweise leicht gelöst, indem die Zeit, die die Schmelze in der Düse verbringt, verlängert wird.
4.2 Fehlerbehebung bei Kunststoff-Extrusionswerkzeugen
Bei der Fehlersuche bei Kunststoff-Extrusionswerkzeugen handelt es sich um den Prozess der Identifizierung und des Versuchs, Werkzeugprobleme zu lösen.
- Prozessdaten sammeln
Während des normalen Betriebs erfasst und sammelt der Betreiber Verarbeitungsdaten wie Temperaturen, Druck usw. in einer Datenbank, und vergleicht bei auftretenden Problemen die historischen Daten mit den aktuellen Daten, um Anomalien zu identifizieren.
Zum Beispiel vergleicht der Bediener die Temperaturwerte im Extruder, den Schmelzdruck und die Drehzahl der Schraube.
Die Bedienungspersonen sollten außerdem ausführliche und zeitnahe Wartungsunterlagen führen und über Erfahrungen und technische Kenntnisse im Zusammenhang mit dem Extrusionsverfahren verfügen.
- Kalibrierung
Instrumente müssen auf ihre Genauigkeit überprüft werden, beispielsweise muss der Bediener sicherstellen, dass das Thermoelement die richtige Anzeige liefert.
Es wird empfohlen, die Instrumente und Sensoren für Druck, Temperatur, Drehzahl und andere Messwerte mindestens zweimal im Jahr zu kalibrieren.
- Harzveränderungen
Es ist sehr wichtig, die Harzzusammensetzung konsistent zu halten. Alle Änderungen des Harzes beeinflussen seine Fließeigenschaften und sein Verhalten in der Düse.
Es ist auch wichtig, den Lagerbereich zu überwachen und ihn sauber und trocken zu halten.
- Tragen
Einige Probleme können auch auftreten, wenn die Teile der Matrize abgenutzt sind; regelmäßige Wartung sollte mindestens einmal im Jahr erfolgen oder wenn die Produktqualität zu sinken beginnt.
- Entwurfsüberlegungen
Die Konstruktion der Düse kann auch eine Ursache des Problems sein, wenn sie nicht richtig hergestellt wurde. Die Schraube kann auch nicht mit der Düse übereinstimmen. Sie kann Probleme mit einer bestimmten Temperaturzone im Extruder sein.
Andere Probleme können gelöst werden, indem der Düsenkanal vergrößert, die Temperatur in der Düse erhöht oder gesenkt oder die Leistung des Extruders variiert wird.
4.3 Reinigung des Kunststoff-Extrusionswerkzeugs
Nach der Produktion ist die Reinigung des Extrusionswerkzeugs ein notwendiger, aber kniffliger Prozess, der Fachwissen erfordert. Das Halten der Innenflächen sauber wird die Leistung des Werkzeugs für lange Zeit aufrechterhalten und hohe Ausbeuten sicherstellen.
Die Matrizenreinigung bedeutet nicht, dass man die gesamte Matrize demontieren muss. Die Matrize kann im Rahmen der regelmäßigen Wartung nur ein- oder zweimal pro Jahr demontiert werden („split-and-clean ). Beispielsweise kann bei einer Blechmatrize der Matrizenbolzen die obere Matrizenplatte abgenommen werden.
Die Reinigung im Internet erfolgt in der Regel während der normalen Produktion.
Der Bediener trägt hitzebeständige Handschuhe, um das Kunststoffextrudat zu greifen und es wegzuziehen. Es ist sehr wichtig, mit der richtigen Geschwindigkeit zu ziehen, um zu vermeiden, dass es reißt und drinnen stecken bleibt.
Ein Luftschlauch wird verwendet, um Luft dorthin zu blasen, wo das Schmelzmetall an der Metalloberfläche haftet. Der Bediener verwendet dann ein Messing/Kupferwerkzeug, um das verbleibende Polymer von den Düsenlippen zu entfernen, so dass der Schmelzfluss nicht blockiert wird.
Wir verwenden Kupferwerkzeuge, da sie weich sind und die empfindliche Oberfläche der Form nicht beschädigen.
Schlussfolgerung
Benk ist das beste Unternehmen für alle Ihre Kunststoff-Extrusionsform Bedürfnisse. Lassen Sie unser professionelles Design-Team mit Ihrem Unternehmen arbeiten.
Wir nutzten komplexe Modellierung von Fließprozessen, Berechnungstechniken und kontinuierliche Forschung und Entwicklung, um die besten Formendesigns für unsere Kunden zu entwickeln.
Um die beste Form für Sie herzustellen, müssen wir nur die Art Ihrer Rezeptur, die Geschwindigkeit der Produktionslinie, die Kapazität und den Output des Extruders kennen.
Fühlen sie sich frei, tony mit ihrer anfrage zu kontaktieren wir werden sie schnell in weniger als 24 stunden erreichen.
Referenzen
- M. M. Kostic und L. G. Reifschneider, "Design of Extrusion Dies", S. 633-649, 2006.
- Effektive Fehlersuche bei Extrusionsproblemen
- Wie Split & Clean Flat Dies