
RTP-Ausrüstung
RTP Verstärkungswindemaschine
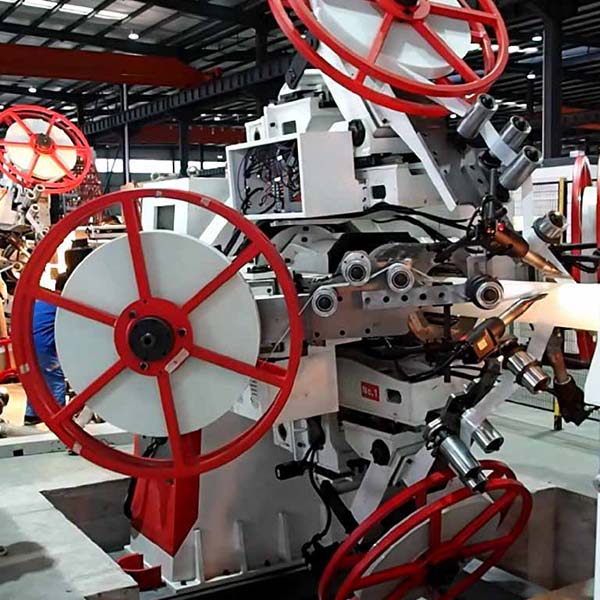
Ein servogesteuerter Wickelsystem zum Auftragen von Glasfaser, Aramid, Polyester oder Stahlband auf einen Thermoplast-Liner in einem ausgewogenen Schraubenmuster. Das Design konzentriert sich auf stabile Bandspannung, wiederholbare Schichtplatzierung und schnelles Rezeptwechsel.
Wie der Wickelkopf funktioniert
Der Auskleidungsschlauch durchläuft den Wickelabschnitt, während eine oder mehrere Abtragsstationen Verstärkungsband dem Rohr zuführen, wobei ein rotierender Ring oder Schlitten das Band auf den gewünschten Schrägungswinkel führt, wobei die Steuerung die Rohrleitungsgeschwindigkeit, die Drehzahl, die Changierposition und die Bandspannung synchronisiert, so dass jede Lage konsistent platziert wird.
Bandspule, Bremse, Tänzerrolle und Wägezelle behalten eine stabile Spannung bei, wenn sich der Spulendurchmesser ändert.
Führungsrollen positionieren das Band in der richtigen Breite und im richtigen Winkel, wobei die Bandbreite und der Rohrdurchmesser angepasst werden.
Servoachsen steuern den Wickelring, den Schlitten oder beides, was wiederholbare Muster und einen rezepturbasierten Wechsel ermöglicht.
Schutz, Verriegelung und kontrollierte Stopp-Sequenzen schützen das Bedienpersonal bei Spool-Änderungen und Wartung.
Verstärkungsmaterialien
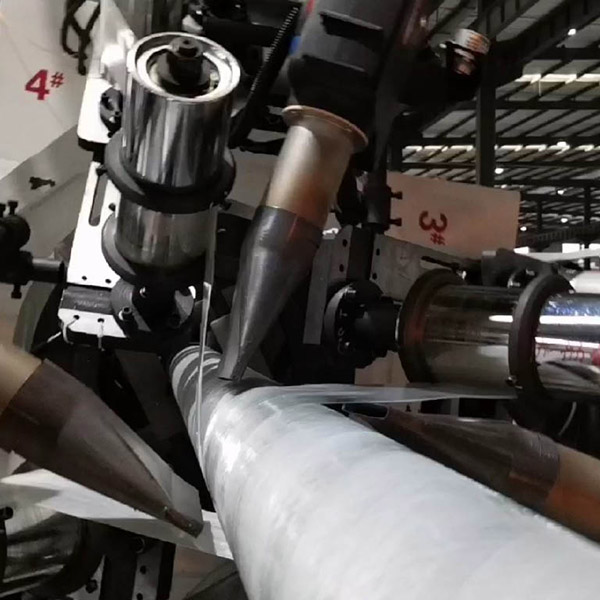
Das Wickelsystem ist um das Verstärkungsmaterial und das Rohrqualifikationsprogramm herum angeordnet, wobei die Materialauswahl die Bandspannung, die Führungsgeometrie, die Heizung und das Mantelbonden beeinflusst.
- Glasfaser- oder Roving-Band
- Aramidband für Hochdruckanwendungen
- Polyesterband, wenn das Design es erlaubt
- Stahlband für besondere Druck- und Handhabungsanforderungen
- Andere qualifizierte Bänder mit projektspezifischen Tests
Materialverträglichkeit, Bandbreite und Schichtenfolge müssen für jedes Rohrdesign bestätigt werden.
Typische Eingabedaten für Spezifikationen
| Parameter | Was wir brauchen | Warum es wichtig ist |
|---|---|---|
| Rohrleitungsbereich | Innendurchmesser, Außendurchmesser und Wandbereich | Ringgröße, Führungsposition und Leitungsgeschwindigkeit |
| Verstärkung | Art des Bandes, Breite, Dicke und Anzahl der Schichten | Bestimmt Pay-off, Spannung und Führung Design |
| Windungsmuster | Winkelbereich, -folge und -überlappung | Definiert Servobewegung und Rezeptstruktur |
| Produktionsleistung | Ziel kg/h oder m/min | Stellt Beschleunigung, Spulenkapazität und Steuerungsreaktion fest |
| Leitungsschnittstelle | Liner Extruder, Ofen, Mantellinie und Abzugsdaten | Sicherstellt synchronisierte Start-, Stopp- und Geschwindigkeitsänderungen |
Der Windungswinkel ist eine Konstruktionsvariable, bei druckausgeglichenen Konstruktionen ist ein ausgeglichener Winkel nahe ±54,7° üblich, aber der Endwinkel, die Anzahl der Schichten und die Spannung müssen aus der Rohrkonstruktion und der Qualifikationsprüfung stammen.
Integration mit der RTP-Linie
Geben Sie die Wickelmaschine um Ihr Rohrdesign an
Senden Sie den Rohrgrößenbereich, Banddaten, Schichtmuster und Zielausgabe. Wir werden die Wicklungskonfiguration, Steuerung und Leitungsschnittstelle bestätigen.