RTP Pipe Produktionslinie
Eine kontinuierliche Linie, die PE100-Harz in spulbare verstärkte thermoplastische Rohre umwandelt: Kernrohr-Extrusion, ±54,7°-Verstärkungswicklung, Mantelrohr-Extrusion, Kühlung, Abzug, Schneiden und Aufspulen — eine Linie, ein Steuerungssystem, ein Lieferant.
Was eine RTP-Rohrproduktionslinie tut
RTP (reinforced thermoplastisch pipe) ist ein spulenfähiges Verbundrohr: Ein thermoplastisches Kernrohr trägt die Flüssigkeit, kontinuierliche Verstärkungsschichten tragen den Druck, und eine äußere thermoplastische Ummantelung schützt die Verstärkung. Da das Rohr auf Spulen gewickelt wird, anstatt alle 6 oder 12 Meter gefügt zu werden, kann eine Sammelleitung, die Hunderte von Schweißverbindungen in Stahl benötigt, in einem Bruchteil der Zeit installiert werden.
Diese Linie erzeugt dieses Rohr kontinuierlich. Ein Einschneckenextruder bildet das Kernrohr PE100, das vakuumvergrößert und gekühlt und dann wieder erwärmt wird. Zwei Servoringwickelmaschinen legen Stahlband, Glasfaserband, Aramidband oder Polyesterband im ausgeglichenen Winkel von ±54,7° auf, so dass die Verstärkung sowohl die Reifen- als auch die Axiallast trägt. Ein Infrarot-Aktivierungsofen schmilzt die Außenhaut des Kernrohrs wieder auf, so dass die Verstärkung ohne Klebefilm verklebt, und ein zweiter Extruder legt den Außenmantel durch einen vakuumgeeichten Querkopf auf. Das fertige Rohr wird gekühlt, gemessen, geschnitten, aufgewickelt und auf derselben Linie druckgeprüft.
Jeder Antrieb, jede Heizung und jeder Wickel wird von einem Steuerungssystem koordiniert, so dass der Wechsel von einer Rohrspezifikation zur nächsten eine Rezepturänderung im HMI ist - keine mechanische Umgestaltung. Wickelwinkel, Bandspannung, Liniengeschwindigkeit und Kühlung werden pro Produkt gespeichert, wodurch die Druckmessung von Spule zu Spule wiederholbar bleibt.
Typische Referenz: 110 mm Innendurchmesser, 4,0 MPa Arbeitsdruck, 2 Verstärkungsschichten bei ±54,7°, 12 m/min Nennabzug, 500 m Coil.
Was macht diese Linie anders
- Ausgewogenes ±54,7°-Kreuzwickeln in einem Durchgang, keine gewickelte Bandüberlappung
- Bandspannung geschlossener Schleife von 200 bis 1500 N, gehalten, während der Spulendurchmesser wächst
- IR-Aktivierung anstelle eines Klebefilms, so dass das Rohr ein einziges thermoplastisches Material bleibt
- Vakuumkalibrierte Ummantelung für eine runde, hohlraumfreie Deckschicht
- Servo-Synchronisation vom Werkzeug zum Haspel, damit die Wandstärke nicht driftet
- In der Leitung Durchmesser und Druckprüfung, bevor die Spule die Leitung verlässt
Technische Spezifikation
Die folgenden Abbildungen beschreiben eine Standardlinie. Rohrabmessungen, Druckklasse, Anzahl der Wickelköpfe und Leistung werden durch Ihre Rohrspezifikation festgelegt - senden Sie uns die Rohrgrößenmatrix und Druckklasse und wir werden die genaue Konfiguration bestätigen.
| Position | Spezifikation |
|---|---|
| Rohrstruktur | PE100- oder PE-RT-Kernrohr + 2-4 durchgehende Verstärkungsschichten + PE-Außenmantel |
| Rohrgröße | 50 – 200 mm Innendurchmesser (63 – 250 mm Außendurchmesser) |
| Verstärkung | für die Druckklasse ausgewähltes Stahlband, Glasfaserband, Aramidband oder Polyesterband |
| Windungswinkel | ±54,7° symmetrischer Wickel; 2 Wickelgeräte als Standard, 4 Wickelgeräte für Hochdruckrohre |
| Arbeitsdruck | 1.6 – 6,4 MPa Standard; bis zu 32 MPa mit Aramid-Verstärkung |
| Betriebstemperatur | -40 °C bis +80 °C kontinuierlich (PE-RT Kernrohr für höhere Kurzzeittemperatur) |
| Leitungsausgang | 120 – 350 kg/h je nach Rohrdurchmesser, Wanddicke und Bewehrungsgehalt |
| Streckengeschwindigkeit | 0,5 – 8 m/min |
| Lieferformular | Spulen bis zu 500 m für 50 – 110 mm; 12 m gerade Längen über 160 mm |
| Installierte Stromversorgung | Ca. 400 kW (Antriebe und Heizer) |
| Bodenraum | 96 × 36 m, 8 m Firsthöhe, ebener Boden, 400 V / 50 Hz Versorgung |
| Betreiber | 2 – 3 pro Schicht inklusive Coil-Handhabung |
| Ausrüstung | Spezifikation |
|---|---|
| Kernrohrextruder | SJ65/33 Einschnecken, 45 kW Wechselstrommotor mit Wechselrichter, Nutenzuführung, Sperrschnecke, 5 Heizzonen, Schmelzdruckregelung |
| Kernrohrdüse | Spiraldorndüse für 50-200 mm mit auswechselbaren Kalibrierhülsen; Vakuum- und Innenluftanschlüsse |
| Formatierung und Kühlung | 6 m Vakuumkalibrierung und Sprühkühlungsrinne, zwei Vakuumpumpen, Luftwischer, dreiachsig verstellbarer Werkzeugträger |
| Erststrecke | Zweibandraupenabschleppung, Servosynchronisation, 0,3 – 12 m/min |
| Vorwärmen | Heiße Luft mit IR-Boost, 3 kontrollierte Zonen, 90 – 120 °C Oberflächentemperatur |
| Wickelköpfe | 2 × Servoringwickler, Traversenkorb, geschlossene Schleifenbandspannung 200 – 1500 N, schnelle Spulenwechsel |
| Mantelextruder | SJ90/30 Einschnecken, 90 kW Wechselstrommotor mit Wechselrichter, Nuteneinlaufbuchse, Sperrschnecke, Schmelzepumpe optional |
| Jackendiebe | Querkopfdüse mit Vakuumkalibrierung, auswechselbare Strömungseinsätze, wassergekühlter Dorn |
| Jackenkühlung | 2 × 6 m Sprühkühltröge plus 3 m Vakuumformtröge mit geschlossener Schleifen-Vakuumsteuerung |
| Zweitstrecke | Raupenabschleppung, Servoantrieb, 0,5 – 8 m/min, Druck geregelt durch Servozylinder |
| Messung | Laserdurchmessermesser, 0,01 mm Auflösung mit Ovalitätsanzeige und Closed Loop Feedback; Tintenstrahldrucker |
| Schneiden und Haspeln | Planetenschneider mit Servoschlitten; Doppelstationshaspel, Spulendurchmesser bis 2,6 m mit Changierführung |
| Prüfung | Hydrostatischer Druckprüfstand bis 20 MPa mit automatischer Rampe, Halten, Bersterkennung und Datenerfassung |
| Upstream und Utilities | 2 × 40 m³ Silos, gravimetrische Dosierung 0,3 % Genauigkeit, pneumatische Förderung, Crusher und Mahlwerk, 2 × 30 Kühlaggregate, Kühlturm, Kompressor, Schaltschrankraum |
Alle Werte sind indicative engineering values für eine Standardkonfiguration und werden im technischen Angebot entsprechend Ihrer Rohr spezifikation bestätigt.
Ausrüstungsvorteile auf dieser Linie
Acht Dinge, die entscheiden, ob eine Verbundrohrleitung ihre Druckeinstufung nach der Schicht hält.
Ausgewogener Aufwindung von ±54,7°
Zwei Wickler legen die Armierung als balancierte Querwendel an, wobei Hoop- und Axialspannung von demselben Band getragen werden, was die Druckmessung stabil hält, wenn das Rohr vor Ort aufgewickelt und später begradigt wird.
Bandspannung mit geschlossener Schleife
Die Bandspannung wird kontinuierlich von 200 bis 1500 N gemessen und korrigiert. Ohne sie sind die inneren Schichten locker und die äußeren Schichten überspannt, und das Rohr versagt bei einem geringeren Druck als dem Auslegungswert.
Verklebung ohne Klebefilm
Der IR-Aktivierungsofen schmilzt die Außenhaut des Kernrohrs unmittelbar vor dem Aufwickeln wieder auf, so dass sich die Verstärkung direkt mit dem PE verbindet. Keine Klebeschicht, kein drittes Material, kein Delaminationsweg.
Zwei Extruder, ein Steuerungssystem
Die Kernrohr- und Mantelextruder, beides Abzweige, die Wickelmaschinen, der Schneider und der Haspel, laufen von einer SPS mit einer Rezeptur.
Vakuum kalibrierte Jacke
Die Querkopfdüse ist vakuumkalibriert, so dass der äußere Mantel über die gesamte Rohrlänge rund und frei von Hohlräumen ist - der Punkt, an dem ein Verbundrohr normalerweise anfängt, während der Installation zu korrodieren oder zu verhaken.
Servo synchronisiert vom Würfel zum Coiler
Die Liniengeschwindigkeit wird von den Spulmaschinen bestimmt, gefolgt von beiden Abholungen. Wandstärke und Wickelsteigung bleiben konstant, wenn der Haspel beschleunigt wird, so dass das Rohr vom ersten bis zum letzten Meter einheitlich ist.
Durchmesser- und Druckprüfung in der Leitung
Ein Lasermessgerät mit geschlossener Schleifenrückführung hält den Durchmesser im Zielbereich, und die hydrostatische Prüfstation druckprüft die fertige Rolle, bevor sie die Linie verlässt. Die Testdaten werden mit der Rollennummer protokolliert.
Gebaut um Ihre Rohrspezifikation
Matrizen, Maßhülsen, Wickelsteigung, Bandbreite, Abzugskapazität und Spulengröße werden aus Ihrer Rohrgröße und Druckmatrix ausgewählt, nicht aus einer festen Kataloglinie.
Prozessfluss
Acht kontinuierliche Schritte vom Harz bis zu einer druckgeprüften Spule.
- Trocknen, Dosieren und Fördern von Harz
- Kernrohrextrusion — SJ65/33
- Vakuumleimung und Sprühkühlung
- Vorwärmung auf Klebetemperatur
- ±54,7° Verstärkungswicklung
- Klebstoffaktivierung und Mantel-Extrusion
- Kühlung, Durchmesserregelung und Abholung
- Schneiden, Haspeln und Druckprüfung
Sehen Sie die Linie, bevor sie gebaut wird
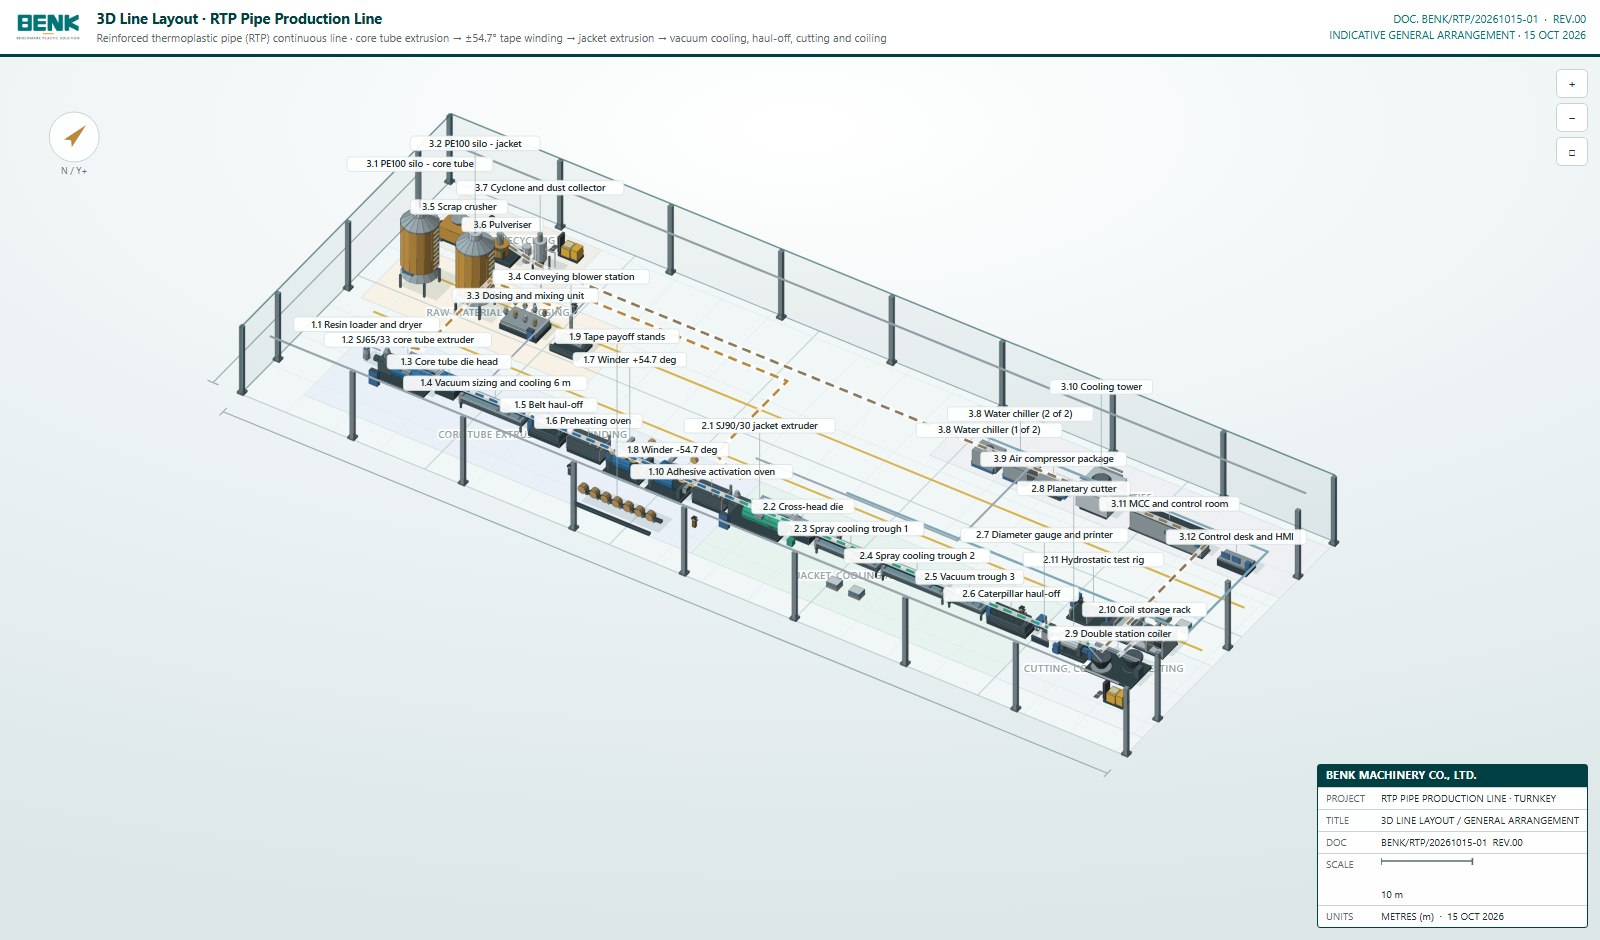
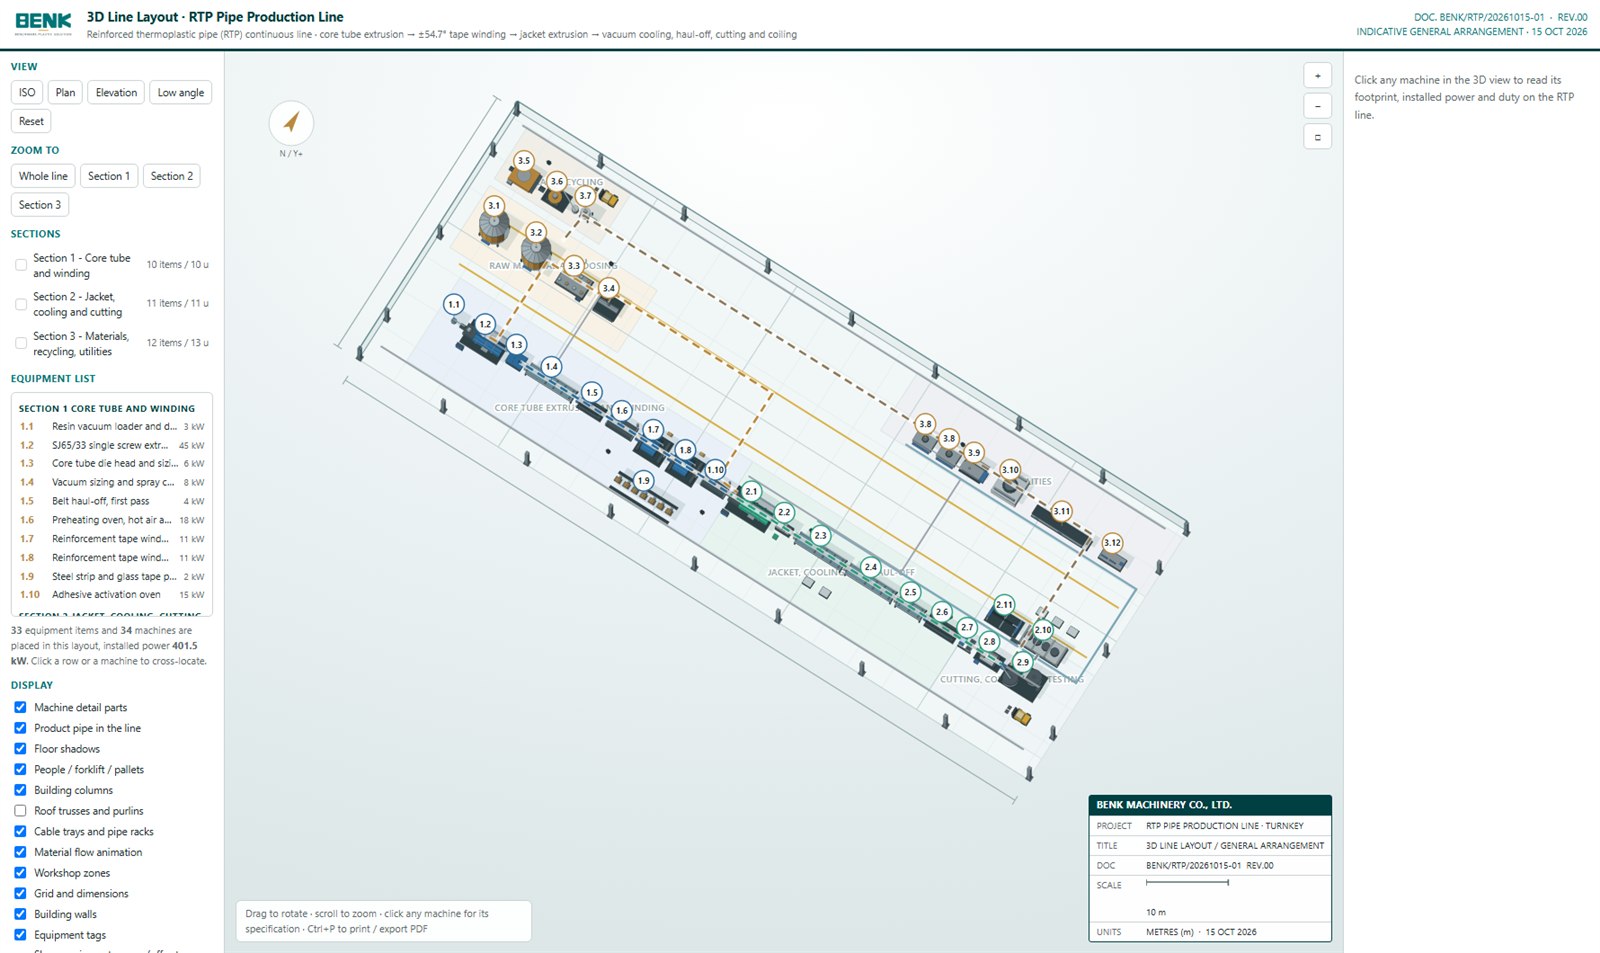
Dies ist die tatsächliche allgemeine Anordnung der RTP-Linie, in 3D aus der Ausrüstungsliste und den Maschinenpositionen gezeichnet. Ziehen Sie, um sie zu drehen, scrollen Sie zum Zoom, klicken Sie auf eine Maschine für ihren Fußabdruck, installierte Leistung und Pflicht, und verwenden Sie den Zoom zu Tasten, um zu einem einzelnen Abschnitt zu springen. Das Layout ist maßstabsgerecht in Metern gezeichnet, so dass Sie den Betriebsgang, den Spulenhandlingraum und die Wartungsfreigabe gegen Ihr eigenes Gebäude überprüfen können.
3D Linienlayout · RTP Rohrproduktionslinie
INDIKATIVE ALLGEMEINE VEREINBARUNG · 15 ÜLG 2026
| PROJECT | RTP PIPE PRODUKTIONSLINE · TURNKEY |
| TITLE | 3D LINE LAYOUT / GENERAL ARRANGEMENT |
| DOC | BENK/RTP/20261015-01 REV.00 |
| SCALE | NTS |
| UNITS | METERN (m) · 15 ÜLG 2026 |
Ausrüstung, wie in unseren Werken gebaut
Die Maschinenfamilie, aus der diese Linie zusammengesetzt ist, fotografiert in unserer Montagehalle: Extruder, Vakuum- und Sprühkühltanks und der Liniensteuerschrank - zusammen mit dem Rohr, das am Ende davon kommt.
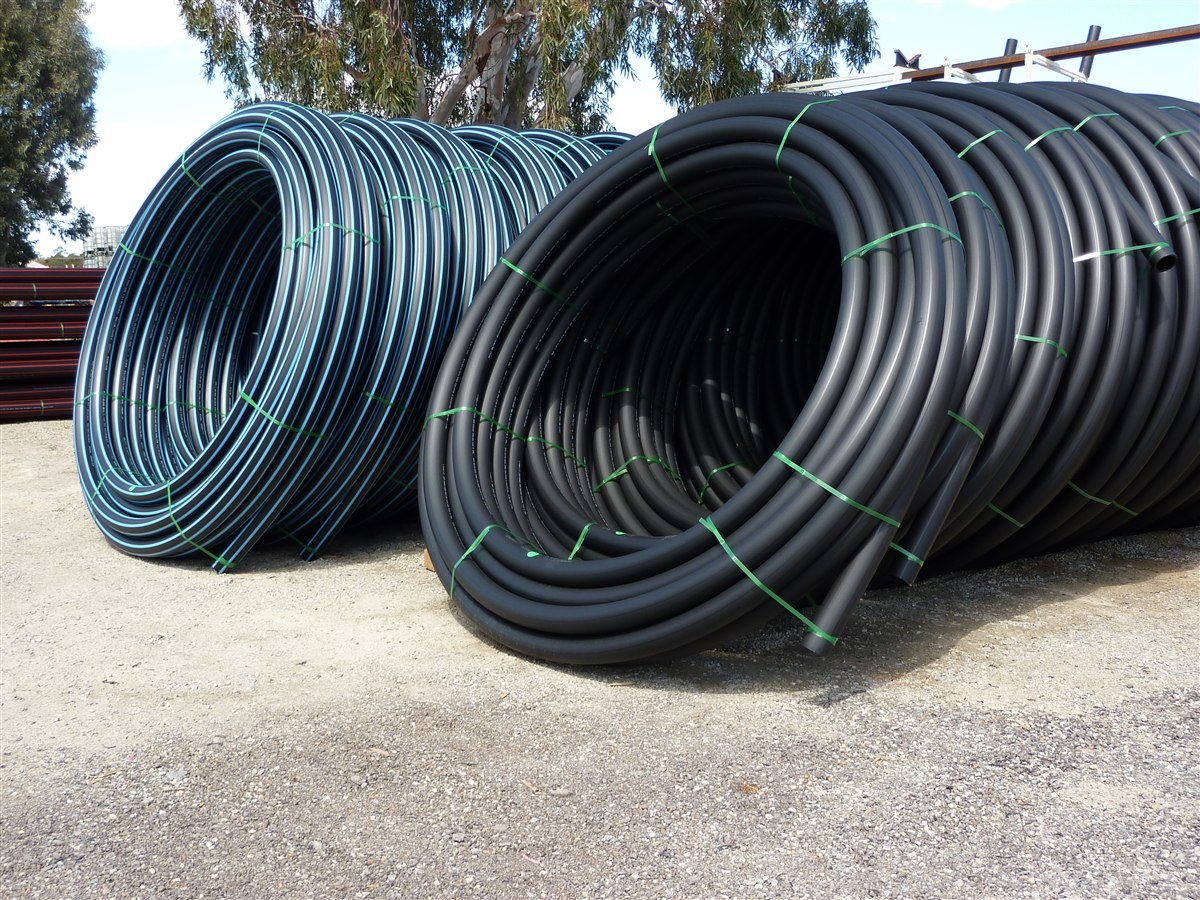
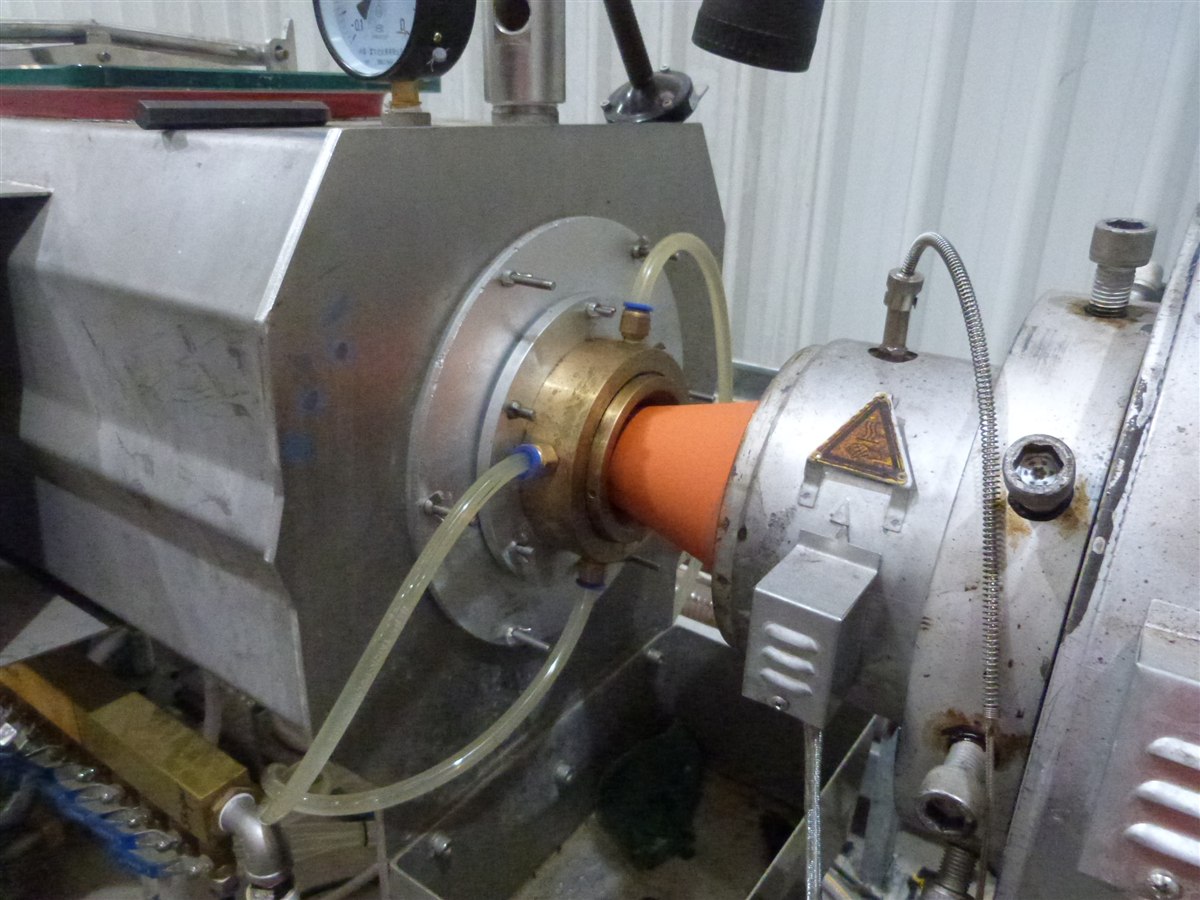
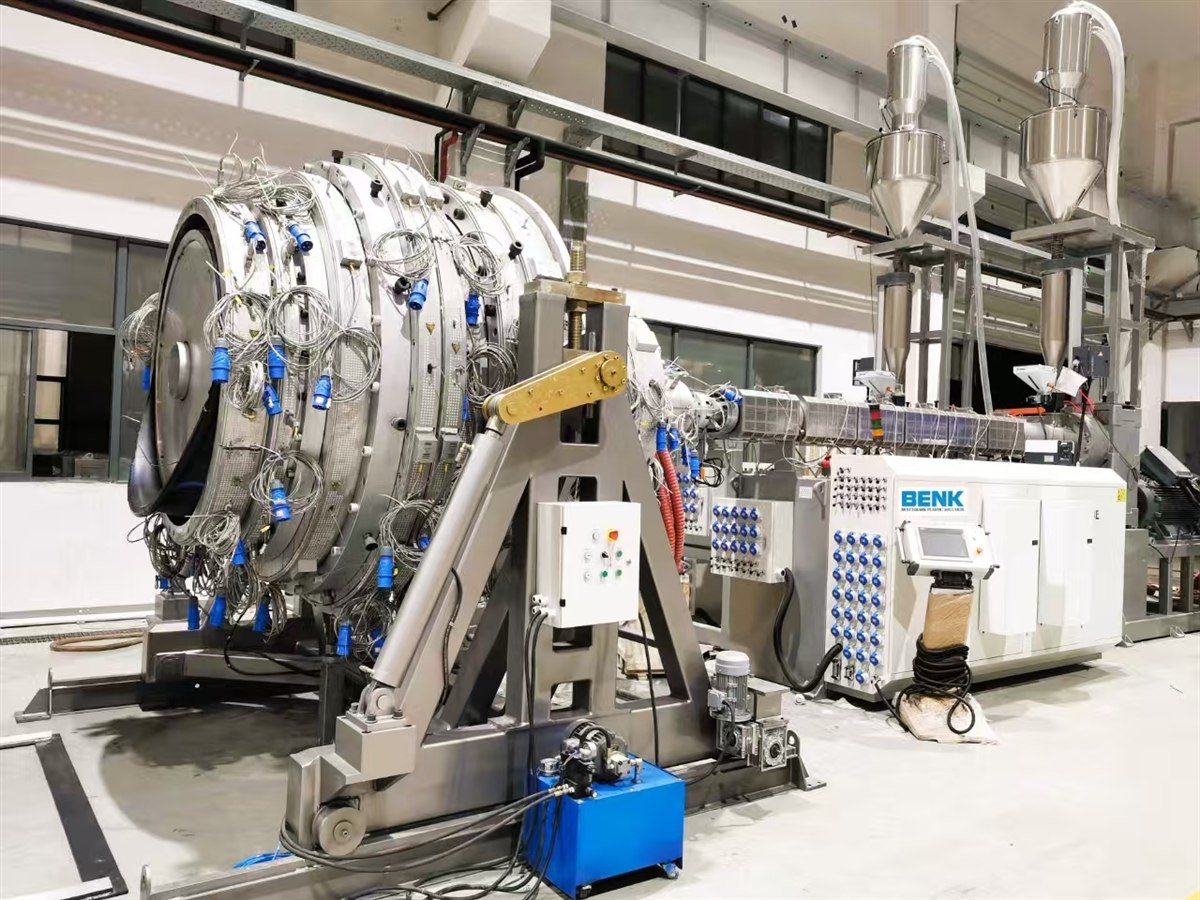
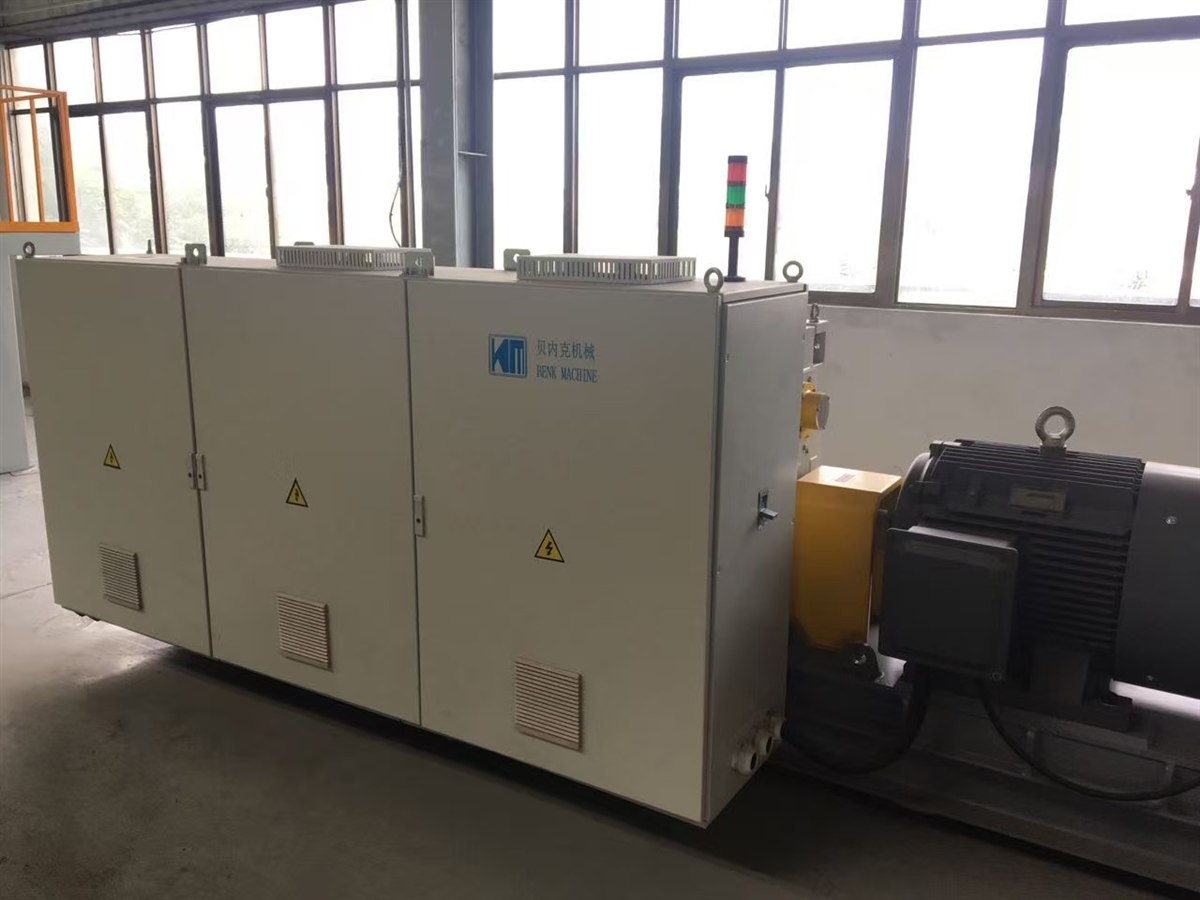
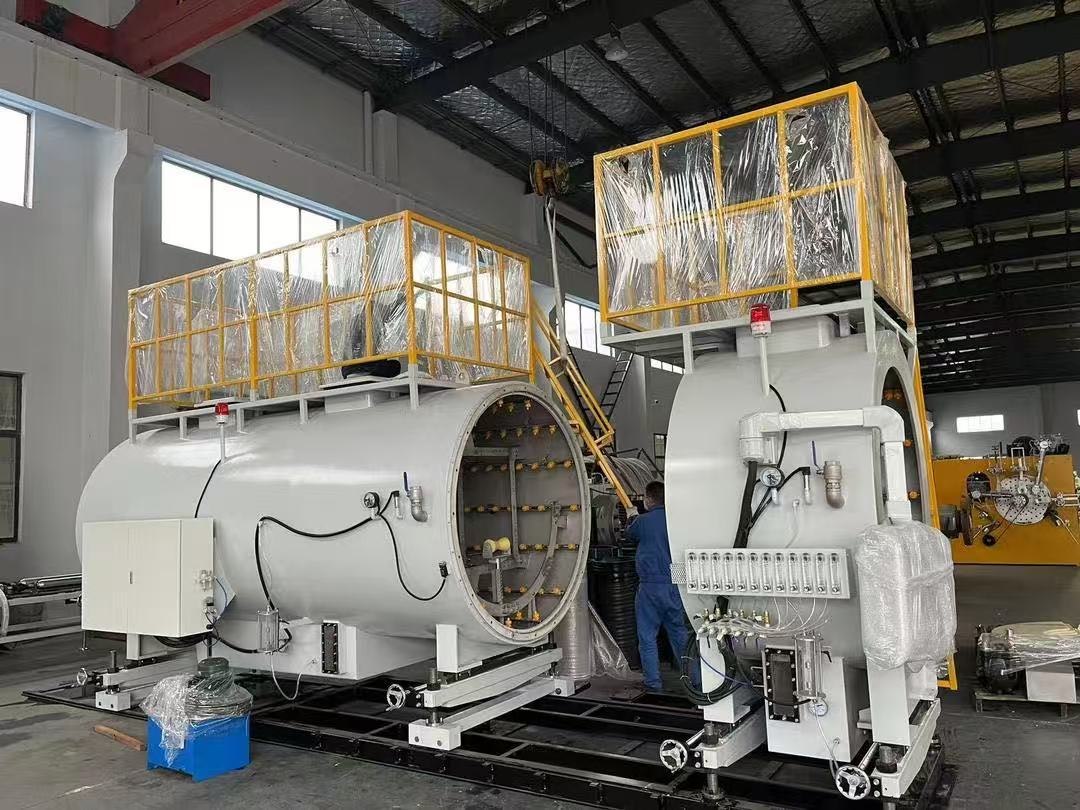
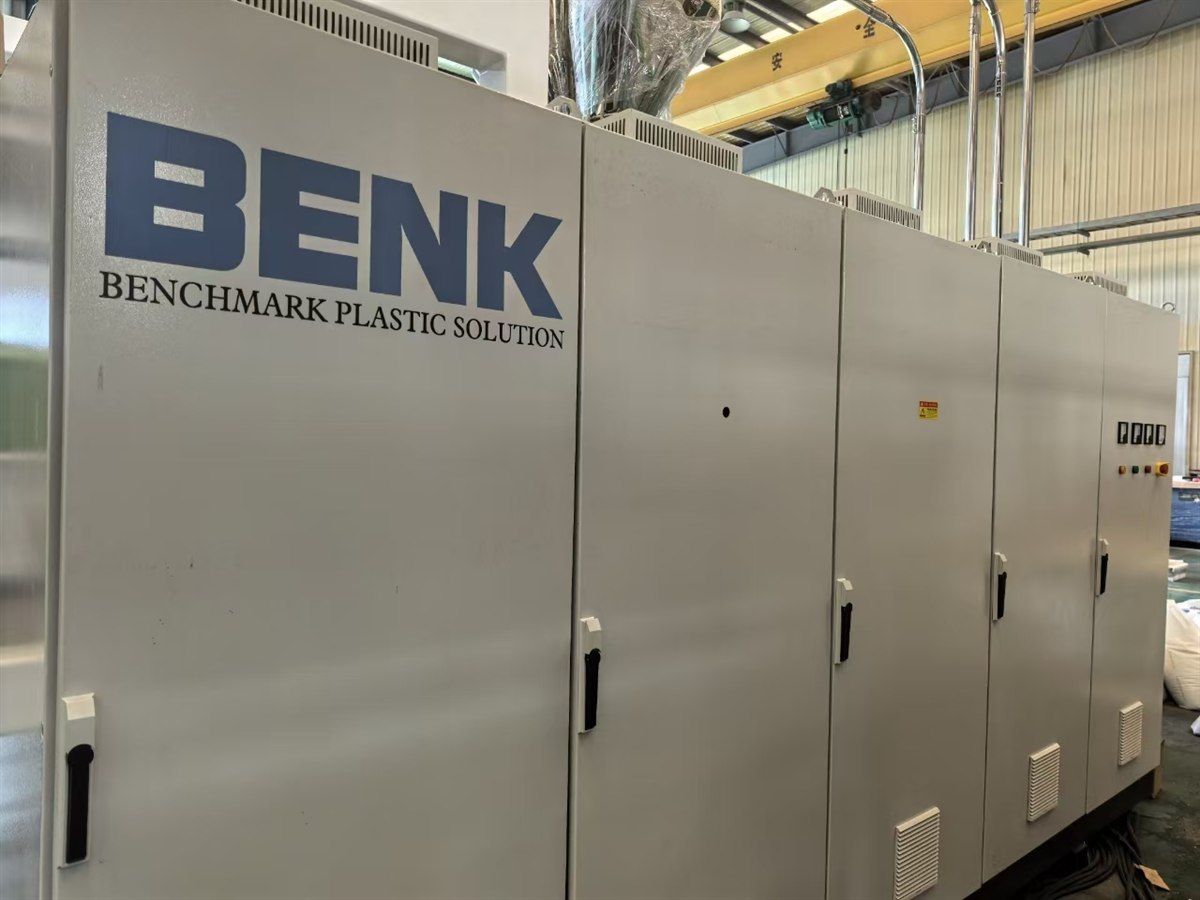
Maschinenfotos sind BENK-Arbeitsfotos. Die Rohr- und Düsenkopffotos stammen von GordonJ86 über Wikimedia Commons, CC BY-SA 4.0.
Innerhalb der Linie: Wicklung, Heizung, Spulen und Anschlüsse
Die Verstärkung wird auf das Kernrohr aufgewickelt, in einem beheizten Abschnitt verklebt, am Ende der Leitung aufgewickelt und mit bearbeiteten Verbindern vervollständigt.
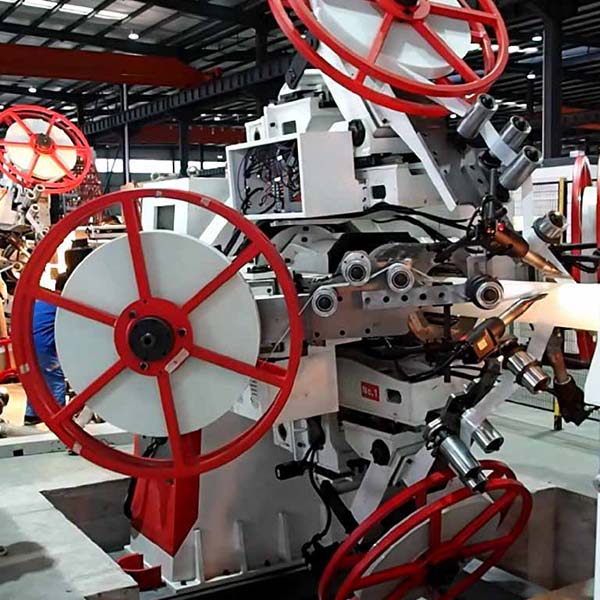
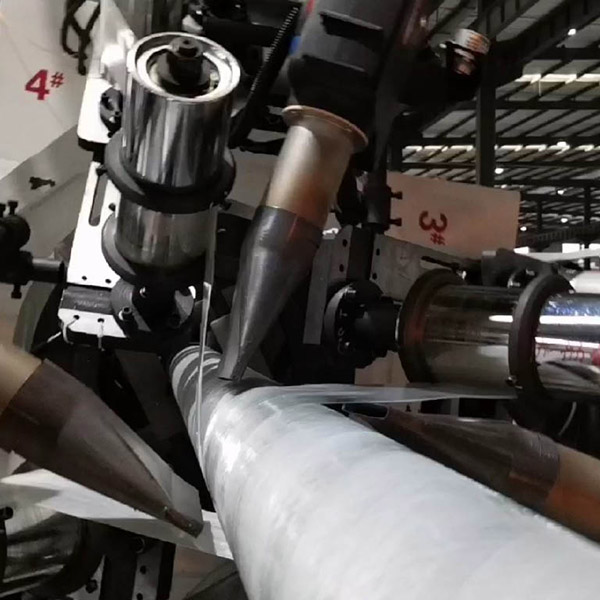
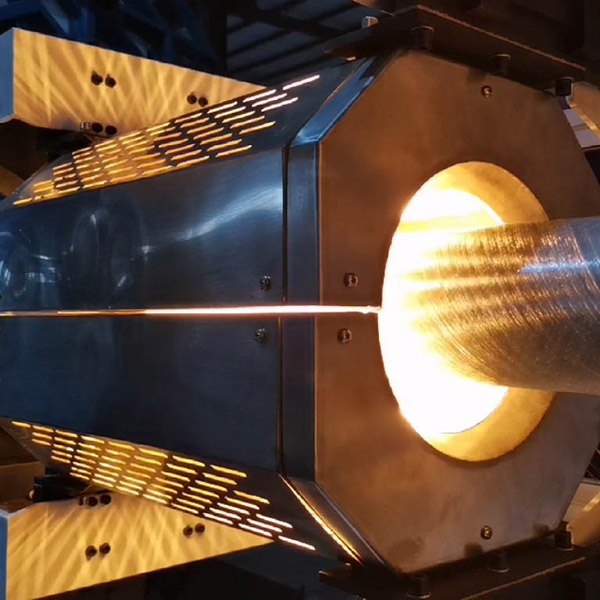
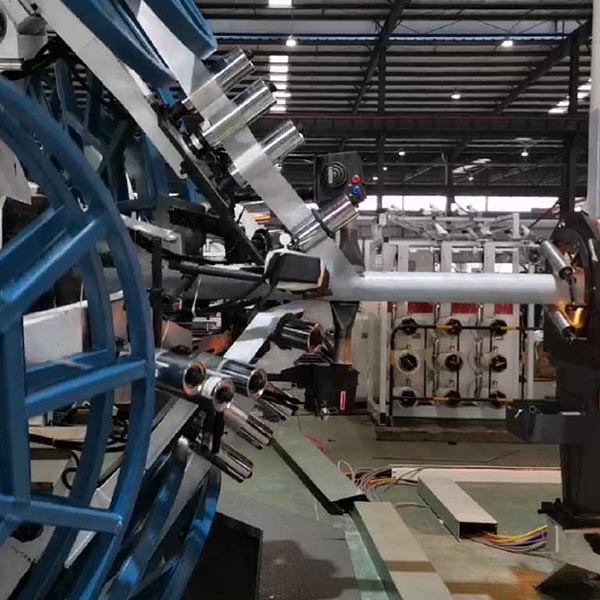
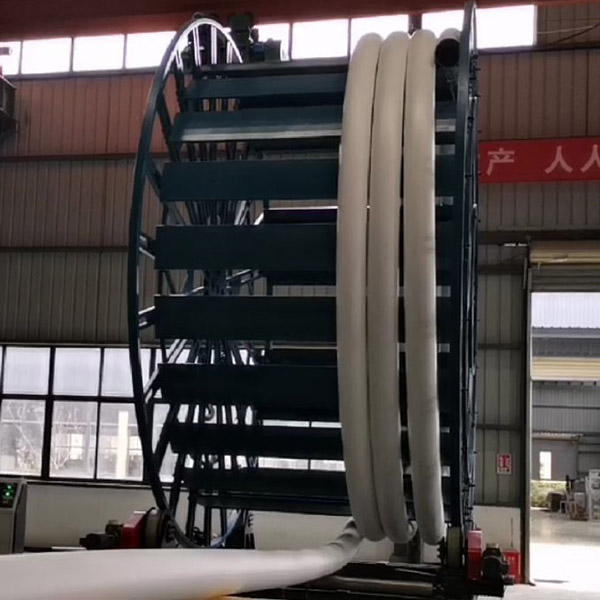
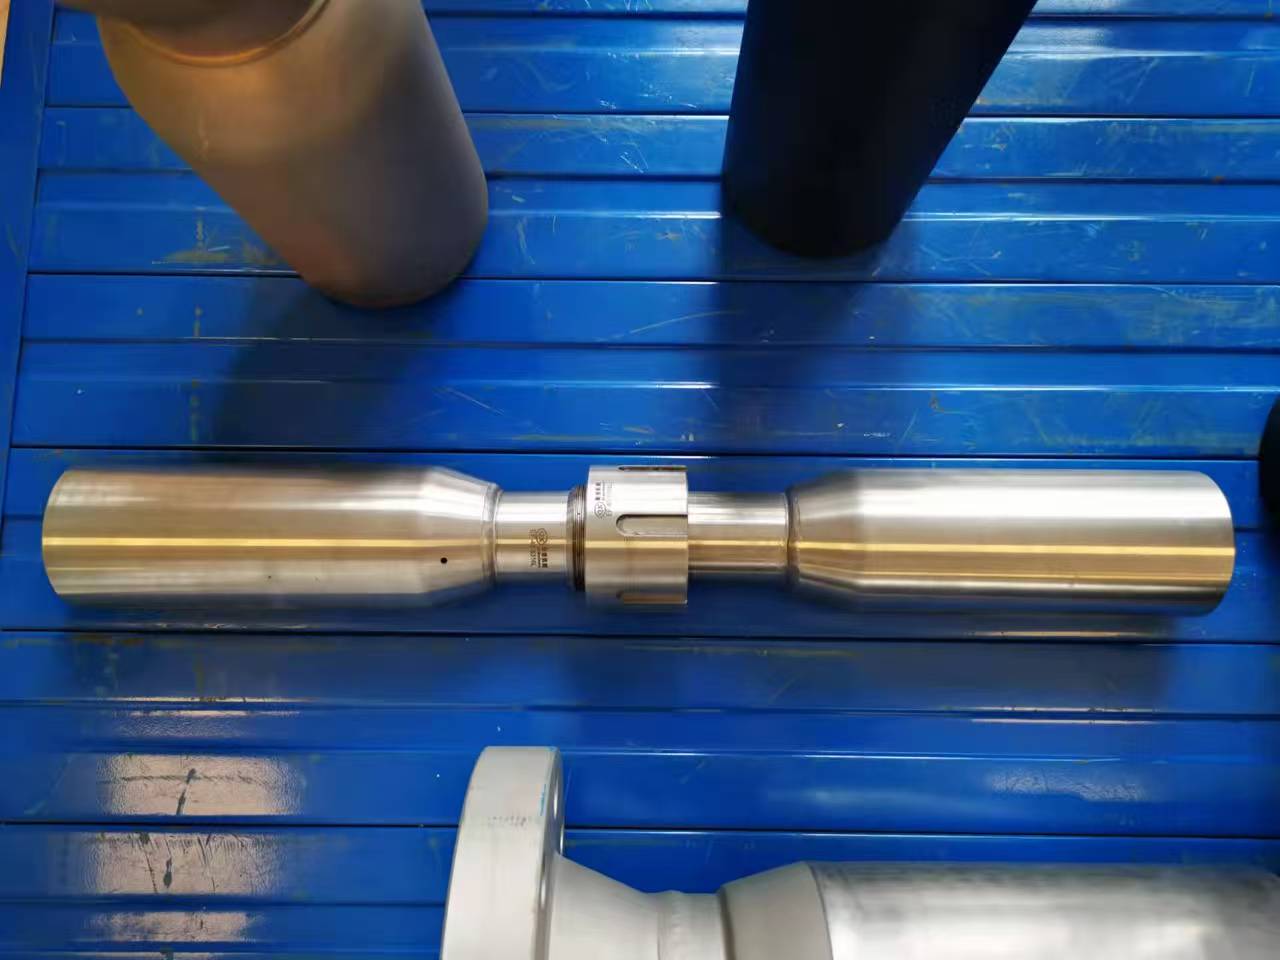
Fotografien: BENK RTP-Wickelanlagen, Heizofen, Haspel und Rohrverbinder.
Bei Verwendung von RTP-Rohren
Spoolable Composite-Rohr ersetzt Stahl, wo Korrosion, Gelenkanzahl oder Installationszeit die Kosten einer Linie antreibt.
Öl- und Gassammelleitungen
Mehrphasige Sammel- und Injektionsleitungen, bei denen die Flüssigkeit nass und korrosiv ist. Das Rohr kommt in Spulen an, so dass eine 5 km lange Linie ein paar Verbindungen anstelle von Hunderten von Schweißnähten benötigt.
Wasser- und Gasfernleitung
Hochdruckwasserübertragung und Gasverteilung, bei der die Grabungszeit und die Integrität der Verbindung die installierten Kosten dominieren.
Chemische und industrielle Prozesslinien
Korrosive und abrasive Prozessflüssigkeiten sowie temporäre oder verlagerbare Prozesslinien in Anlagen und Terminals.
Bergbau, Schlamm und Ablagerungen
Abriebbeständige Schlämme und Tailings-Leitungen, bei denen das Rohr neu verlegt und umgeleitet werden kann, während die Arbeitsfront vorrückt.
Fernwärme und Geothermie
Isolierte oder blanke Versorgungsrohre und Reinjektionsleitungen für Geothermie- und Fernwärmenetze.
Offshore- und Randgebiete
Flowlines und Jumper Lines, bei denen ein Rollrohr von einem kleinen Schiff anstelle eines Liegeschiffs installiert werden kann.
Optionen und Zusatzausrüstung
Ausgewählt nach Ihrer Druckklasse, Harzsystem und Automatisierungsstufe.
- Zweites Wickelkopfpaar für 4-8 Verstärkungslagen
- Aramid-, Polyester- oder Hybridverstärkung statt Stahlband
- Schmelzepumpe und automatischer Siebwechsler am Mantelextruder
- Gravimetrische Dosierung und Mischung mit 0,3 % Genauigkeit
- Inline Ultraschall Wanddicke Scanner mit Trending
- Automatisches Umreifen, Umwickeln und Etikettendrucken
- 12 m gerade Länge Schneide- und Stapellinie für große Durchmesser
- Rohrende-Fasestation und Kupplungsarmaturversorgung
- SCADA-Paket mit Berichten über Produktion, Schrott und Druckprüfung
- Automatischer Spulenauswurf und Coilhandling-Förderer
- Ferndiagnosepaket mit Modem und Servicetunnel
- Erste Füller Ersatzteile und Werkzeugpaket
Warum BENK
Ein Lieferant für die gesamte Linie
Extruder, Gesenke, Wickelköpfe, Kühlen, Abziehen, Schneiden, Aufwickeln, Testen, Silos, Fördern, Recycling und der Versorgungsblock stammen aus einem Vertrag mit einem Satz von Schnittstellenzeichnungen.
Bearbeitung und Montage im Haus
Schrauben, Fässer, Matrizenkörper, Wickelringe und Maschinengestelle werden in unseren eigenen Werken bearbeitet und montiert, sodass Ersatzteile und Geometrieänderungen nicht von Dritten abhängig sind.
Werksabnahme
Die Linie wird in unseren Werken vor dem Versand auf PE100 montiert und betrieben. Ihr Ingenieur ist eingeladen, den Probelauf, den Wickelversuch und den Drucktest mitzuerleben.
Turnkey Projektmanagement
Layoutzeichnung, Grundriss, Versorgungsliste, elektrischer Lastplan, Installationsüberwachung, Inbetriebnahme und Betreiberschulung sind Teil der Lieferung.
Rezeptentwicklung auf der Linie
Wickelwinkel, Tonhöhe und Bandspannung werden auf Ihrer Linie mit Ihrer Rohrspezifikation während der Inbetriebnahme entwickelt und als Rezepte in der Steuerung gespeichert.
Service und Ersatzteile
Installations- und Inbetriebnahmeingenieure, Verschleißteile-Kits, Ferndiagnose und dokumentierter Wartungsplan für Wickelköpfe, Gesenke und Getriebe.
Fragen, die Käufer zu dieser Linie stellen
Welche Rohrgrößen kann diese RTP-Rohrproduktionslinie produzieren?
Wie viele Verstärkungswickler benötige ich für ein Hochdruckrohr?
Kann eine Linie Stahlband, Glasfaserband und Aramidband laufen lassen?
Welchen Output kann ich von der Linie erwarten?
Wie wird das Rohr überprüft, bevor es die Linie verlässt?
Wie lange dauert die Lieferung, Installation und Inbetriebnahme?
Bauen Sie die RTP-Linie Modul für Modul
Verwendung der RTP Pipe Systems Übersicht den gesamten Prozess zu überprüfen oder eine Modulseite für die Aufwickel-, Heiz- und Mantel-, Wickel- und Steuergeräte zu öffnen.
Spulmaschine für VerstärkungAusgewogenes Wendelwickeln, Bandspannung und Rezepturkontrolle.
Heiz- und JackenextrusionKontrollierte Aktivierung, Extrusion der äußeren Schicht und Kühlung.
RTP RohrspulenmaschineSpulengeometrie, Spannungsregelung und sicheres Fertigrohrhandling.
Automatisierung und QualitätskontrolleLeitungssynchronisation, Rezepturen, Datenerfassung und Inspektionsschnittstellen.
Sagen Sie uns die Pfeife, wir werden die Linie bestätigen
Schicken Sie uns Ihre Rohrgrößenmatrix, Druckklasse, Verstärkungsmaterial und die Ausgabe, die Sie benötigen. Wir werden mit der Linienkonfiguration, der Extruder- und Wickelauswahl, der Nutzlast, einer Layoutzeichnung und einem Angebot zurückkommen.
- Telefon
- +86 512 5896 1463
- Mobil / WhatsApp / WeChat
- +86 159 5096 2426
- kpm@benkpm.com
- Arbeiten
- Zhangjiagang, Provinz Jiangsu, China
Verwandte Linien
PE Rohrleitung mit großem Durchmesser315 – 1200 mm PE-Rohr
Rohr- und BewässerungslinienVollständige Produktfamilie
© 2026 BENK MACHINERY CO., LTD. · RTP-Rohrproduktionslinie · verstärkte thermoplastische Rohrausrüstung. Zahlen sind indikative technische Werte und werden im technischen Vorschlag bestätigt.