
RTP-Ausrüstung
RTP Heizung und Jackenextrusion
Die kontrollierte Heizung und die Extrusion des Außenmantels sind für die Verklebung und den Schutz des Verstärkungspakets im Betrieb von entscheidender Bedeutung.
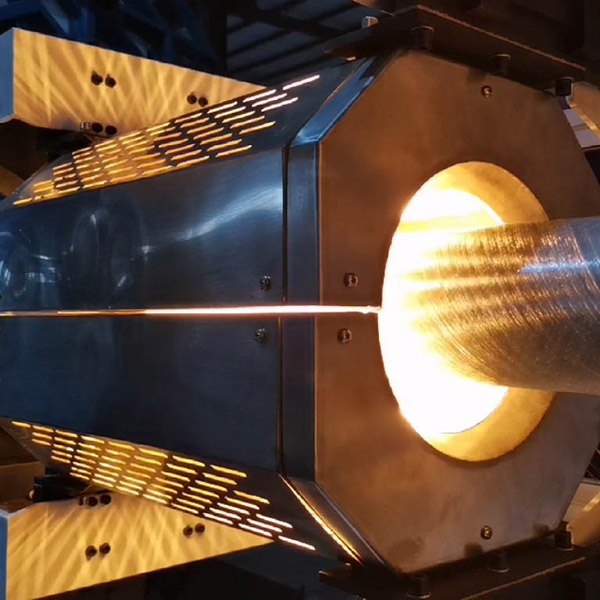
Der Heizabschnitt
Die Heizstrecke bringt die Auskleidung und Bewehrung auf die für den nächsten Prozessschritt erforderliche Temperatur. Je nach Materialsystem kann die Linie Heißluft, Infrarot oder ein anderes qualifiziertes Heizverfahren verwenden. Ziel ist eine kontrollierte Oberflächenaktivierung und thermische Historie, nicht nur die höchstmögliche Temperatur.
Isolierte Platten reduzieren den Wärmeverlust und tragen dazu bei, ein stabiles Temperaturprofil aufrechtzuerhalten.
Die Luftverteilung und -abführung sind so konzipiert, dass Heißstellen und ungleichmäßige Erwärmung vermieden werden.
Thermoelemente, Controller und optionale Produkttemperaturmessungen unterstützen die Wiederholbarkeit.
Die Heizenergie wird angepasst, wenn die Linie die Produktgröße beschleunigt oder ändert.
Häufiger Fehler zu vermeiden: Ein RTP-Heizofen ist kein Duroplast-Härtungsofen, sondern muss für das Thermoplastsystem und das erforderliche Bindungsfenster eingestellt werden, nicht für eine generische "Härtungstemperatur".
Jackenextrusion und -kühlung
Der Außenmantel umhüllt die Verstärkung und bietet mechanischen und ökologischen Schutz, wobei für das Mantelmaterial und den Rohrdurchmesser eine eigene Extruder-, Querkopf-/Gesenk-, Vakuum-Dimensionierungs- und Kühlstrecke ausgebildet ist.
- PE, PA oder andere qualifizierte thermoplastische Mantelmaterialien
- Vakuumleimung und mehrstufige Sprühkühlung
- Durchmesser- und Wanddickenüberwachung
- Abschlepp- und Spannungsregelung abgestimmt auf den Haspel
- Closed-Loop-Line-Geschwindigkeit und Prozessdatenprotokollierung
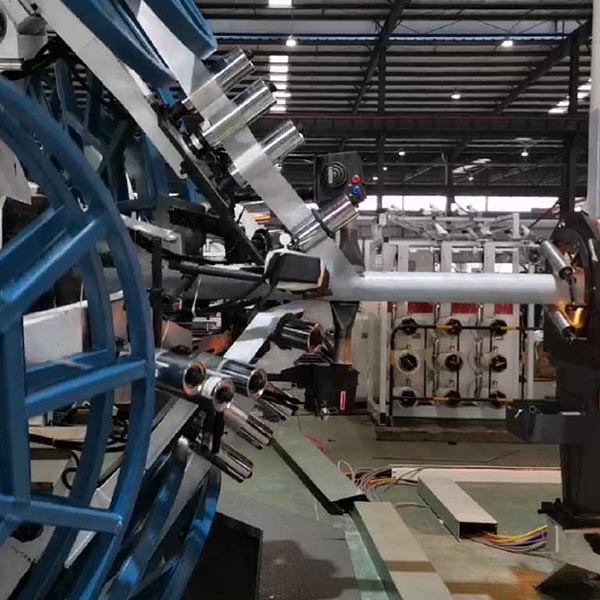
Prozess-Inputs, die wir brauchen
| Position | Einzelheiten |
|---|---|
| Rohrkonstruktion | Verkleidungsmaterial, Art der Verstärkung, Bandbreite, Schichtzahl, Mantelmaterial |
| Abmessungen | Innendurchmesser, Außendurchmesser, Innenwand, Mantelwand und Toleranz |
| Prozessfenster | Soll-Oberflächentemperatur, Heizverfahren, Leitungsdrehzahl und Kühlbedarf |
| Produktionsleistung | Zielwert kg/h oder m/min, Betriebsschichtverlauf und erwarteter Produktmix |
| Überprüfung | Anforderungen an die Haftfestigkeit, die Maßkontrolle und die Rückverfolgbarkeit der Produktion |
Die Einstellung des Heizungs- und Mantelprozesses muss für das spezifische Rohrdesign qualifiziert sein. BENK bestätigt den Maschinenumfang und das Steuerungskonzept im technischen Vorschlag; die Endproduktqualifizierung bleibt beim Rohrhersteller.
Anpassung von Heizung und Mantelextrusion an das Rohrdesign
Senden Sie den Liner, Band und Mantel Materialien, Rohrabmessungen und Ziellinie Geschwindigkeit. Wir werden die Heizzonen, Extruder, Düse und Kühlstrecke definieren.