
Servizio di linea RTP
Aggiornamento della linea RTP & Retrofit
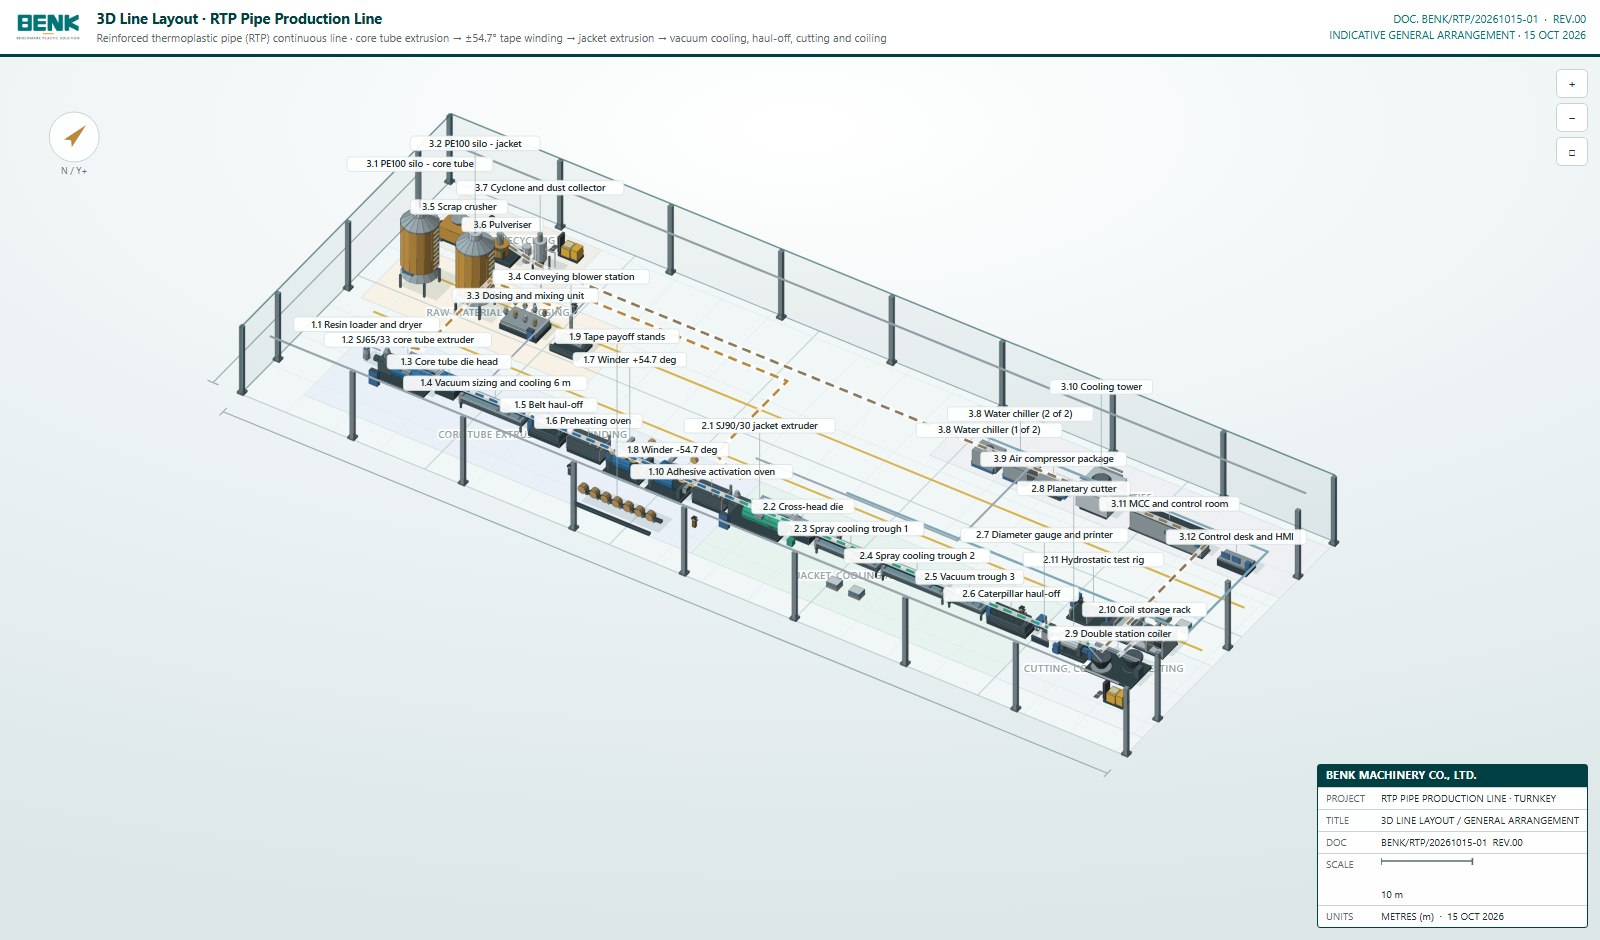
Le linee RTP esistenti possono spesso essere migliorate senza sostituire ogni modulo. Il percorso pratico è quello di controllare il processo attuale, identificare il collo di bottiglia e quindi aggiornare il vento, il riscaldamento, la giacca, il raffreddamento, il haul-off, l'avvolgimento o il sistema di controllo che limita la qualità, l'uscita o la gamma di prodotti.
Quando un aggiornamento ha senso
Moduli di aggiornamento
| Modulo | Aggiornamento tipico | Cosa deve essere controllato |
|---|---|---|
| Ventilazione | Servo assi, controllo della tensione, sistema di guida, gestione delle ricette, capacità di avvolgimento supplementare | Gamma di tubi, dati nastro, programma di strati, spazio meccanico e compatibilità di controllo |
| Riscaldamento e attivazione | Controllo delle zone, flusso d'aria, scarico, misurazione della temperatura, compensazione della linea | Finestra materiale, lunghezza del forno, capacità di utilità e requisiti di temperatura del prodotto |
| Giacca estrusione | Estrusore, cross-head die, dimensionamento, raffreddamento e feedback del diametro | Materiale della giacca, uscita, gamma di tubi e interfaccia di controllo/unità esistente |
| Decollo e taglio | Caterpillar haul-off, sincronizzazione encoder, taglio planetario, controllo di lunghezza | Velocità della linea, rigidità del tubo, precisione di taglio e interfaccia del coiler a valle |
| Imbottitura | Geometria della bobina, controllo della tensione, taglio, movimentazione e imballaggio | Raggio del banco, peso della bobina, spazio del pavimento e limiti di trasporto |
| Controlli e qualità | PLC/HMI, ricette, data logging, diametro e interfaccia di tracciabilità | Marchi PLC esistenti, rete, disponibilità dei sensori e record richiesti |
Processo di reintroduzione
layout di revisione, elenco attrezzature, PLC, unità, utilità, gamma di prodotti e colli di bottiglia attuali.
Confronta la capacità attuale con la matrice del tubo di destinazione, i record di uscita e qualità.
Controllare lo spazio meccanico, la capacità di utilità, l'interfaccia di controllo e il piano di arresto.
Fornire e integrare i moduli selezionati con la linea esistente dove tecnicamente fattibile.
Corsa asciutta, prove materiali, validazione delle ricette e consegna dell'operatore dopo l'aggiornamento.
Nuova linea di base per il confronto
La linea base BENK RTP confermata è 50–200 mm ID / 63–250 mm OD, pressione standard 1,6–6.4 MPa, 120–350 kg/h, 0,5–8 m/min, potenza installata 401,5 kW e 33 macchine / 34 macchine.
Inizia con il collo di bottiglia, non una lista di parti
Invia il layout della linea esistente, l'elenco delle attrezzature, il marchio PLC, la gamma di tubi e l'output di destinazione. BENK identificherà quali moduli possono essere aggiornati e cosa deve essere sostituito.