
Mould di estrusione di plastica
Altre produzioni
Perché Big Brand Trust BENK MACHINE
Quali sono i vantaggi e il servizio che puoi ottenere da noi quando collaboriamo
Risorse utili per sostenere il tuo business
Guida finale alle bocche di estrusione di plastica
Questo articolo ti introdurrà stampi di estrusione plastica o “estrusione plastica muore, che in coniugazione con l’estruso producono diversi prodotti di estrusione.
I tipi di stampi di estrusione di plastica includono;
- Foglio muore per film
- Profilo muore per profili porta e finestra
- Filiere anulari per tubi e tubi come PP-R, PVC, tubi HDPE
- Diestrusione di coestrusione per prodotti di estrusione in plastica multistrato, multi-parete, ad esempio tubi ondulati a doppia parete.
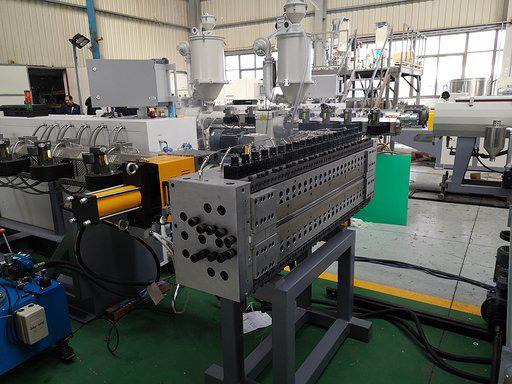 Figura1: Mould di estrusione di plastica per foglio di vuoto
Disegno estrusione plastica Richiede una conoscenza dettagliata delle proprietà del polimero fuso, comprese le sue caratteristiche di flusso, le temperature di fusione, le caratteristiche di trasferimento termico, la viscosità di fusione e altro ancora!
Con oltre 10 anni di esperienza di estrusione, Benk è il luogo dove ordinare il vostro stampo di estrusione in plastica personalizzato.
Guarderemo stampi di estrusione plastica in profondità per rendere il vostro processo di acquisto più facile e risparmiare denaro.
Capitolo 1: Che cos'è l'estrusione?
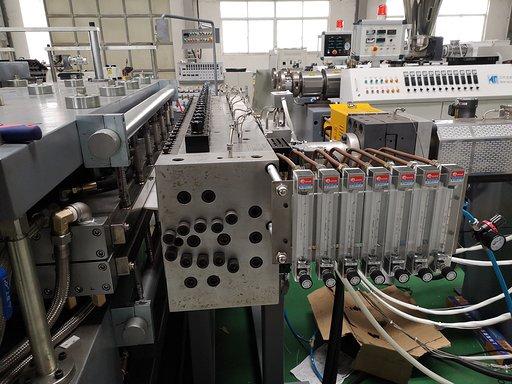 Figura 2: muffa della lamiera di PP Hollow durante la produzione
1.1 Definizione & Prodotti di stampaggio per estrusione di plastica
L'estrusione è il processo di riscaldamento e taglio del materiale termoplastico (ad esempio polvere di PVC) all'interno di un barile riscaldato con una vite girevole.
Dopo che la polvere di plastica forma un polimero fuso, il fuso viene pressurizzato ed espulso in uno stampo o filiera—che è un passaggio o cavità che ha la forma del prodotto che viene fabbricato.
Per esempio, le lamiere hanno una forma piatta e a fessura. Per i tubi, la cavità è anulare o a forma di anello.
Dopo che il materiale fuso esce dalla filiera, viene chiamato 'estrudato' e viene tirato nelle attrezzature a valle attraverso l'applicazione di una leggera pressione di trazione. La calibrazione, il raffreddamento e il taglio dei prodotti avverranno lungo la linea.
Produzione di tubi in PVC esempio:
1.2 Risultati desiderati del processo di stampaggio per estrusione di plastica
Quali sono gli obiettivi del processo di stampaggio estrusione plastica? Bene, essi includono:
- Impatto della corretta finitura superficiale (estetici) sul prodotto estruso
- Impattare la forma e le dimensioni giuste con poca deviazione agli standard impostati.
- Assicurarsi che l'interazione molecolare all'interno della plastica sciogli risultati nelle proprietà fisiche desiderate.
- Minimizzare la caduta della pressione mentre il materiale si muove attraverso il dado.
1.3 Progettazione di stampi per estrusione di plastica
L'esecuzione del dado è influenzata da diversi fattori tra cui:
- Rapporto del rapporto tra la sezione trasversale della canna e la sezione trasversale dello stampo.
- Le dimensioni del dado – come la sua lunghezza.
- Il tipo di materiale utilizzato per fare il dado. Ad esempio, se c'è un sacco di attrito tra le pareti interne del dado con la plastica fusa, potrebbe portare a difetti cosmetici sulla superficie del prodotto.
- La portata nella die è essenziale avere un flusso uniforme e snella.
Se c'è una stagnazione del polimero fuso all'interno del dado, potrebbe causare la degradazione dei polimeri, poiché il fuso è l'esposizione a macchie calde per un tempo prolungato.
1.4 Parti principali della filiera di estrusione
In questa sezione, esamineremo il foglio per imparare meglio come funzionano gli stampi di plastica. Lo stampo di plastica può essere diviso in quattro sezioni chiave:
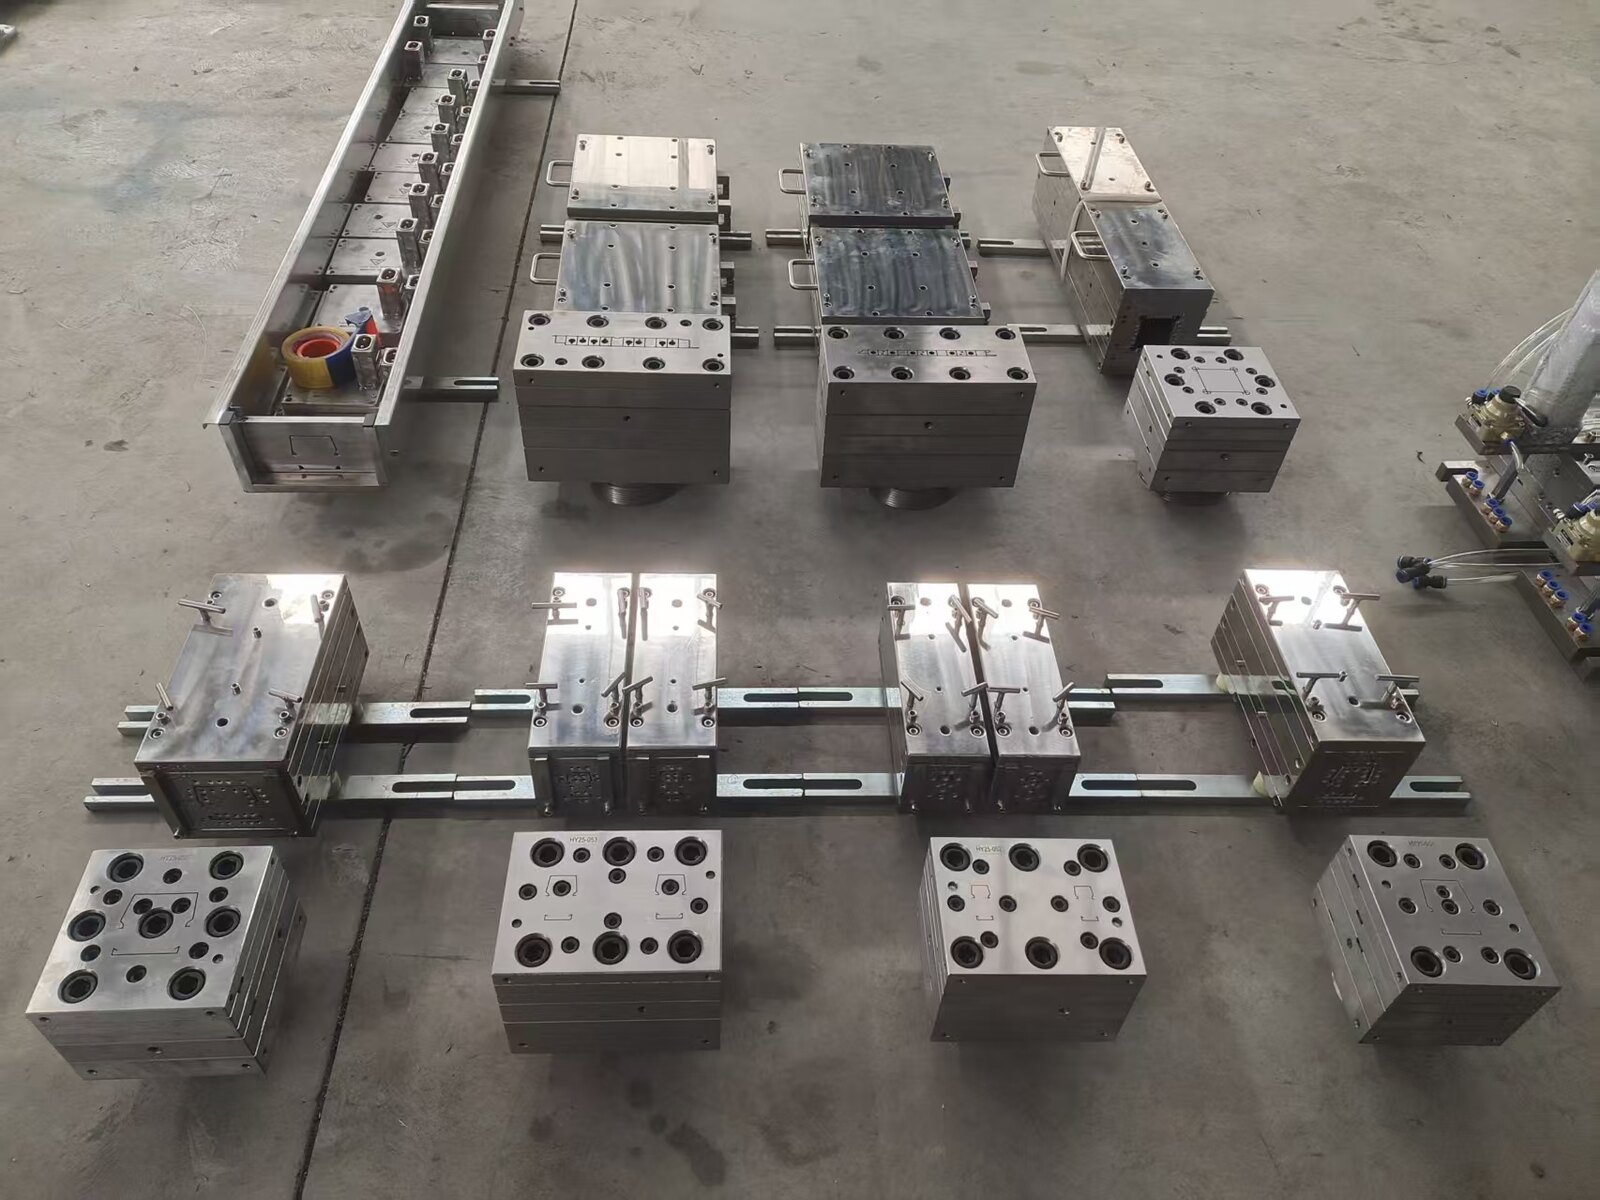
Figura 3: Appendino di rivestimento Crediti M. M. Kostic e L. G. Reifschneider, “Design of Extrusion Dies”
- Il principale porto di ingresso (2) Manifold o Distribuzione (3) Isola o Land sezione (4) Die labbro
- Adattatore: Un frangitore e un pacco di schermate sono installati poco prima della morte per regolare la pressione posteriore nell'estruso e schermare i contaminanti.
- Sezione di distribuzione o di manipolazione: Distribuisce il fuso uniformemente attraverso l’orifizio del dado.
- Sezione terra
La sezione terra mantiene la forma fino all'uscita dello stampo.
- Esci / labbra
L'estrusione lascia il morire attraverso le labbra di morire.
Diagramma dettagliato di un foglio di appendiabiti
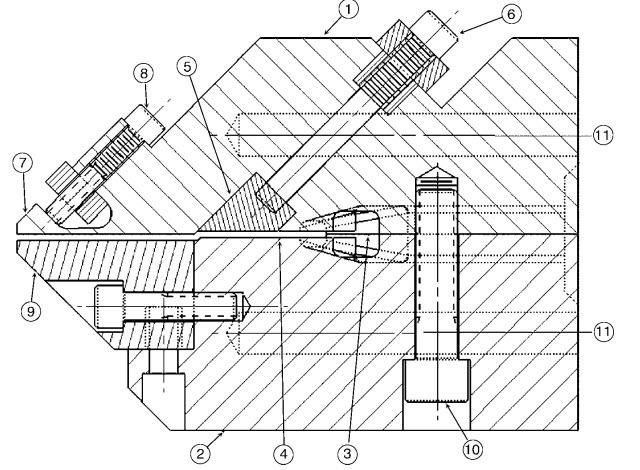
Figura 4: Schema trasversale dettagliato del foglio di gancio del cappotto die adattato da M. M. Kostic e L. G. Reifschneider, “Design of Extrusion Dies”
Non preoccupatevi se il foglio di appendiabiti del cappotto muore sembra complicato, è molto facile da capire.
- Piatto superiore
Se si guarda il diagramma, si noterà la presenza di un riscaldatore a cartuccia che scorre attraverso la sua lunghezza (11), choker (5) & choker barra di regolazione (6), e il labbro flex die (7) e il suo bullone di regolazione ( 8).
- Piatto inferiore del dado
La piastra inferiore ha anche un riscaldatore a cartuccia. Può essere spostata su e giù con il bullone da morire (10) per variare il divario dell'isola o della terra (4).
- Manipolare
Il collettore deve distribuire uniformemente il fuso nella sezione del terreno. Il foglio muore prende il nome dalla forma del collettore.
Ci sono T-dies, coat-hanger muore, e il foglio di coda di pesce muore. E 'molto essenziale per la fusione per riempire in modo uniforme nella sezione terra.
- Isola
Mantiene la forma piatta necessaria per le lenzuola.
- Choker bar
La barra del choker controlla la portata del polimero si sciolgono nelle labbra del dado.
Controllo del flusso di plastica nel video die:
- bullone di regolazione della barra
Userete il bullone di regolazione della barra del choker per abbassare o alzare la barra del choker.
- Labbra flessibile
Anche il labbro flex è regolabile e consente di affinare ulteriormente il flusso del fuso mentre lascia il dado.
- Bullone di regolazione del labbro flessibile
È usato per controllare il labbro superiore flex die.
- Labbra inferiore
Il labbro inferiore funziona in coniugazione con il labbro superiore per impostare lo spessore del foglio.
- Bullone di scarico
Durante la manutenzione, è possibile aprire il bullone e dividere il dado in due parti.
- Cartuccia di calore
Dovrebbe fornire un riscaldamento uniforme all'interno del dado.
1.4 Riscaldatori per filiere di estrusione di plastica
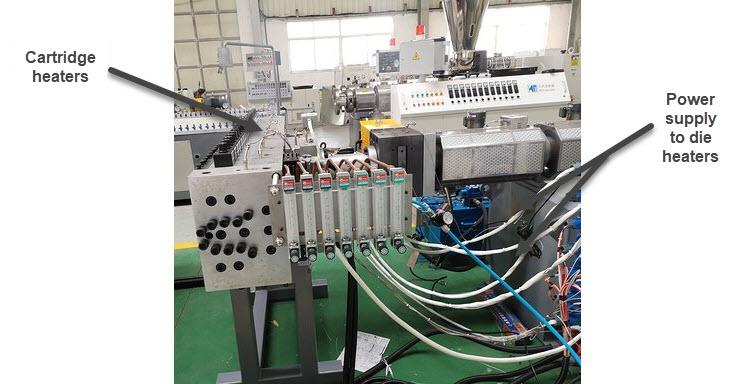 Figura 5: Riscaldatori per stampo di plastica
Oltre ai riscaldatori di fusione, ci sono diversi tipi di riscaldatori utilizzati in stampi di estrusione di plastica.
Nella figura 5, è possibile vedere i cavi di alimentazione dal gabinetto elettrico dell'estruso che fornisce elettricità ai riscaldatori della cartuccia.
Potresti chiedermi perche' ci servono dei riscaldatori nel dado?
I riscaldatori di pressofusione non aumentano la temperatura del polimero, ma lo mantengono solo. Il polimero fuso è già stato riscaldato nell'estruso.
Così la temperatura dello stampo di estrusione plastica è uguale alla temperatura del fuso. Alcuni stampi hanno più zone di temperatura come il barile di estrusore. Ogni zona avrà un termocoppia e un regolatore di temperatura.
Nel caso in cui i riscaldatori falliscano in una zona, altri riscaldatori possono mantenere la temperatura richiesta.
Per produrre una finitura lucida sulla superficie dei prodotti di plastica, è una tecnica comune per la morte avere una temperatura più alta del polimero fuso.
Tipi di riscaldatori per stampi in plastica
- Riscaldatori per cartucce/vetro
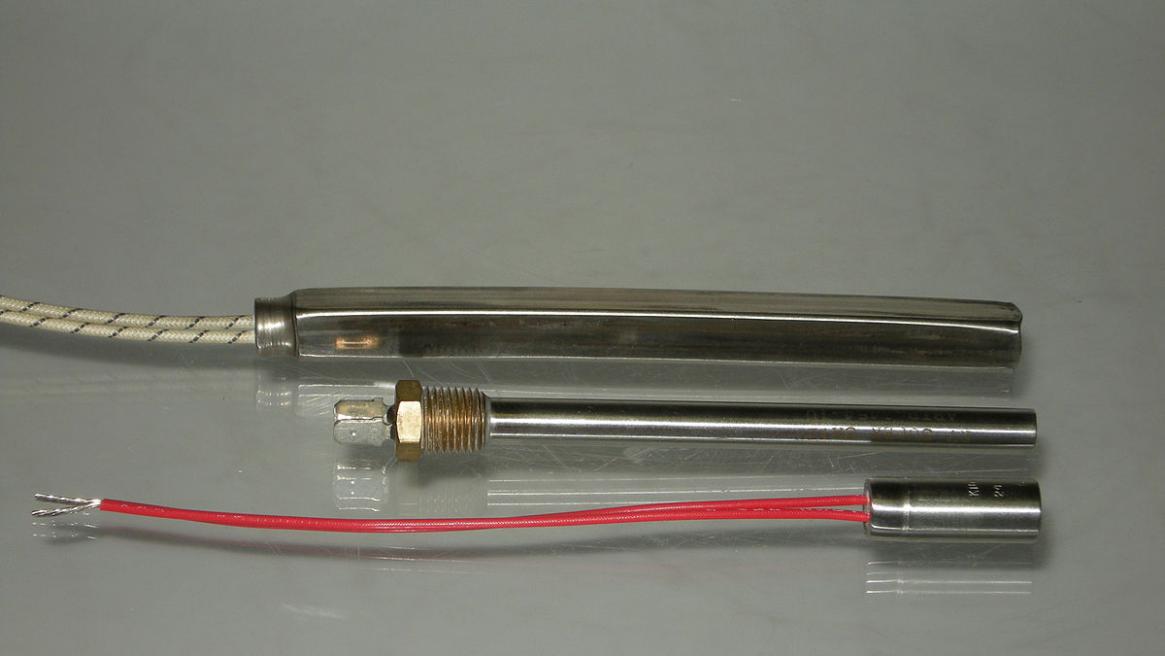 Figura 6: Riscaldatori per cartucce
All'interno, hanno un filo di nichel-cromo che è avvolto intorno a un nucleo ceramico. Il calore viene dissipato dalla resistenza del filo nicromo al flusso della corrente alternata.
- Riscaldatori a piastre
A differenza dei riscaldatori delle cartucce, sono installati al di fuori del dado e utilizzano anche un filo di resistenza per riscaldare lo stampo di plastica.
- Scaldatori in alluminio pressofuso
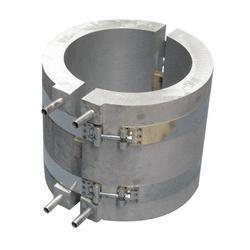 Figura 7: riscaldatori in alluminio pressofuso
I riscaldatori a getto sono solitamente incorporati nello stampo di estrusione. A causa della loro alta superficie, forniscono un riscaldamento più uniforme. Sono anche utilizzati per riscaldare la canna dell'estruso.
Conclusioni
In questo capitolo, abbiamo introdotto stampi di plastica, abbiamo visto il loro design e funzionamento, e abbiamo parlato di come funziona lo stampo per fogli di pelliccia.
Successivamente, ci immergeremo di più in tipi di stampi di estrusione che possiamo produrre per voi a Benk Machinery.
Capitolo 2: Tipi di stampi per estrusione plastica che facciamo
La qualità è all'avanguardia in ogni die che facciamo nella nostra fabbrica. Tutti i stampi sono realizzati in acciaio GB 40Cr, uno dei gradi di lega d'acciaio più utilizzati per ingranaggi, perni, alberi, ecc.
GB 40Cr ha la migliore gamma di proprietà meccaniche, ad esempio, la sua elevata durezza e resistenza gli permettono di resistere all'usura.
Ha anche una finitura ad alta superficie e può essere zincato facilmente (con un secondo strato metallico come zinco).
Le parti intercambiabili come la terra e i perni sono galvanizzati; lo strato di protezione può durare verso l'alto di un anno, dopo di che, devono essere rivestiti per estendere la loro vita lavorativa.
Un'altra misura di qualità è l'utilizzo dei migliori controller di temperatura del marchio Omron.
2.1 Stampo per tubi in plastica
Figura 8: Testa die del tubo in linea
Il tubo di plastica muore formando l'estrusione in una struttura a forma di anello/annulus, che sono due tipi principali di tubi:
- Muore in linea
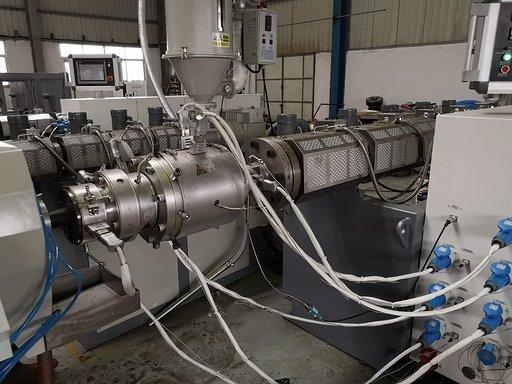 Figura 9: Die in linea
In questo tipo, il dado è in linea retta con l'estrusore. Nel diagramma sopra, il polimero fuso entra da sinistra (lato die a monte).
È montato sul barile utilizzando il die flange (9) e il casa (1) supporta tutti i componenti del dado.
Mentre il materiale fuso entra, viene distribuito dalla (2) mandrel a forma di silurol. Dal mandrino, il polimero fuso fluisce nella terra di morire (4).
Imposta il diametro esterno del tubo, ha anche un cuscinetto sulla finitura superficiale del tubo.
La terra di morire è tenuta in posizione dal piatto di mantenimento (5), che è collegato all'alloggiamento del dado.
Il mandrino è sospeso al centro di un canale circolare con il supporto mandrino (8).
In una morte ragno, ci sono più di un mandrino supporti chiamati Gambe di ragno.
All'interno di uno dei supporti del mandrino, ci sarà un foro d'aria (7). Il foro d'aria fornisce una leggera pressione d'aria all'interno della forma di estrusione dell'anonimo per mantenere le sue pareti malleabili dal collasso.
Figura 10: Esempio di flangia.
Cosa succede quando si desidera produrre tubi con un OD e spessore diverso?
Quando si desidera creare tubi di un diverso diametro esterno, tutto quello che dovete fare è regolare il divario della terra morire con il bullone di centraggio (6) e usare un perno di morte diverso.
Quando si desidera creare tubi di diverso spessore della parete, basta regolare la distanza della terra morire durante l'utilizzo dello stesso perno die (3).
Infine, abbiamo la fascia di riscaldamento (10) che mantiene il dado a temperature operative.
- La testa di croce muore
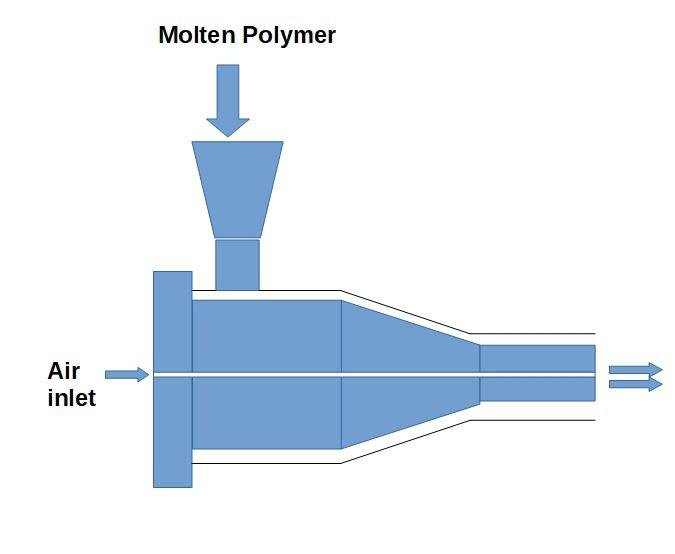
Figura 11: Semplice illustrazione di un die trasversale
La morte in linea è il tipo di morire più popolare. Tuttavia, è ancora incline alla formazione di linee di saldatura.
Un miglioramento al design della filiera in linea è la filiera a testa incrociata. Il fuso viene introdotto nel mandrino attraverso un'alimentazione laterale a 90 gradi.
Il fuso non è diviso a causa dell’assenza di gambe ragnatele; invece il mandrino è montato sull’alloggiamento del dado in linea come mostrato nel diagramma.
Tipi di distribuzione per stampi in linea
Sono emersi diversi tipi di mandrino di distribuzione, tra cui:
- Spiral mandrel – Il distributore assomiglia a una vite. Questo design è stato ampiamente utilizzato nell'estrusione di film soffiato e è stato adattato per tubi dal suo meno incline alle linee di saldatura.
- Il tipo Lattice-basket – È utilizzato in linee ad alta uscita.
- In linea Rotary muore
Si potrebbe incontrare altri tipi di distribuzione, ma tutto quello che dovete sapere è la differenza tra un morire in linea e la morte trasversale.
2.1.1 Tubo in PVC
Da Benk, puoi ottenere un stampo per tubo in PVC con una o più uscite. Forniamo adattatori per labbri e punte di filiera.
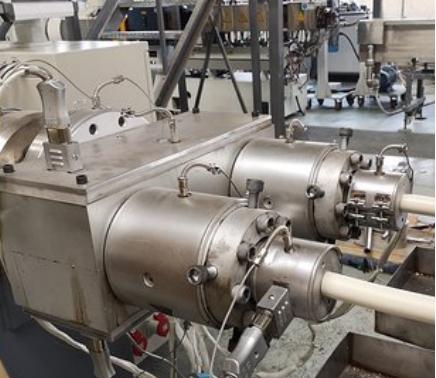
Figura 12: Tubo di plastica a doppia uscita
Per un'uscita, il nostro tubo in PVC può produrre tubi di 16-800mm OD. Le due uscite di tubo in PVC possono produrre tubi da 16-160mm OD.
La nostra linea di estrusione a tubi in PVC a quattro cavità che può produrre tubi di 16-32mm OD. Le die con uscite multiple sfruttano la capacità produttiva di estrusi per tubi di grande diametro.
Benk fornisce anche uno stampo per tubi in PVC per un tubo in PVC a tre strati. Linea di produzione del tubo del PVC
2.1.2 Stampo per tubi in HDPE
Il nostro stampo per tubi HDPE rende tubi a parete solidi con intervalli di dimensioni 16-1200mm OD. Funziona con linee di velocità ad alta velocità e normali.
Lo stampo per tubi in HDPE ha un mandrino appositamente progettato in quanto richiede due flussi di fusione; uno dall’estrusore principale che fornisce il fuso per la struttura del tubo; e il secondo estrusore più piccolo per la marcatura.
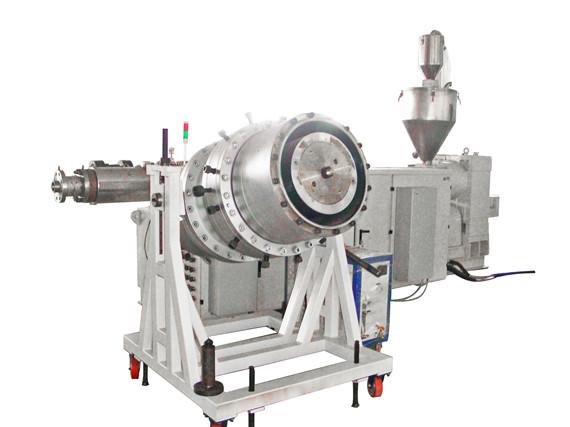
Figura 13: Lattice-basket morire per tubi HDPE.
Scopri di più circa la nostra solida parete HDPE estrusione macchina:
2.1.3 Stampo per tubi PPR
Il nostro tubo PPR può produrre tubi con un diametro di 16-160mm. Abbiamo anche uno stampo a doppia uscita PPR con OD da 16-110mm.
Dal momento che i tubi PPR hanno linee di marcatura, lo stampo ha un design speciale del mandrino per combinare i due flussi di fusione.
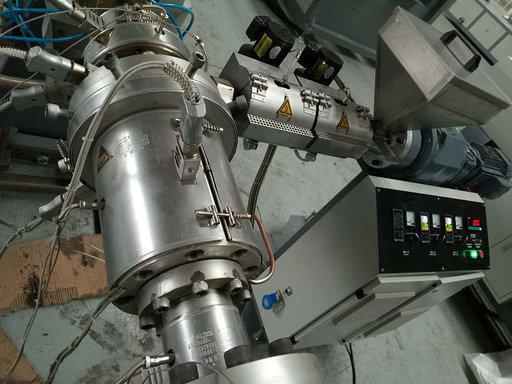
Figura 14: Stampo PPR con estrusore linea di marcatura
Se sei interessato allo stampo PPR, puoi saperne di più su questa linea qui.
- Tubo ondulato
Ci sono due tipi di tubi ondulati; tubo ondulato a parete singolo e tubi ondulati a doppia parete.
Il nostro tubo ondulato a parete singolo può produrre tubi da 16-63mm OD utilizzati come condotti cavi elettrici.
I tubi ondulati a doppia parete sono coestrusi utilizzando due estrusori monoscocca. Il nostro tubo ondulato a doppia parete rende tubi con una gamma di dimensioni di 50-1200mm OD.
Per ottenere la struttura ondulata, il tubo passerà attraverso una macchina formatrice con stampi ondulati.
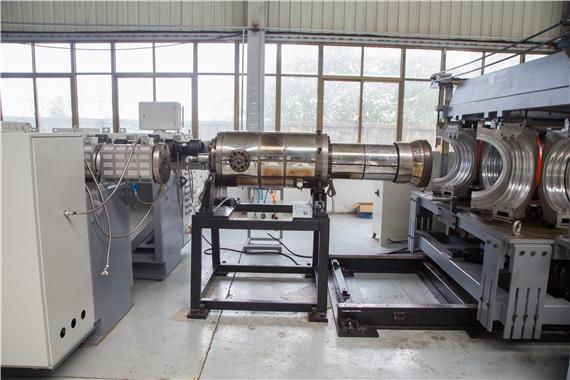 Figura 15: Lo stampo per tubi in HDPE che mostra blocchi di stampaggio
Puoi saperne di più sulla linea Qui.
- Stampo di profilo in plastica
Diversamente da fogli o tubi che hanno forme geometriche o concentriche regolari, i profili sono irregolari come forme U, forme L e forme complesse come i profili delle finestre.
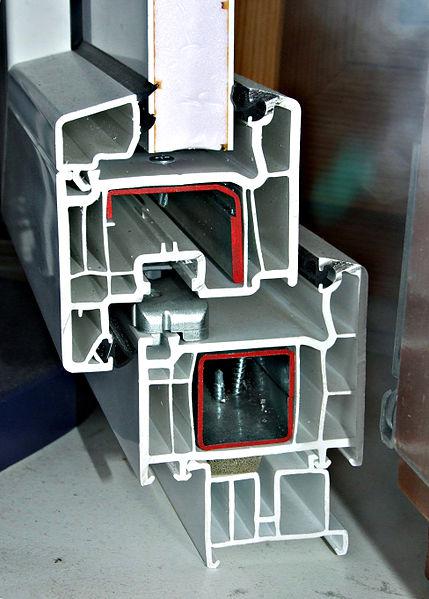
Figura 16: Profilo della finestra di plastica
Grazie alle loro forme irregolari, c'è più variazione nella velocità di flusso del polimero di fusione, in quanto riempie lo stampo.
Il design dello stampo deve raggiungere un flusso costante, una considerazione progettuale può essere quella di utilizzare resistenze di flusso dove il flusso è troppo veloce.
In genere ci vuole un sacco di ricerca e test per sviluppare stampi di profilato di plastica. Ecco perché si dovrebbe ottenere il vostro stampo di profilo di plastica da un produttore esperto come Benk.
Ora diamo un'occhiata alle stampi del profilo di plastica che facciamo:
- Stampo del profilo della finestra del PVC/WPC
Lo stampo per profilati in PVC e WPC è impiegato nella produzione di profili per finestre. Possiamo fornire diversi formati di stampi per realizzare profili di diverse dimensioni. Qui.
- Stampo per porte WPC/PVC
Il nostro stampo per porte in legno-plastica composito e PVC produce pannelli cavi con uno spessore di 40mm.
Può produrre larghezze di 600mm, 800mm e 1000mm. È inoltre possibile personalizzare la larghezza della scheda porta.
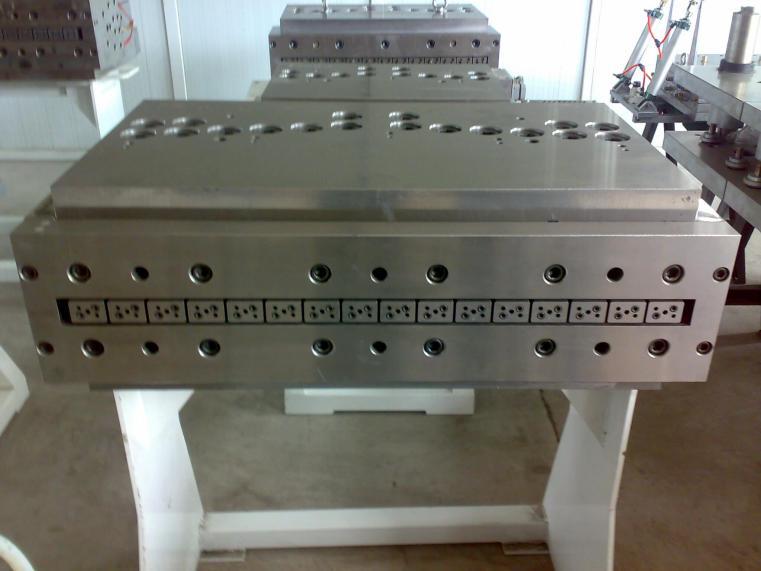
Figura 17: Stampo di plastica per tavole
Si può imparare di più su Stampo per porte WPC/PVC qui.
- Stampo del soffitto del PVC
Lo stampo per soffitti in PVC di Benk è in grado di produrre tavole con larghezze da 150 a 600 mm. Puoi anche controllare lo spessore e le larghezze per soddisfare le tue esigenze. Linea del soffitto del PVC.
- Stampo per pannelli a parete WPC/PVC
Il nostro stampo per pannelli a parete renderà i pannelli utilizzati in applicazioni di costruzione come decorazioni interne. I pannelli a parete possono avere larghezze di 300mm, 400mm, 500mm e 600mm, che sono gli standard attuali sul mercato.
Lo stampo in plastica è progettato per lavorare con materiale in PVC che ha un contenuto di calcio più elevato.
Per i pannelli in legno di PVC, lo stampo può fare cavi quadrati e per i pannelli in pietra in PVC può produrre un nucleo con fori rotondi. Qui.
- Stampo per fogli di plastica
Lo stampo in lamiera di plastica è chiamato anche “taglia di plastica” o “slit die”. Abbiamo visto le parti principali nel capitolo uno. Qui parleremo dei diversi modi in cui il fuso è distribuito dal collettore:
T-Die
Il fuso è distribuito in una forma “T”: il polimero fuso entrerà al centro della “T”, poi verrà distribuito a sinistra e a destra.
Le T-dies hanno una caduta a bassa pressione, tuttavia, sono inclini all'impiccagione materiale o all'arco (un fenomeno in cui il fuso ristagna alle estremità).
Taglio di pesce
Con il design della coda di pesce, la distribuzione assomiglia a una forma di coda di pesce che è diversa dagli angoli di 90 gradi di T-die.
Cappotto muore
Il cappotto-hanger morire è ampiamente usato e sembra proprio come un appendiabiti.
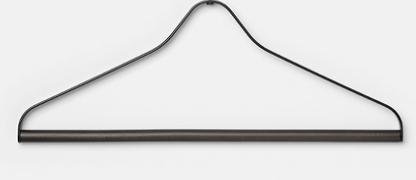 Figura 18: Illustrazione della morte di appendiabiti
- Stampo in lamiera composito di plastica di pietra (stampato in fogli SPC)
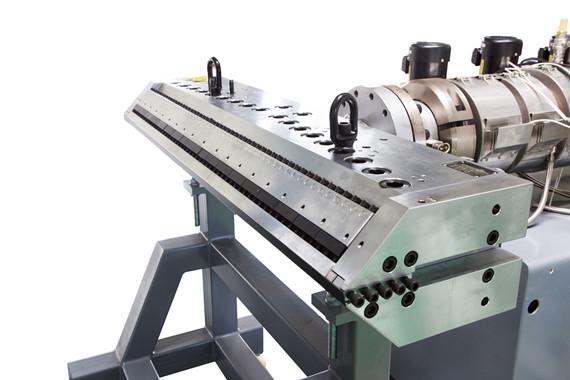
Figura 19: T-die per stampo
Lo stampo in lamiera SPC produce fogli con uno spessore di 2-8mm e larghezza di 1220mm. È molto resistente e può essere in produzione per oltre 10 anni. Alcuni dei prodotti che puoi realizzare con lo stampo in lamiera di plastica in pietra includono
Tegola di lusso in vinile, pavimenti WPC, plancia in vinile di lusso e pavimenti in plastica in pietra. saperne di più su di esso qui.
- Stampo per fogli vuoti PP
Lo stampo a foglio cavo PP produce fogli con uno spessore da 0,5mm a 30mm con un diametro di 1000 – 2800 mm.
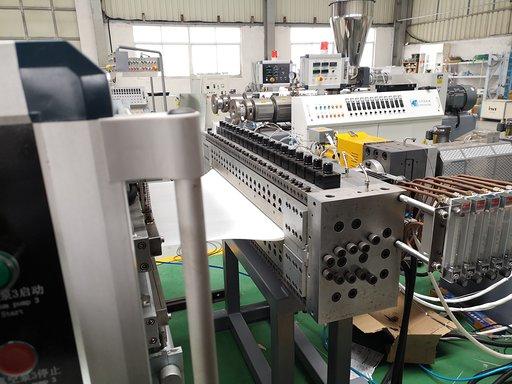
Figura 20: PP foglio cavo morire
È un T-die. Le lamiere di PP hanno struttura flauto, quindi le labbra della tuta hanno risaia, quadrati-shapes e così via. Due o più estrusori possono essere combinati in un die multi-manifold per fare lenzuola con fino a 5 strati.
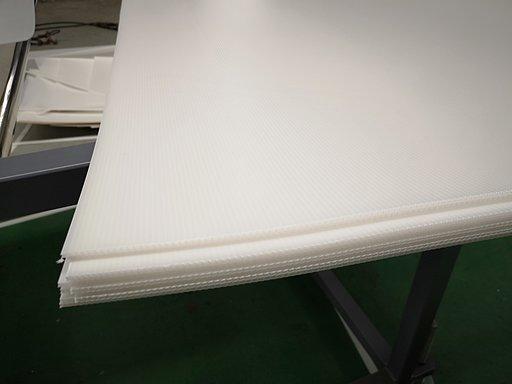 Figura 21: Fogli vuoti PP
- Stampo da tavola
Il nostro stampo a T può produrre tavole con uno spessore di 5-20mm e larghezza di 1200mm, ma è possibile regolare lo stampo a bordo per soddisfare le vostre esigenze.
È possibile utilizzare materiale in PVC o WPC e produrre pannelli non schiuma e pannelli in schiuma.
Scopri di più sulla nostra linea di produzione di pannelli di plastica.
Capitolo 3: Ottenere la migliore bocca di estrusione di plastica al macchinario di Benk
3.1 Costo dello stampo per estrusione di plastica
Fondamentalmente, gli stampi per estrusione possono variare da 1.500 US$ a 10.000$ a seconda del fornitore.
Il modo migliore per scoprire il costo di estrusione plastica è parlare direttamente con il fornitore.
Da Benk, ci assicureremo di darti il costo più basso e la migliore qualità e valore per il tuo investimento.
3.2 Dove si può acquistare uno stampo personalizzato per estrusione di plastica?
È necessario acquistare uno stampo da un produttore di stampi di plastica esperto. Quando si acquista il dado, dovrebbe essere personalizzato in base alle caratteristiche della resina.
Il fuso sarà molto sensibile al disegno del dado. Il diradamento e il comportamento elastico del fuso devono essere contabilizzati nel disegno.
Il fornitore deve anche avere un team di design professionale con una buona reputazione.
Benk Machinery soddisfa tutti questi requisiti. Non solo usiamo acciaio di alta qualità, ma è anche trattato termicamente, e abbiamo impiegato lavorazioni ad alta tecnologia. Inoltre, abbiamo magazzino e fornitura di pezzi di ricambio prontamente per oggetti come perni die. Otterrete una garanzia sul vostro acquisto e consegna puntuale in meno di 30 giorni.
3.3 Come trovare uno stampo affidabile per estrusione di plastica dalla Cina?
La maggior parte dei clienti si preoccupa di trovare un fornitore di qualità dalla Cina. Fai queste domande per assicurarti di ottenere un buon fornitore.
Informare se l'azienda possiede una licenza aziendale valida e se i prodotti hanno certificazioni come il certificato SGS.
Chiedi alle aziende con cui il fornitore ha lavorato. Verifica anche la posizione del fornitore e chiedi se puoi pianificare una visita alla fabbrica.
Il fornitore dovrebbe anche essere disposto a testare tutte le macchine prima della spedizione.
Capitolo 4: Come risolvere il problema nella tua forma di estrusione plastica?
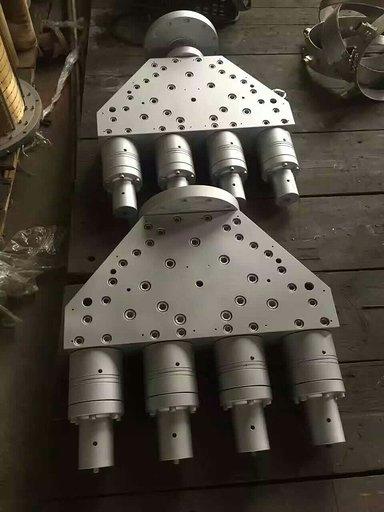
Figura 22: Die a 4 cifre che mostra la sezione collettore
4.1 Quali sono i problemi normali sull'estrusione di stampi?
A causa dei complessi lavori dello stampo di estrusione plastica, ci sono diversi problemi che possono sorgere.
- Tubo di morte
Die gonfiore dimostrazione:
Il gonfiore si verifica quando estrusione si espande mentre lascia le labbra morire. Questo è anormale dal momento che le dimensioni estrudate sono state impostate dalla cavità di morire.
Per esempio, il tubo potrebbe avere un diametro più grande di quello della cavità anulare. Il gonfiore è stato attribuito all'unificazione e alla velocità di rilassamento del fuso.
- Linee di saldatura
Si verificano in ragno anulare muore dove il fuso è diviso e riunito per formare il tubo.
- Fottucciare la memoria
Questo problema è di solito facilmente risolto estendendo il tempo che il fuso spende nel dado. È fatto aumentando la lunghezza del dado, che rimuove la memoria precedente.
4.2 Risoluzione dei problemi della filiera per estrusione di plastica
La risoluzione dei problemi della muffa di estrusione di plastica è il processo di identificazione e cercando di risolvere i problemi di morire.
- Raccolta dei dati di processo
Durante le normali operazioni, l'operatore registrerà e raccoglierà dati di elaborazione come temperature, pressioni, ecc. in un database. Quando si verificano problemi, raffronteranno i dati storici con i dati attuali per identificare anomalie.
Per esempio, l'operatore raffronterà le letture di temperatura nell'estrusore, la pressione di fusione, il rpm della vite.
Gli operatori devono inoltre mantenere registri di manutenzione dettagliati e tempestivi, ma devono anche avere esperienza e conoscenza tecnica del processo di estrusione.
- Calibrazione
Per esempio, l'operatore deve assicurarsi che il termocoppia stia dando la giusta lettura.
Si raccomanda di calibrare gli strumenti e i sensori utilizzati per la pressione, la temperatura, il RPM e altre letture almeno due volte durante l'anno.
- Cambiamenti di resina
È molto importante mantenere coerente la composizione della resina. Qualsiasi cambiamento nella resina influenzerà le sue caratteristiche di flusso e il comportamento nel dado.
È anche importante monitorare l’area di stoccaggio e mantenerla pulita e asciutta. I materiali devono anche essere controllati per qualità dopo l’arrivo in fabbrica eseguendo test chimici e fisici.
- Indossare
Alcuni problemi possono verificarsi anche se i componenti del dado sono diventati usurati. Manutenzione regolare deve essere fatto almeno una volta ogni anno o quando la qualità del prodotto inizia a svanire.
- Considerazioni di progettazione
Il design della die può anche essere una fonte del problema se non è stato fatto correttamente. La vite può anche essere incompiuta con la die. Potrebbero essere problemi con una particolare zona di temperatura nell'estrusore.
Altri problemi possono essere risolti aumentando il canale die, aumentando o abbassando la temperatura nel dado, o variando l'uscita dell'estruso.
4.3 Pulizia della filiera per estrusione di plastica
Dopo la produzione, la pulizia della filiera è un processo necessario ma complicato che richiede competenze. Mantenere le superfici interne pulite farà funzionare la filiera a lungo termine e garantirà rese elevate.
La pulizia della pressofusione non significa che si deve smontare l'intero stampo. Il dado potrebbe essere smontato solo una o due volte all'anno (“split-and-clean” ) come parte della manutenzione regolare. Ad esempio, in un foglio morire, il bullone die può essere staccato dalla piastra superiore.
La pulizia on-line è di solito effettuata durante la produzione normale. Ecco una dimostrazione del processo di pulizia di PP Hollow Sheet Mould:
L'operatore indossa guanti resistenti al calore per afferrare l'estrusione di plastica e tirarlo via. E 'molto essenziale per tirare alla giusta velocità per evitare che lacrima e rimanere bloccato all'interno.
Un tubo dell'aria viene utilizzato per soffiare aria dove il fuso si attacca alla superficie metallica. L'operatore utilizza quindi uno strumento in ottone/rame per rimuovere il polimero residuo dai labri della filiera in modo che il flusso dell'estrudato non sia ostruito.
Utilizziamo gli strumenti di rame poiché sono morbidi e non danneggiano la superficie sensibile dello stampo.
Conclusioni
Benk è la migliore azienda per tutte le vostre esigenze di stampi per estrusione plastica.
Abbiamo utilizzato la modellazione complessa di processi di flusso, tecniche di calcolo e R&D continua per sviluppare i migliori modelli di stampi per i nostri clienti.
Per fare il miglior stampo per voi, abbiamo solo bisogno di conoscere la natura della vostra ricetta, la velocità della linea di produzione, la capacità e l'output dell'estrusore.
Sentitevi liberi di contattare Tony con la vostra richiesta. Ci torneremo presto a voi in meno di 24 ore.
Riferimenti
- Riferimento M. M. Kostic e L. G. Reifschneider, “Design of Extrusion Dies”, pp. 633–649, 2006.
- Efficace risoluzione dei problemi di estrusione
- Come Spaccare & Pulire i Dies Piatti