Linea di produzione di tubi RTP
Una linea continua che trasforma il resina PE100 in tubo termoplastico rinforzo avvolgibile: estrusione del tubo centrale, avvolgimento di rinforzo a ±54.7°, estrusione del rivestimento, raffreddamento, trainatore, taglio e avvolgimento — una linea, un sistema di controllo, un fornitore.
Che cosa fa una linea di produzione di tubi RTP
RTP (tubo termoplastico rinforzato) è un tubo composito spoolable: un tubo di nucleo termoplastico trasporta il fluido, strati di rinforzo continuo portano la pressione e una giacca esterna termoplastica protegge il rinforzo. Poiché il tubo è avvolto su bobine invece di essere congiunto ogni 6 o 12 metri, una linea di raccolta che ha bisogno di centinaia di giunti saldati in acciaio può essere installato in una frazione del tempo.
Questa linea produce quel tubo continuamente. Un estrusore a vite singolo forma il tubo nucleo PE100, che è formato sottovuoto e raffreddato, poi riscaldato. Due ventilatori servo anello laici striscia di acciaio, nastro di fibra di vetro, nastro aramide o nastro di poliestere all'angolo di calibrazione bilanciato ± 54.7°, in modo che il rinforzo trasporta sia il cerchio e il carico assiale.
Ogni azionamento, riscaldatore e ventola è coordinato da un sistema di controllo, quindi cambiando da una specifica di tubo all'altra è un cambiamento di ricetta nella HMI — non una ricostruzione meccanica. Angolo di avvolgimento, tensione del nastro, velocità della linea e raffreddamento sono memorizzati per prodotto, che mantiene il rating di pressione ripetibile da bobina a bobina.
Riferimento tipico: diametro interno 110 mm, pressione di lavoro di MPa 4.0, 2 strati di rinforzo a ± 54,7°, 12 m/min haul-off nominale, bobina 500 m.
Cosa rende questa linea diversa
- Equilibrato ± 54.7° avvolgimento incrociato in un unico passaggio, non una sovrapposizione a nastro avvolto
- Tensione del nastro chiuso da 200 a 1500 N, tenuta mentre il diametro della bobina cresce
- Attivazione IR invece di un film adesivo, quindi il tubo rimane un singolo materiale termoplastico
- Giacca calibrata sottovuoto per uno strato esterno rotondo e privo di vuoto
- Sincronizzazione di Servo dal dado al coiler, così lo spessore della parete non si allontana
- In linea diametro e verifica della pressione prima che la bobina lasci la linea
Specifiche tecniche
Le cifre qui sotto descrivono una linea standard. Le dimensioni del tubo, la valutazione della pressione, il numero di teste di avvolgimento e l'uscita sono impostate dalle specifiche del tubo - ci invierà la dimensione del tubo matrice e classe di pressione e confermeremo la configurazione esatta.
| Articolo | Specificazione |
|---|---|
| Struttura del tubo | Tubo di nucleo PE100 o PE-RT + 2 – 4 strati di rinforzo continui + giacca esterna PE |
| Dimensione del tubo | 50 – 200 mm diametro interno (63 – 250 mm diametro esterno) |
| Rinforzo | Striscia d'acciaio, nastro di fibra di vetro, nastro aramide o nastro di poliestere, selezionato per la classe di pressione |
| Angolo di avvolgimento | ± 54,7° avvolgimento equilibrato; 2 ventilatori di serie, 4 ventilatori per tubo ad alta pressione |
| Pressione di lavoro | 1.6 – 6,4 MPa standard; fino a 32 MPa con rinforzo in aramide |
| Temperatura di servizio | −40 °C a +80 °C continuo (tubo di nucleo PE-RT per una temperatura a breve termine più alta) |
| Uscita della linea | 120 – 350 kg/h a seconda del diametro del tubo, dello spessore della parete e del contenuto di rinforzo |
| Velocità della linea | 0,5 – 8 m/min |
| Modulo di consegna | Bobine fino a 500 m per 50 – 110 mm; 12 m lunghezze rette superiori a 160 mm |
| Potenza installata | Circa 400 kW (azionamenti e riscaldatori) |
| Spazio per pavimenti | 96 × 36 m, 8 m di altezza gronda, pavimento livellato, alimentazione 400 V / 50 Hz |
| Operatori | 2 – 3 per turno inclusa la gestione dei rotoli |
| Attrezzatura | Specificazione |
|---|---|
| Estrusore del tubo di base | SJ65/33 vite singola, motore CA da 45 kW con inverter, sezione di alimentazione scanalata, vite di barriera, 5 zone di riscaldamento, controllo della pressione di fusione |
| Tubo centrale | Tubo a spirale per 50 – 200 mm con maniche intercambiabili di dimensionamento; porte a vuoto e aria interna |
| Dimensionamento e raffreddamento | 6 m di vasca di calibrazione a vuoto e raffreddamento a spruzzo, due pompe a vuoto, pulitore ad aria, binario per attrezzatura regolabile su tre assi |
| Primo passaggio | Due cinghia caterpillar haul-off, servo sincronizzato, 0.3 – 12 m/min |
| Preriscaldamento | Aria calda con aumento IR, 3 zone controllate, 90 – 120 °C temperatura superficiale |
| Teste di avvolgimento | 2 Avvolgitore anello servo, carrello traslatore, tensione nastro a circuito chiuso 200 – 1500 N, bobine di rapido cambio |
| Giacca estrusore | SJ90/30 vite singola, motore AC da 90 kW con inverter, boccola di alimentazione scanalata, vite di barriera, pompa di fusione opzionale |
| Giacca da morire | Muore a testa incrociata con calibrazione del vuoto, inserti di flusso sostituibili, mandrino raffreddato ad acqua |
| Raffreddamento giacca | 2 Vasche di raffreddamento a spruzzaggio da 6 m più vasca di dimensionamento a vuoto da 3 m con controllo a circuito chiuso del vuoto |
| Seconda interruzione | Trazione Caterpillar, servoazionamento, 0.5 – 8 m/min, pressione controllata da servo cilindro |
| Misura | Indicatore diametro laser, risoluzione 0,01 mm con display ovality e feedback a loop chiuso; stampante a getto d'inchiostro |
| Taglio e avvolgimento | Taglio planetario con servostazione; bobina doppia stazione, diametro bobina fino a 2,6 m con guida per traversamento |
| Testing | Piattaforma di prova di pressione idrostatica fino a 20 MPa con rampa automatica, tenuta, rilevamento di scoppio e registrazione dei dati |
| A monte e utilità | 2 Silos da 40 m³ ciascuno, dosaggio gravimetrico con precisione 0,3%, trasporto pneumatico, frantumatore e macchina per polverizzare, 2 Chiller da 30 HP ciascuno, torre di raffreddamento, compressore d'aria, stanza MCC |
Tutti i dati sono indicativi di valori tecnici per una configurazione standard e vengono confermati nella proposta tecnica in base alla specifica della tubazione richiesta.
Vantaggi dell'attrezzatura su questa linea
Otto cose che decidono se una linea di tubi composita mantiene il suo turno di pressione dopo il turno.
Avvolgimento bilanciato ± 54,7°
Due ventilatori posano il rinforzo come un elica trasversale bilanciata. Lo stress del cerchio e lo stress assiale sono portati dallo stesso nastro, che è ciò che mantiene il rating di pressione stabile quando il tubo è avvolta e più tardi raddrizzato sul posto.
Tensione del nastro chiuso
La tensione del nastro viene misurata e corretta continuamente da 200 a 1500 N. Senza di esso gli strati interni sono sciolti e gli strati esterni sono sovratensionati, e il tubo non riesce ad una pressione inferiore rispetto al valore di progettazione.
Legatura senza pellicola adesiva
Il forno di attivazione IR ri-colma la pelle esterna del tubo di nucleo immediatamente prima dell'avvolgimento, in modo che i legami di rinforzo direttamente al PE. Nessun strato adesivo, nessun terzo materiale, nessun percorso di delaminazione.
Due estrusi, un sistema di controllo
Il tubo di base e gli estrusi della giacca, sia i tiranti, i ventilatori, la fresa e il coiler sono eseguiti da un PLC con una ricetta.
Giacca calibrata a vuoto
La parte trasversale è calibrata a vuoto, quindi la giacca esterna è rotonda e priva di vuoti sulla lunghezza del tubo completo — il punto in cui un tubo composito di solito inizia a corrodere o a snag durante l'installazione.
Servo sincronizzato da morire a coiler
La velocità della linea è regolata dai ventilatori e seguita da entrambe le tubazioni. Spessore della parete e tortuosità del passo rimangono costanti quando il coiler accelera, quindi il tubo è uniforme dal primo metro all'ultimo.
Controllo del diametro e della pressione in linea
Un calibro laser con feedback a circuito chiuso mantiene il diametro sul bersaglio, e il banco di prova idrostatica pressurizza il rotolo finito prima che lasci la linea. I dati di prova vengono registrati in base al numero del rotolo.
Costruito intorno alle specifiche del tubo
Le maniche di taglio, il passo di avvolgimento, la larghezza del nastro, la capacità di sollevamento e la dimensione della bobina sono selezionate dalla dimensione del tubo e dalla matrice di pressione, non da una linea di catalogo fissa.
Flusso di processo
Otto passi continui dalla resina a una bobina testata a pressione.
- Essiccazione, dosaggio e trasporto della resina
- Estrusione del tubo di base — SJ65/33
- Raffreddamento a vuoto e a spruzzo
- Preriscaldamento alla temperatura di incollaggio
- ± 54.7° avvolgimento di rinforzo
- Attivazione adesiva ed estrusione di guaina
- Raffreddamento, controllo del diametro e scarico
- Test di taglio, avvolgimento e pressione
Vedere la linea prima che sia costruita
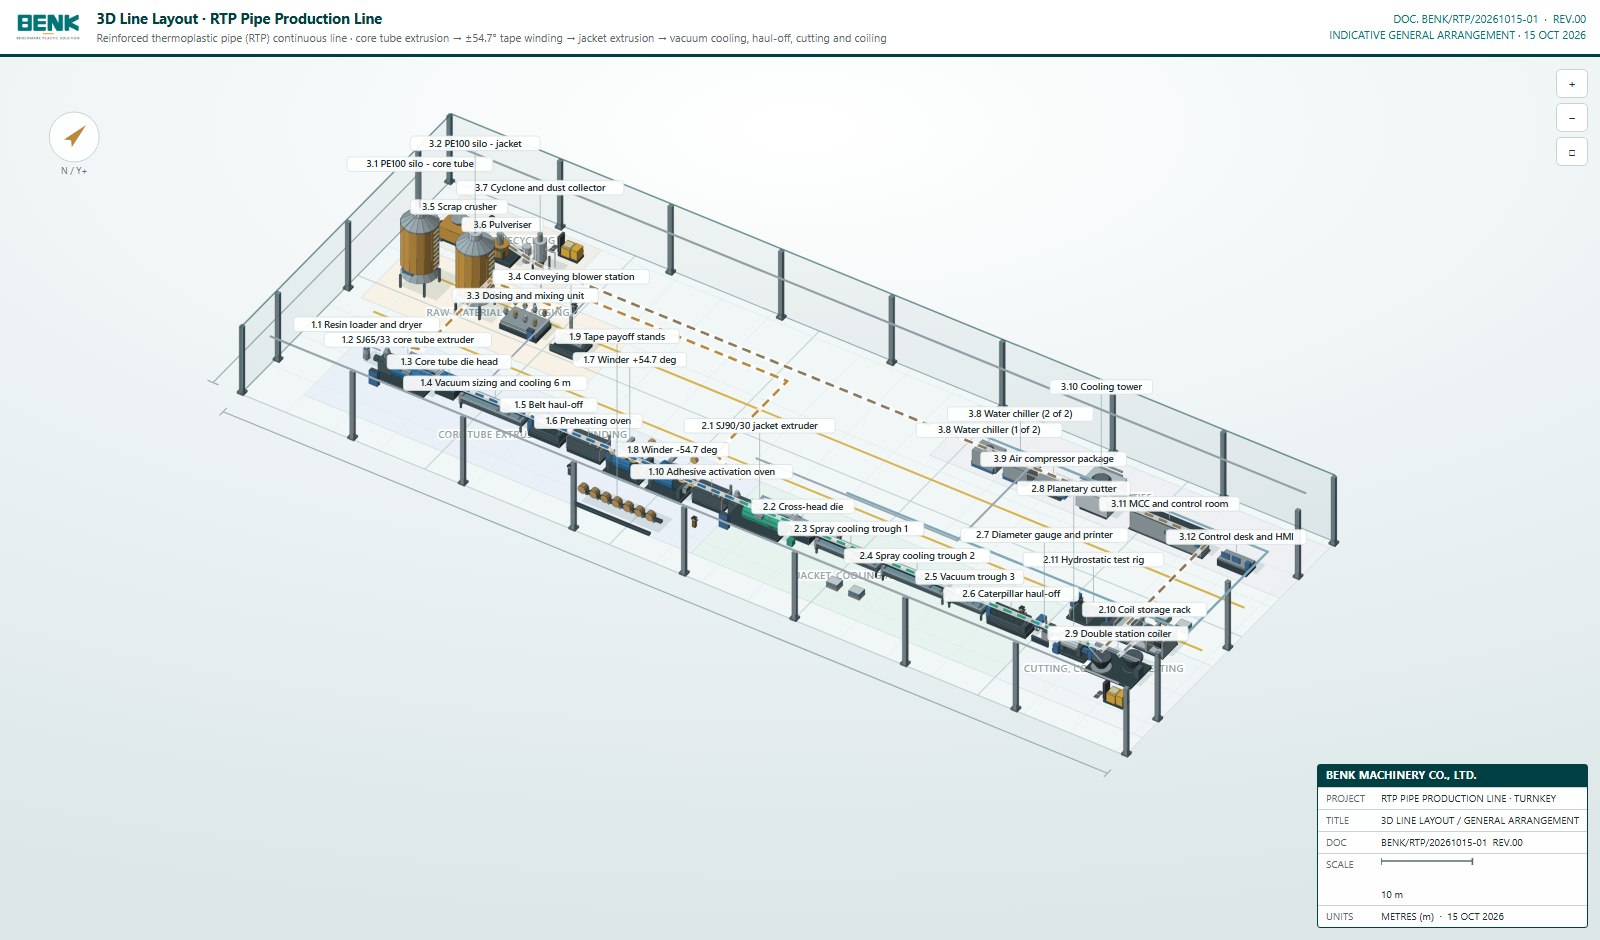
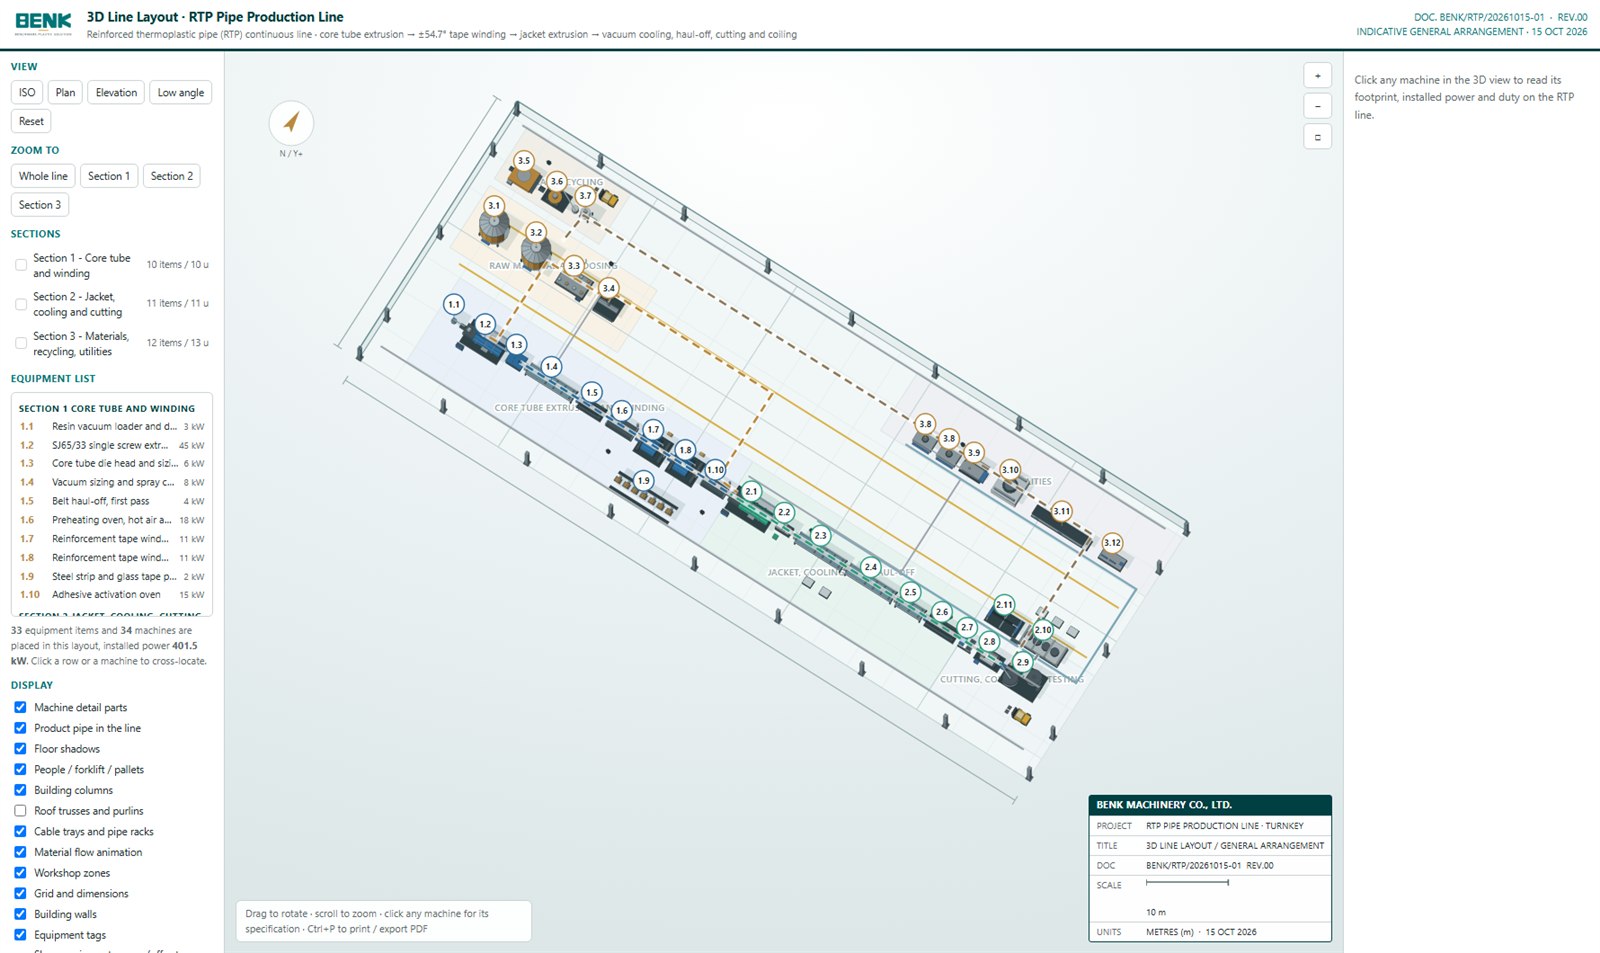
Questo è l'effettiva disposizione generale della linea RTP, disegnata in 3D dalla lista delle attrezzature e dalle posizioni della macchina. Trascina per ruotarla, scorrere per ingrandire, fare clic su qualsiasi macchina per la sua impronta, potenza installata e dovere, e utilizzare i pulsanti Zoom per saltare in una singola sezione. Il layout è disegnato per scalare in metri, in modo da poter controllare la navata operativa, lo spazio di gestione della bobina e la clearance di manutenzione contro il proprio edificio.
Layout 3D · Linea di produzione di tubi RTP
ATTUAZIONE GENERALE INDICATIVE · 15 PTOM 2026
| PROJECT | RTP PIPE PRODUZIONE LINE · TURNKEY |
| TITLE | 3D LINE LAYOUT / GENERAL ARRANGEMENT |
| DOC | BENK/RTP/20261015-01 REV.00 |
| SCALE | NTS |
| UNITS | METRI (m) · 15 PTOM 2026 |
Attrezzature, come costruito nelle nostre opere
La famiglia della macchina da questa linea è assemblata, fotografata nella nostra sala di assemblaggio: serbatoi di raffreddamento a vuoto e a spruzzo e l'armadio di controllo della linea — insieme al tubo che viene fuori dalla fine di esso.
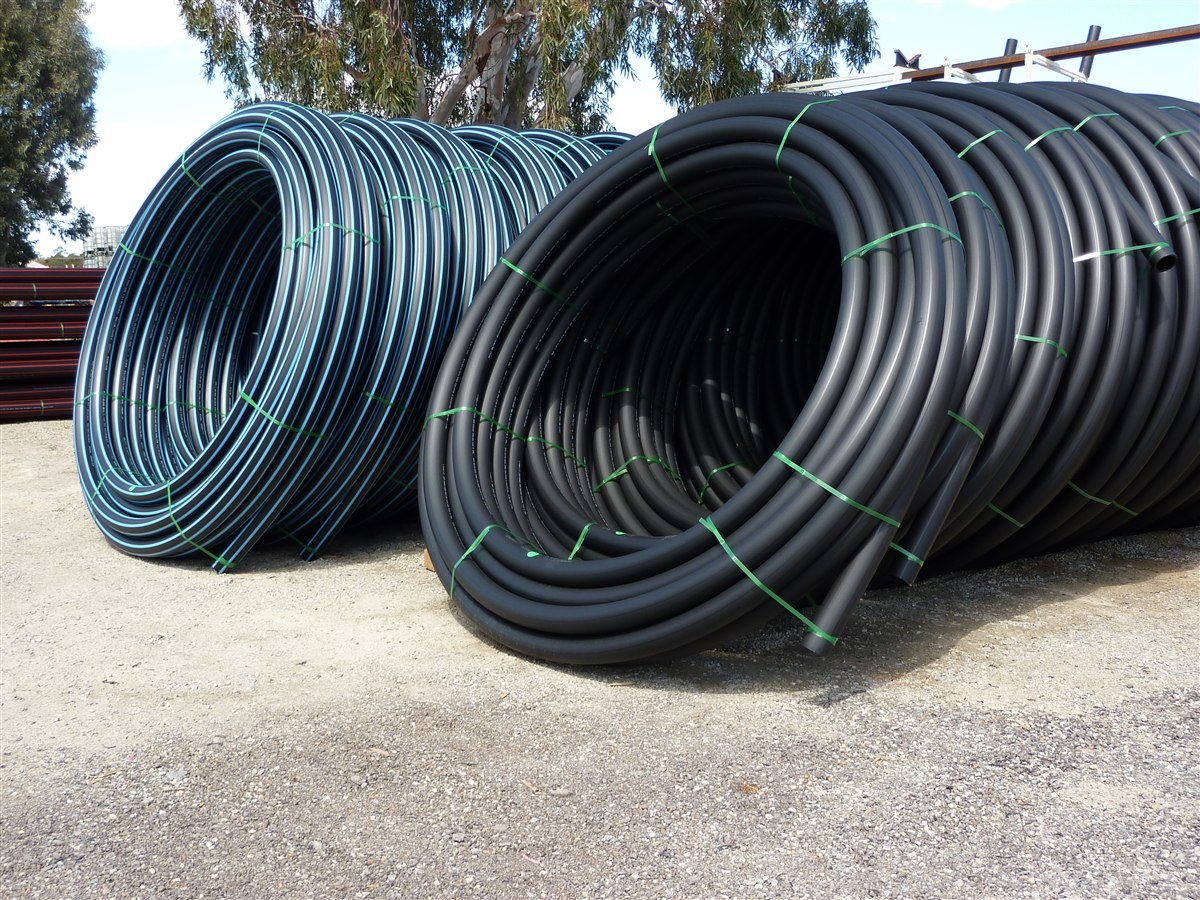
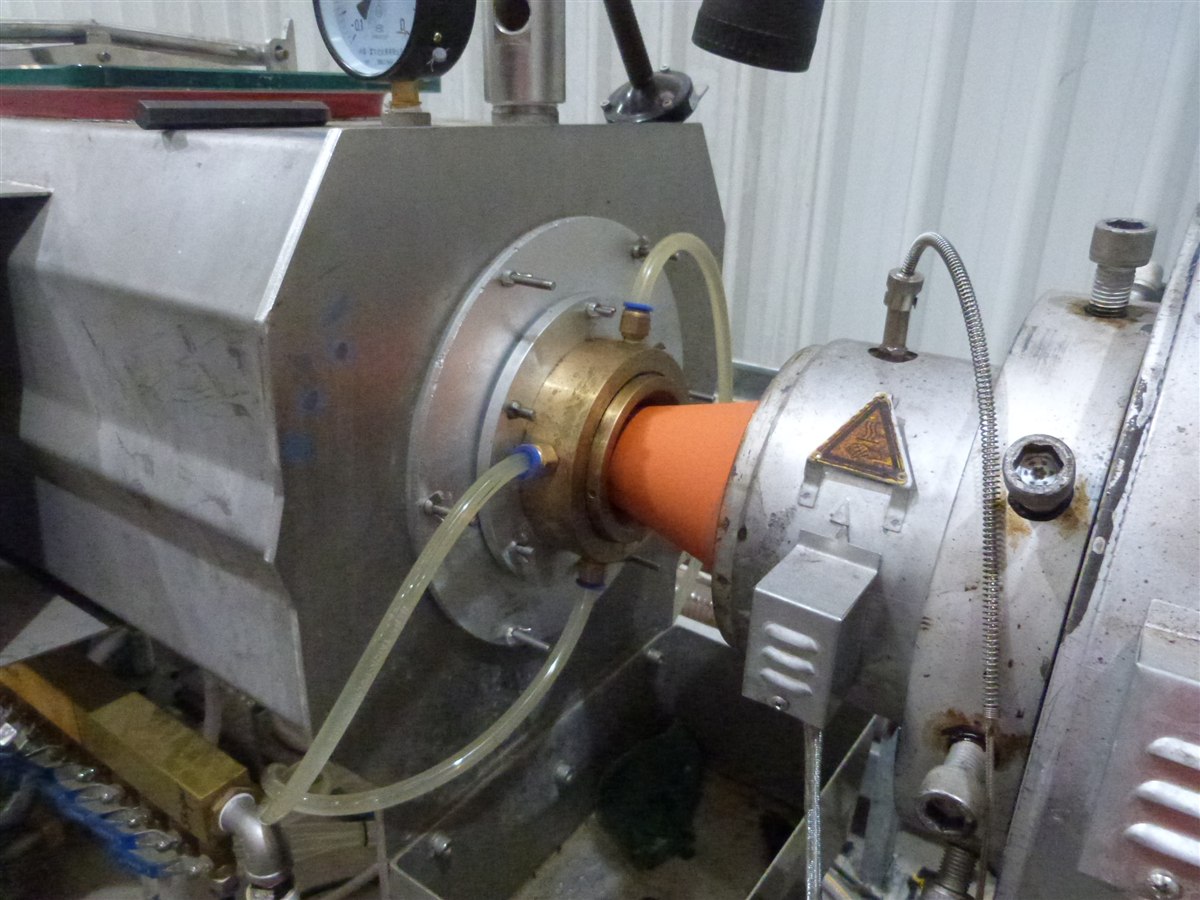
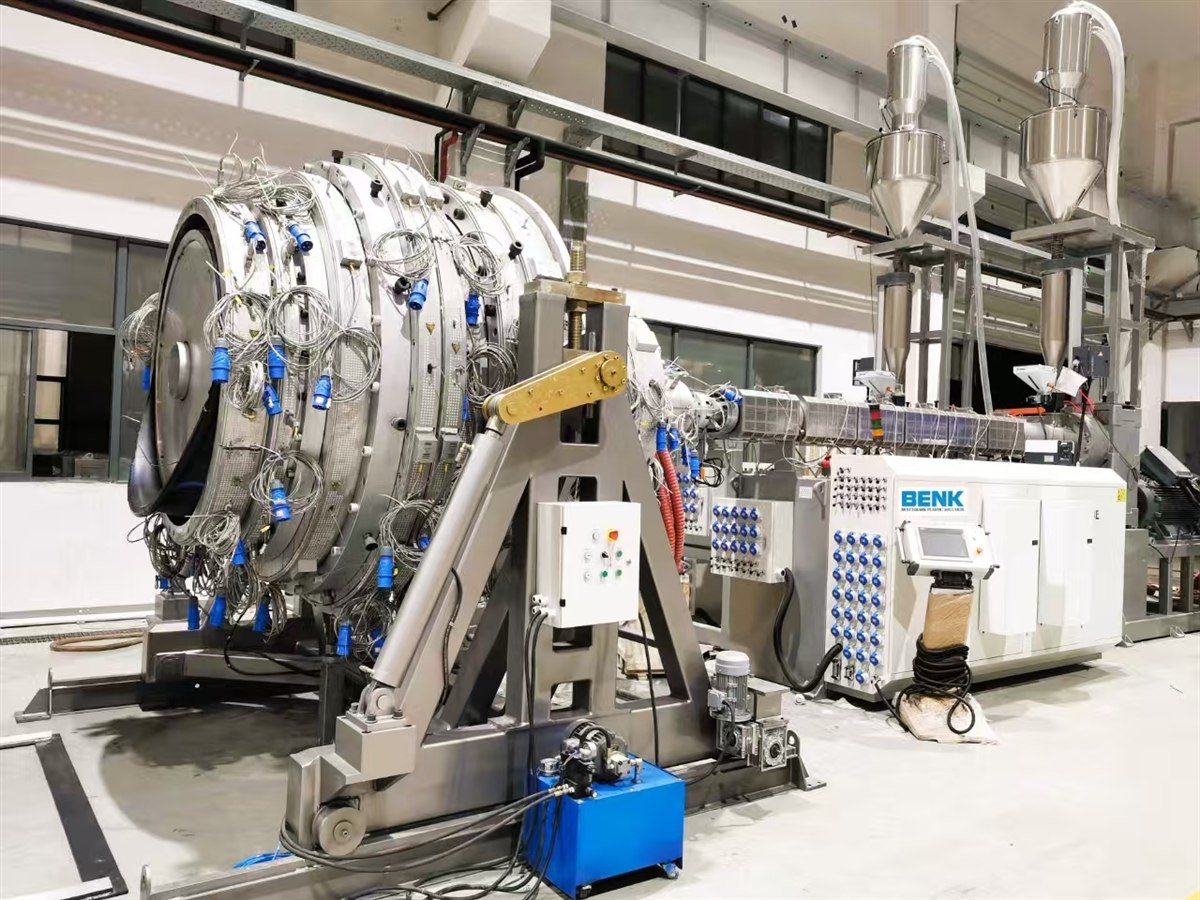
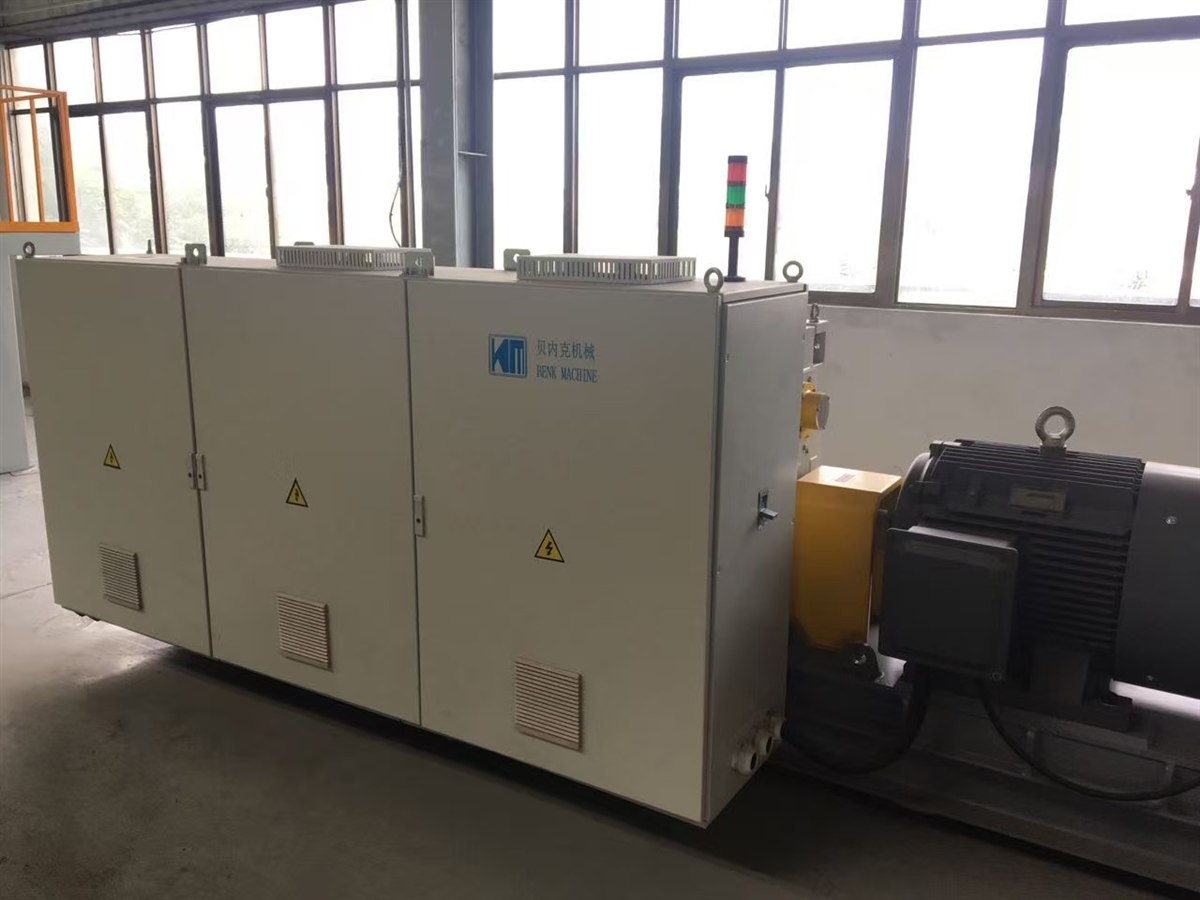
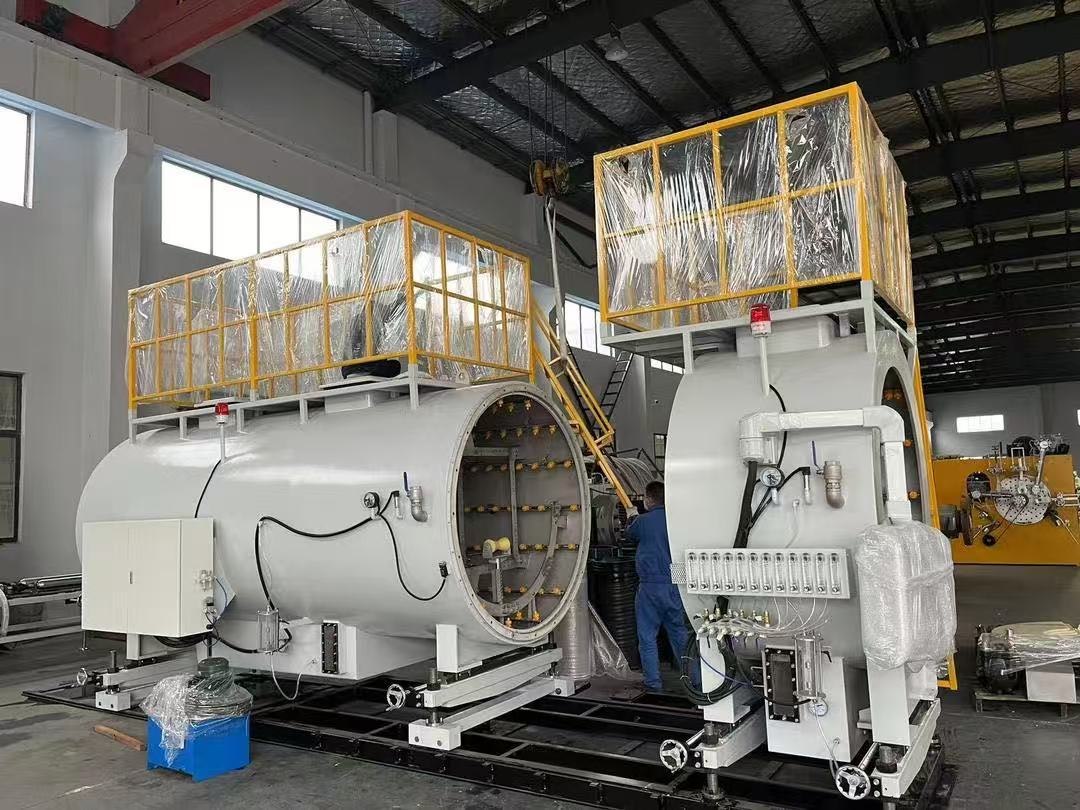
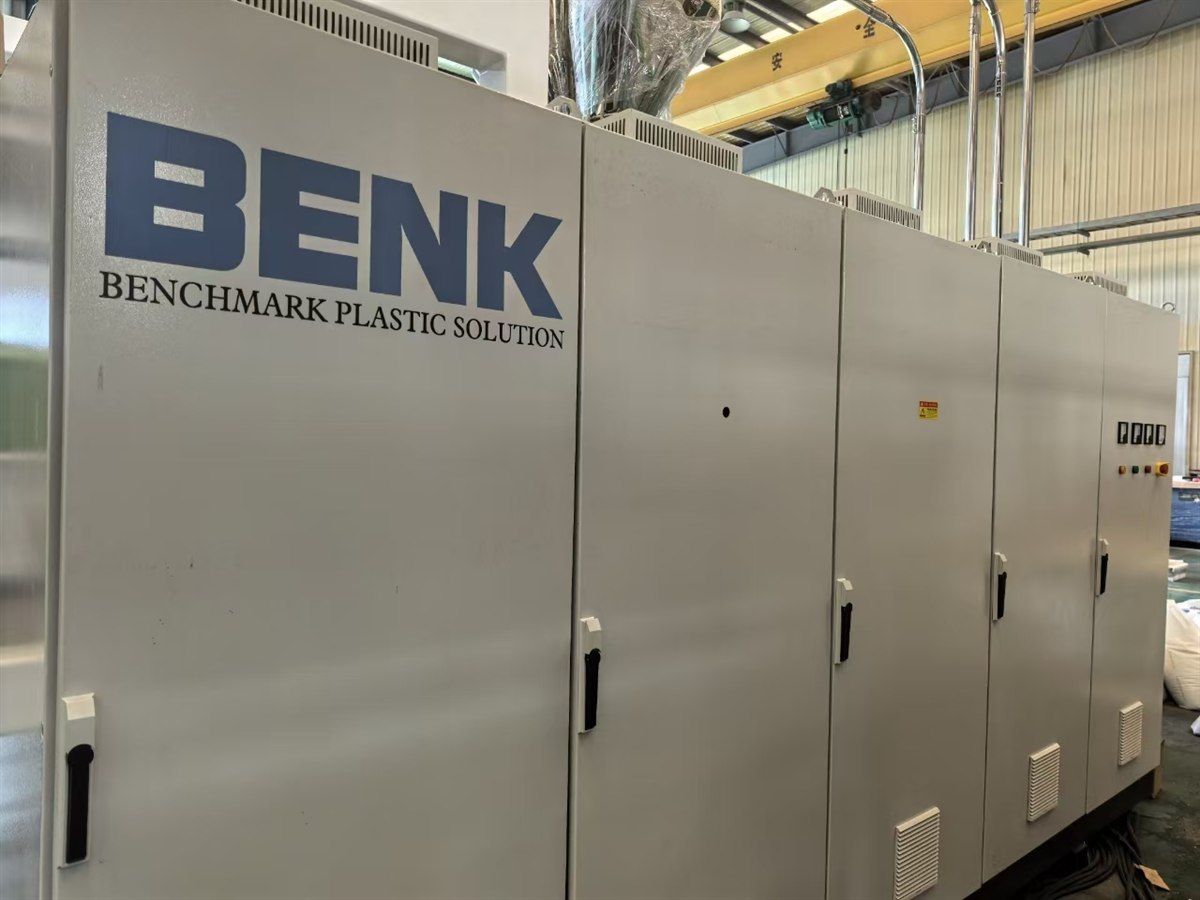
Le fotografie della macchina sono fotografie di BENK. Il tubo a spirale e le fotografie della testa di morire sono di GordonJ86 via Wikimedia Commons, CC BY-SA 4.0.
All'interno della linea: avvolgimento, riscaldamento, avvolgimento e connessioni
Il rinforzo è avvolto sul tubo centrale, legato in una sezione riscaldata, arrotolato alla fine della linea e completato con connettori lavorati. Le fotografie qui sotto mostrano le apparecchiature BENK e i componenti del tubo RTP.
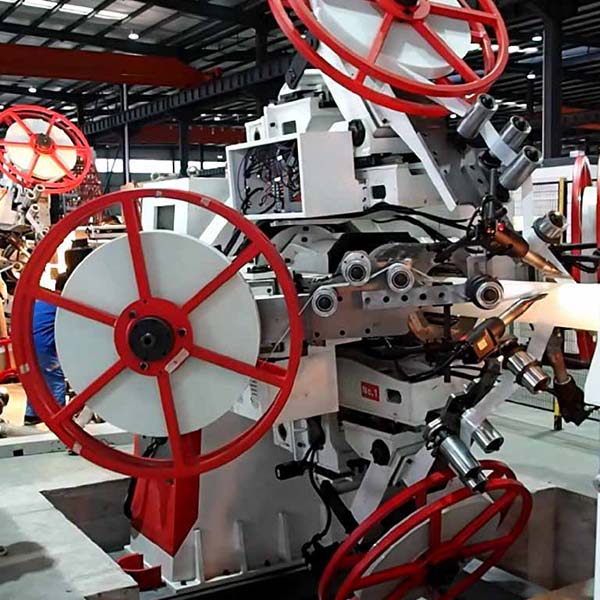
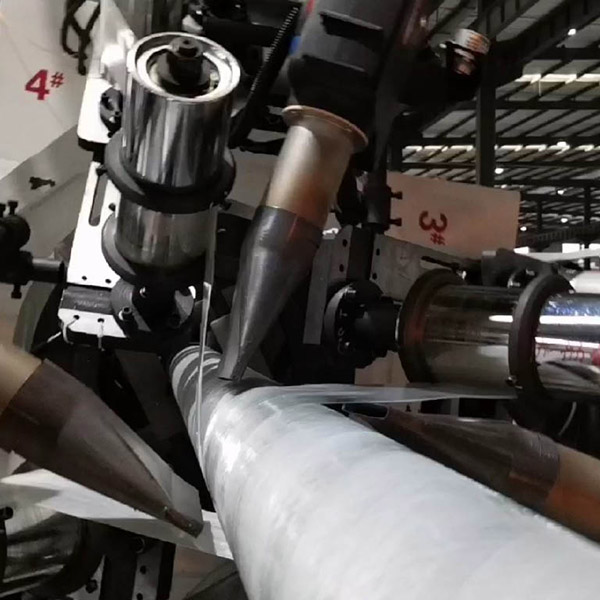
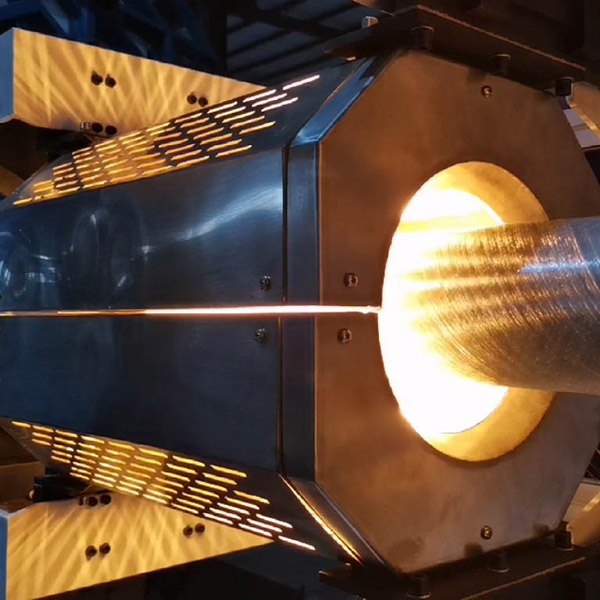
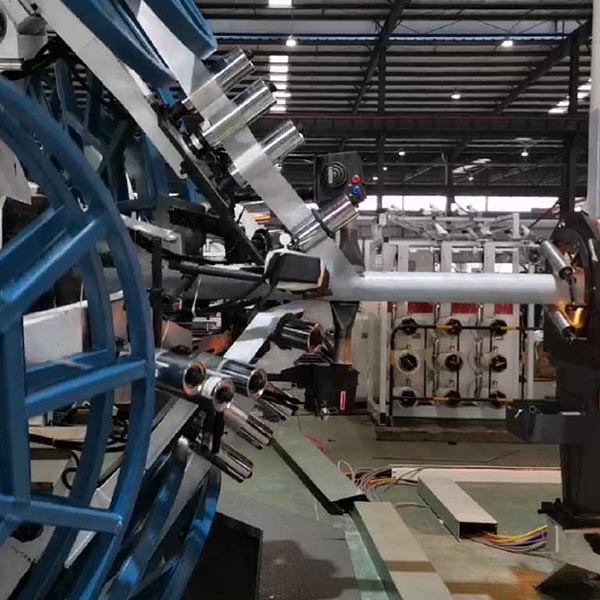
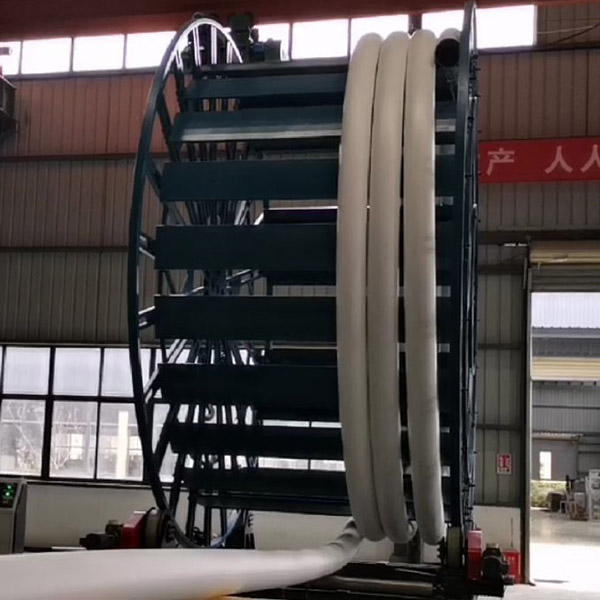
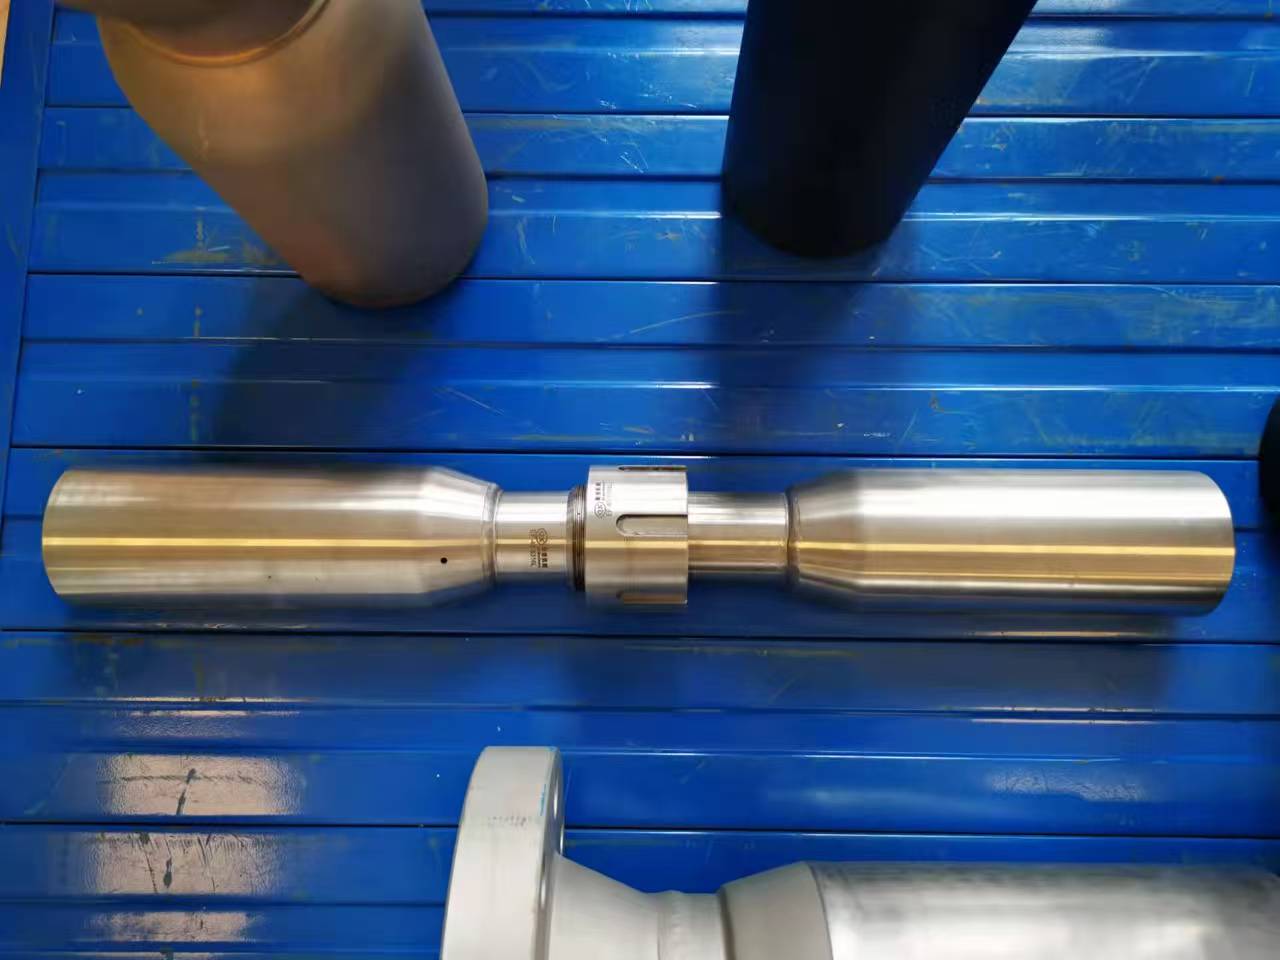
Fotografie: BENK RTP avvolgimento attrezzature, riscaldamento forno, avvolgimento e tubi connettori.
Dove RTP tubo è utilizzato
Il tubo composito spoolable sostituisce l'acciaio in cui la corrosione, il conteggio delle articolazioni o il tempo di installazione guida il costo di una linea.
Linee di raccolta di petrolio e gas
Le linee di raccolta e di iniezione multifase dove il fluido è bagnato e corrosivo. Il tubo arriva in bobine, quindi una linea di 5 km ha bisogno di alcune articolazioni invece di centinaia di saldature.
Trasmissione di acqua e gas
Trasmissione di acqua ad alta pressione e distribuzione di gas dove il tempo di trenching e l'integrità articolare dominano il costo installato.
Linee di processo chimiche e industriali
Fluidi di processo corrosivi e abrasivi e linee di processo temporanee o trasferibili in impianti e terminali.
Estrazione, slurry e pedine
Linee per polveri e fanghi resistenti all'abrasione, dove il tubo può essere posato e reindirizzato mentre la faccia di lavoro si sposta.
Riscaldamento distrettuale e geotermico
Tubo di servizio isolato o nudo e linee di reiniezione per reti di riscaldamento geotermico e distrettuale.
Campi off-shore e marginali
Linee di flusso e ponticello dove un tubo spoolable può essere installato da un piccolo recipiente invece di una stalla laicale.
Opzioni e attrezzature ausiliarie
Selezionato contro la classe di pressione, il sistema in resina e il livello di automazione.
- Seconda coppia di teste di avvolgimento per 4 – 8 strati di rinforzo
- Rinforzo in aramida, poliestere o ibrido invece di nastro d'acciaio
- Pompa di fusione e cambio schermo automatico sull'estrusore della giacca
- Dosaggio gravitazionale e miscelazione con precisione dello 0,3%
- In linea scanner di spessore parete ultrasuoni con tendenza
- Strapping, confezionamento e stampa di etichette a bobina automatica
- linea di taglio e impilamento da 12m in lunghezza retta per grandi diametri
- Pipe end beveling station e raccordo di alimentazione
- Pacchetto SCADA con produzione, demolizione e segnalazione di test di pressione
- Trasportatore automatico di espulsione e movimentazione bobina
- Pacchetto diagnostico remoto con modem e tunnel di servizio
- Primo riempimento pezzi di ricambio e pacchetto utensili
Perché BENK
Un fornitore per tutta la linea
Estrusori, muoviti, teste di avvolgimento, raffreddamento, haul-off, taglio, avvolgimenti, test, silos, trasporto, riciclaggio e il blocco di utilità provengono da un contratto, con un insieme di disegni di interfaccia.
Lavorazione e montaggio in casa
Viti, barili, corpi die, anelli di avvolgimento e telai di macchine vengono lavorati e assemblati nelle nostre opere, quindi i ricambi e le modifiche geometriche non dipendono da un terzo.
Collaudo di accettazione in fabbrica
La linea viene assemblata e girata su PE100 nelle nostre opere prima della spedizione. Il vostro ingegnere è invitato a testimoniare la prova, la prova di avvolgimento e il test di pressione.
Gestione del progetto chiavi in mano
Disegno di layout, piano di fondazione, elenco di utilità, programma di carico elettrico, supervisione di installazione, messa in servizio e formazione dell'operatore fanno parte della consegna.
Ricetta sviluppo sulla linea
L'angolo di avvolgimento, la tensione del passo e del nastro sono sviluppati sulla vostra linea con le specifiche del tubo durante la messa in servizio, e memorizzati come ricette nel sistema di controllo.
Servizio e ricambi
Ingegneri di installazione e messa in servizio, kit di parti di usura, diagnostica remota e un programma di manutenzione documentato per le teste di avvolgimento, stampi e riduttori.
Domande che gli acquirenti chiedono su questa linea
Quali dimensioni tubi possono produrre questa linea di produzione tubi RTP?
Quanti ventilatori di rinforzo mi servono per un tubo ad alta pressione?
Può una striscia di acciaio a corsa linea, nastro di fibra di vetro e nastro aramide?
Quale output posso aspettarmi dalla linea?
Come viene verificato il tubo prima di lasciare la linea?
Quanto tempo è la consegna, l'installazione e la messa in servizio?
Costruire il modulo linea RTP per modulo
Utilizzare RTP Pipe Systems per rivedere il processo completo, o aprire una pagina del modulo per l'avvolgimento, il riscaldamento e la giacca, l'avvolgimento e il controllo delle apparecchiature.
Macchina per avvolgimento di rinforzoAvvolgimento elicoidale bilanciato, tensione nastro e controllo della ricetta.
Riscaldamento e Giacca EstrusioneAttivazione controllata, estrusione e raffreddamento di strato esterno.
Macchina per laminazione di tubi RTPGeometria della bobina, controllo della tensione e gestione sicura del tubo finito.
Automazione e controllo qualitàSincronizzazione linea, ricette, data logging e interfacce di ispezione.
Dicci il tubo, confermeremo la linea
Inviateci la vostra matrice di dimensioni del tubo, la classe di pressione, il materiale di rinforzo e l'output di cui avete bisogno.Torneremo con la configurazione della linea, l'estrusore e la selezione del vento, il carico di utilità, un disegno di layout e una citazione.
- Telefono
- +86 512 5896 1463
- Cellulare / WhatsApp / WeChat
- +86 159 5096 2426
- kpm@benkpm.com
- Lavori
- Zhangjiagang City, Provincia di Jiangsu, Cina
Linee correlate
Linea di tubo PE di grande diametrotubo in PE da 315 – 1200 mm
Linee per tubi e irrigazioneFamiglia di prodotti completi
© 2026 BENK MACHINERY CO., LTD. · Linea di produzione tubi RTP · attrezzature per tubi termoplastici rinforzati. Le cifre sono valori di ingegneria indicativi e sono confermate nella proposta tecnica.