
RTP Ausrüstungsauswahl
RTP Line Selection nach Druck & Größe
Verwenden Sie die Rohrgröße, die Druckklasse, den Verstärkungsplan und die Zielausgabe, um die richtige RTP-Linienkonfiguration zu definieren. Die nachfolgende Baseline entspricht dem bestätigten RTP-Linienkonzept von BENK: Kernrohrextrusion, ausgewogenes Bandwickeln, Heizen und Aktivieren, Mantelextrusion, Kühlen, Abziehen, Schneiden, Testen und Aufwickeln.
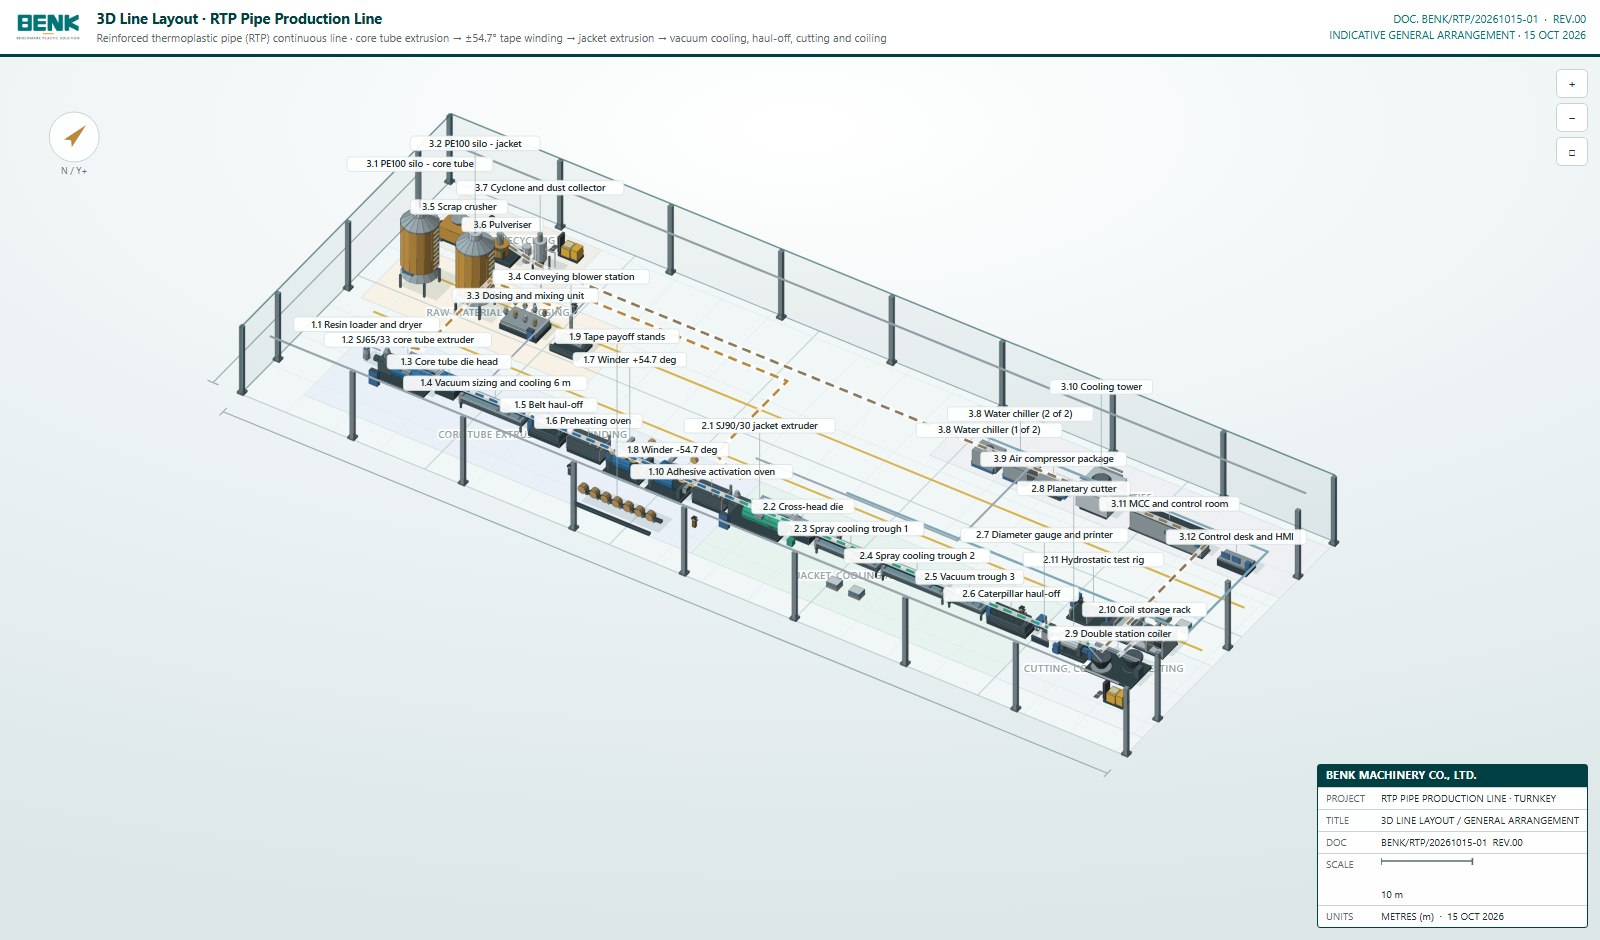
Bestätigte Streckenbasis
63–250 mm Außendurchmesser
Bis zu 32 MPa mit Aramidverstärkung
Streckengeschwindigkeit 0,5–8 m/min
33 Ausrüstungsgegenstände / 34 Maschinen
8 m Firsthöhe
±54,7 % symmetrischer Bandwickel
Wie sich die Druckklasse auf die Linie auswirkt
| Rohrleitungsvorschrift | Typische Streckenimplikation | Vor dem Angebot bestätigen |
|---|---|---|
| 1.6–6,4 MPa Standardbereich | Zwei Wickelköpfe, die eine ausgewogene Wendel von ±54,7° einlegen | Art des Bandes, Breite des Bandes, Anzahl der Lagen und Rohrgröße |
| 4–8 Verstärkungsschichten | Zusätzliche Aufwickelkapazität; Schichtfolge und Linien müssen abgestimmt sein | Ob ein zweites Wickelkopfpaar benötigt wird |
| Höherer Druck / Aramid Design | Verstärkung und Spannungsregelung werden für den höheren Lastfall überprüft | Konstruktionsdruck, Sicherheitsfaktor, Bänderspezifikation und Qualifizierungsplan |
| Unterschiedliches Material für den Innenbehälter oder die Ummantelung | Extruder-, Düsen-, Heiz- und Kühlkonfiguration kann sich ändern | Materialqualität, Schmelzverhalten und Prozessfenster |
Der Winkel ±54,7° ist die Basislinie für dieses Linienkonzept, der Endwinkel, die Spannung und die Lagenplanung müssen anhand der Anforderungen an die Rohrkonstruktion und die Qualifikation bestätigt werden.
Dreiteilige Leitungsanordnung
10 Geräte / 10 Einheiten
- Harz-Vakuumlader und -trockner
- SJ65/33 Einwellenextruder, 45 kW
- Kernrohrdüsenkopf und Dimensionierung
- Vakuumleimung und -kühlung
- Belt Hol-Off, First Pass
- Vorwärmofen, 18 kW
- zwei Verstärkungsbandwickler, je 11 kW
- Abschreibung von Stahlband und Glasband
- Klebstoffaktivierungs-Ofen, 15 kW
11 Geräte / 11 Einheiten
- SJ90/30 Mantelextruder
- Querkopfdüse
- Sprühkühlwannen
- Vakuumwanne
- Raupenabholung
- Messgerät und Drucker
- Planetenschneider
- Doppelstationshaspel
- Spulenlagergestell
- Hydrostatischer Prüfstand
12 Geräte / 13 Einheiten
- PE100 Silos für Kern und Jacke
- Dosier- und Mischeinheit
- Förderblasstation
- Schrottbrecher und Pulverisator
- Zyklon und Staubsammler
- Wasserkühler und Kühlturm
- Luftkompressor-Set
- MCC und Kontrollraum
- Steuerpult und HMI
Auswahlinputs
- Rohr innerhalb und außerhalb des Durchmesserbereichs
- Auslegungsdruck und Sicherheitsfaktor
- Betriebstemperatur und Flüssigkeit
- Linermaterial und Wandstärke
- Art der Verstärkung, Bandbreite und Anzahl der Schichten
- Jackenmaterial und Dicke
- Zielleistung und Streckengeschwindigkeit
- Innendurchmesser, Breite und Gewicht der Spule
- Werkstattlänge, -höhe und Stromversorgung
- Inspektion, Rückverfolgbarkeit und Projektstandard
Verwandeln Sie die Rohrmatrix in eine bestätigte Linie
Senden Sie die Rohrgrößenmatrix, die Druckklasse, den Verstärkungsplan und die Zielausgabe. BENK bestätigt die Leitungskonfiguration, die Versorgungslast, das Layout und den Ausrüstungsumfang.