


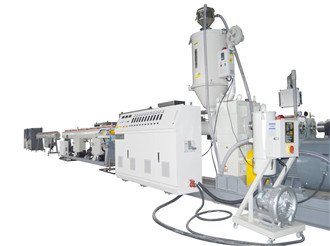
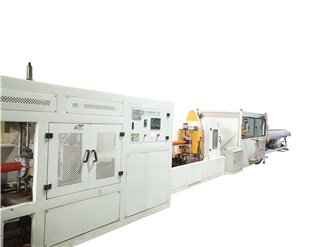
Трубопроводная экструзионная линия
| ПЛК сенсорный экран | Siemens brand |
| Двигатель для экструдера | Simens Ac motor |
| Temperature Controller | Omron brand |
| Inverter | ABB brand |
| Строй и бочку | Bi-metallic |
| Мотор для машины для формирования | Servo motor |
| Gearbox | JC gearbox |
| Воздушный выключатель | ЛС принадлежит группе LG. |
Ваш премьер-министр изолированной трубки в Китае
Линия экструзии гофрированной трубы BENK имеет два типа, которые представляют собой линию экструзии гофрированной трубы с двойной стенкой и линию экструзии гофрированной трубы с одиночной стенкой.
Одностенная гофрированная трубная машина BENK может производить одностенную гофрированную трубу из OD 16-63 мм, одностенная гофрированная гибкая труба обычно используется для проведения электрических проводов в машине и дома.Преимущество одностенной гофрированной трубы мягкое и легкое, что может сэкономить затраты на производство и изменить направление, как вы хотите.
Трубопроводная машина BENK DWC может производить трубу DWC с OD 50-1200 мм, ее производственный процесс совместно экструдируется двумя одновинтовыми экструдерами, гофрированная труба с двойной стенкой имеет легкое и сильное преимущество, поскольку она представляет собой воздух внутри трубы, а труба используется для канализации и дренажа воды.
Производитель BENK, использующий в своей гофрированной трубе горизонтальную формовочную машину, лучше, чем вертикальную формовочную машину. Мы поставили нашим клиентам в России пять линий гофрированной экструзии, а также у нас много тестовых видеороликов и технических спецификаций о нашей машине, при необходимости обращайтесь к нам СЕЙЧАС, спасибо.
- Спецификация данных
- Testing video
- Image Gallery
- Send Enquiry
Вентиляционная линия PE/PP
| Pipe size | Type | Extruder | Output |
| 50-160мм | Single wall | SJ75/33 | 150-250KG/H |
| double wall | SJ75/33 + SJ65/33 | 350-400KG/H | |
| 200-800мм | Двойная стена | SJ120/33 + SJ90/33 | 600-1000KG/H |
| 800-1200мм | Двойная стена | SJ90/38 + SJ75/38 | 1200-1500KG/H |
ПВХ-волновая линия экструзии труб
| Pipe size | Type | Extruder | Output |
| 50-160мм | Single wall | SJZ55/110 | 150-200KG/H |
| double wall | SJ55/110 + SJZ51/105 | 200-300KG/H | |
| 200-500мм | Двойная стена | SJZ80/156 + SJZ65/132 | 500-650KG/H |
Одностенная волновая линия экструзии труб
| Material | PE/PP | PVC | |
| Extruder | СЖ65 одновинтовый экструдер | СЖЗ45/90 конусный двойной винтовый экструдер | |
| Pipe range | 9-50мм | 9-50мм | |
| Вместимость | 40-60KG | 60-80KG | 40-80KG |
| Main motor | 22KW | 30KW | 18.5KW |
| Mould QTY | 42 | 72 | 42 |
| Production speed | 8-15 м/мин | 10-25 м/мин | 8-15 м/мин |
| Тип охлаждения | Воздушное охлаждение | Water cooling | Воздушное охлаждение |


Продукт, связанный с трубкой, вытянутой из ручки


Линия экструзии трубопроводов: Руководство по всеобъемлющим импортерам в 2018 году
Пластик играет важную роль в трубопроводах в современном мире.
И если вы хотите производить пластиковые трубы:
Сегодня я хочу познакомить вас с производством длинных труб и длинных труб из пластмасс.
Позвольте мне представить вам три типа пластиковых материалов, с которыми мы будем иметь дело:
- PP (полипропилен) - термопластик с многочисленными применениями.
- ПЭ (политен) самый распространенный пластик в мире.
-Существует различные плотности PE (низкая плотность, средняя плотность и высокая плотность)
В этом руководстве мы рассмотрим высокоплотный полиэтиновый элемент (HDPE) для экструзионной машины для труб HDPE.
- ПВХ (поливинилхлорид) Третий наиболее широко используемый пластик в мире.
К концу этого руководства у вас будет достаточно знаний о:
- Трубопроводная линия экструзии для двухстенных гофрированных дренажных труб PVC PP PE
- Линия экструзии труб корругата для одностенных гофрированных кабельных защитных труб PVC PP PE
Отлично, давайте начнем:
Глава 1: Что такое герметичная труба и герметичная экструзионная машина?
1.1 Что такое гофрированная труба?
Гофрированная труба — это полая труба с чередующимися впадинами и гребнями на поверхности.

Рисунок 1: Металлокоррумпированные трубы
На протяжении многих лет инженеры, проектирующие канализационные системы для дорог и других строительных работ, используют металлические трубы.
В настоящее время гофрированные пластиковые трубы набирают популярность.
Они используются для канализации воды и нефти.
Давайте посмотрим на различные виды волнообразных пластиковых труб на рынке:
1.1.2 Что такое гофрированные трубы из ПНД/ПВХ/ПП?
Во-первых, мы знаем, что эти волновые трубы изготавливаются из пластика.
Разница заключается в типе пластика.
Вонные трубы из HDPE производятся с использованием PE высокой плотности.

Figure 2 HDPE Pipe installation in Mexico
В то время как вьюжные трубы из ПВХ изготавливаются из ПВХ.
Далее, я хочу познакомить вас с двумя другими подтипами волнообразных труб:
- Одностенные трубы
В основном, одностенные гофрированные трубы имеют один слой однородного термопластичного материала, такого как ПЭ или ПВХ.
Они также гибкие и вы можете их закрутить.

Figure 3: Single Walled HDPE Pipe
- Трубы с двойной стеной (DWC Pipes)
Трубы ДВК, с другой стороны, имеют два слоя. Наружный гофрированный слой и внутренний слой, который является простым и гладким.
Цель использования двух слоев заключается в достижении наилучших механических и производительных требований даже в суровых местах использования.
Например, трубы DWC имеют высокую устойчивость к воздействию, коррозии и сжатию.
В этом руководстве мы поговорим о свойствах DWC позже.
1.2 Типы экструзионных машин для гофрированных труб
Хорошо, вы видели структурное отличие между волнообразными трубами.
Это, наряду с диаметром трубы, которую вы хотите изготовить, определяет машины, которые вам нужны.
Линия экструзии гофрированной трубы с двойной стенкой
Двухслойные корругатные трубы имеют диапазон диаметров; от маленьких до больших труб.
Размеры откладываются в зависимости от мест использования или требований клиентов.
Наша линия экструзии двойной стены вьюжных труб может изготавливать трубы HDPE DWC с следующими характеристиками:
| Двойные настенные трубы | Внешний диаметр трубы из HDPE | ПВХ трубы наружного диаметра |
| 1 | 50-160мм | 50-160мм |
| 2 | 200-800мм | 200-500мм |
| 3 | 600-1200 мм | N/a |
Одностенная волновая линия экструзии труб
Наша одностенная машина для экструзии труб с длинной дюжкой может делать трубы от 16-63 мм.
Эти трубы гибкие и широко используются в качестве проводников для электрических проводов.
Вот диаметры нашей одной стеновой линии производства пластмассовых капельных труб:
| Одностенные трубы | Внешний диаметр трубы из HDPE | ПВХ трубы наружного диаметра |
| 1 | 9-50мм | 9-50мм |
| 2 | 50-160мм | 50-160мм |
1.3 Почему следует производить гофрированные трубы?

Figure 4: Manufacture of Double Wall HDPE Pipe
Запуск завода вьюгальной трубы - это здорово!
- Material saving
При производстве волновых труб вы экономите до 60% сырья, если бы вы использовали твердые оболоженные трубы.
Хотя они легче, эти трубы укрепляются кольцами в их структуре.
- Легкое управление
Грузовые трубы легче, что делает их легкими в обращении и транспортировке.
Таким образом, для вашего завода будет нужен меньший персонал, и те же преимущества будут распространяться на конечного пользователя.
- Меньший экологический след
Урезав используемый материал, ваш завод будет иметь гораздо меньшее влияние на окружающую среду.
Кроме того, производство волновых труб производит меньше выбросов углекислого газа, чем производство бетонных труб.
Более того, можно перерабатывать их в волнообразных трубах.
Заключение
В этой главе я представил вам волновые трубы и почему вы должны рассмотреть возможность их изготовления.
Присоединяйтесь ко мне в следующей главе, когда мы получим более технические и открыть различные аспекты волнообразной трубки экструзии машины.
- Глава 2: Какие части выдавливаемой трубопроводной машины с двойной стеной?
 Рисунок 5: Двойная стена вводной трубки
На первый взгляд, линия производства гофрированных труб может показаться сложной.
Но вы можете легко понять все части линии производства гофрированных труб, а также процессы, происходящие в каждой машине.
В целом, происходит следующий процесс:
- Приготовление сырья
- Extrusion
- Коррупция
- охлаждать
- Finishing/cutting
Приготовление сырья
Начнёте с заказа сырья у разных поставщиков.
Как только сырье прибывает на ваш завод, контролер качества возьмет образцы и проведет испытания, чтобы проверить, соответствуют ли они требованиям.
Вы будете устанавливать свои собственные меры контроля качества, такие как проверка влажности, плотности или скорости потока плавления.
Затем материалы хранятся в ожидании производства.
Перед началом производства необходимо подготовить сырье.
NOTE:
Если вы используете ПВХ для изготовления длинных труб, вы будете выполнять два процесса подготовки ПВХ.
Во-первых, мы смешиваем ПВХ (термопластический материал) с другими добавками.
Во-вторых, нужно нагреть смолу из ПВХ, чтобы удалить всю влагу, которую она содержит, а затем быстро охладить ее, чтобы предотвратить раннюю пластификацию.
Оборудованием для выполнения этих процессов является горячий и холодный смеситель, используемый для приготовления смолы из ПВХ.
 Рисунок 6: Микс-машина
In the hot tank, the PVC resin with other additives is heated to over 100oc и разжигается лезвием из нержавеющей стали.
Затем смесь материала выбросается в холодильник, который быстро охлаждает ее, чтобы предотвратить раннюю пластификацию или разложение.
Из холодильника выбросите материалы в весенний загрузчик.
Он загружает материал в лопатку экструдера.
Хотя смеси продуктов различаются в зависимости от производителя, в их обычную практику входит углеродный черный, который является ингибитором ультрафиолетовых лучей и пигментом.
Углерод черный используется для канализации и над землей использования гофрированных труб.
С другой стороны, желтый пигмент используется для труб, используемых в производстве природного газа.
Экструзия двумя экструдирующими устройствами с одним винтом (со-экструзия)
Экструзия включает в себя смягчение термопластического материала.
Это смягчение мы называем пластификацией.
Оборудование, используемое для пластификации, называется экструдером.
NOTE:
Вы можете использовать следующие термопластические материалы:
- PVC
- HDPE
- PP
Когда мы делаем вентиляционные трубы из ПВХ, нам нужно использовать конический экструдер с двух винтами.
Вот видео, которое объясняет, как работает экструдер с двумя винтами:
Когда мы делаем двойные стенные HDPE/PP-волновые трубы, мы используем два экструдера с одним винтом.

Рисунок 7: Однокрутые экструдировщики
Так как работает экструдер?
Чтобы увидеть, как все работает, давайте взглянем на экструзер:

Рисунок 8: Диаграмма одновинцового экструдера
Электромотор постоянно управляет винтом с постоянной скоростью.
Из лопаста сырье спускается на вращающийся винт по тяжести.
Тепло, необходимое для смягчения термопластического материала, обеспечивается нагревателями.
И обычно имеется 4-6 нагревательных зон – с повышением температуры по длине цилиндра.
Каждая зона контролируется отдельной термопарой.
Охлаждающие вентиляторы предотвращают перегрев.
Вы заметите, что пространство между винтом и бочком уменьшается вниз по бочку.
Это увеличивает усилия сжатия винта против пластика.
Тепло также создается при трении.
После того, как экструдер нагревается до нормальной температуры работы, можно поддерживать температуру при помощи тепла от перерезки, генерируемого винтом против материала.
Температура, необходимая для полной пластизации, составляет от 400 до 490 °F.
https://youtu.be/Ka1ROrzcqPM
При этом давление, необходимое для таяния, также очень высоко при 2000-4000 psi.
Это высокое давление позволяет экструдуру выталкивать материалы в тупик.
Пластик, который проходит через пластику, состоит из одного или двух экранов.
Место прерывания позволит вам не допустить, чтобы загрязнители проникали в трубку.
Соэкструзия
Соэкструзия относится к процессу объединения двух или более пластиковых расплавленных потоков из двух или более экструдеров для изготовления пластиковой трубы с более чем одним слоем.
Имейте в виду, что для линии производства двойной стенной волновой трубы PE PP мы объединяем две одношрубные экструдры.
Таким образом, экструдирующие две системы позволяют сделать двойную волновую трубу.
При наличии двух слоев вместо одного, труба обладает лучшими механическими свойствами, чем использование одного полимерного слоя.
Так как полимеры соединяются?
Два экструдата объединяются в коэкструзионной гибкости.
Мы используем двухслойный спиральный коэкструзионный гиппп в нашей линейке PE PP-волновой экструзии труб.
Эта копия размещена за пластиной.
Формирование пластов плавных термопластных материалов в трубку происходит при выходе из строя.
Рисунок 9: Диаграмма маркированной коэкструзионной маркировки
Однако эта форма позже изменяется и труба из HDPE снова формируется в варугаторе формой.
Оборудование после замерки, которое выполняет эти задачи, называется оборудованием для спуска вниз/оборудованием для послеэкструзии или вытягиванием.
NOTE:
Вы можете использовать однокруповые экструдировки для многих видов пластиковых экструзионных изделий.
Однако оборудование после экструзии различается в зависимости от продукта, который вы производите.
Далее, давайте посмотрим, как волновые трубы получают свою финальную форму.
Corrugation by the horizontal structure corrugator
Так почему мы можем формировать пластиковую трубу даже после того, как она покинет коробку?
Это потому, что пластик застывает.
На самом деле, время охлаждения определяет скорость работы линии.
В нашей линии экструзии двойной стены вьюжных труб для дренажных труб окончательная форма или формовка выполняется горизонтальным вьючным устройством.
Вот видео на ходу дюйма:
У длинного канала вращаются формы, что делает процесс формования непрерывным.
В формах также используется технология вакуума.
Из-за наличия вакуума внутри гофрированного, внешняя поверхность горячей ПЭ ПВХ или ПП трубы притягивается к блокам формы.
Это помогает нам получить желаемую геометрическую форму.

Рисунок 10: Скульптуры для двойных стенных волновых труб
Мы также должны охладить формы для правильной corrugation PP PE PVC corrugated пластиковой трубы.
Вы можете охладить формы с помощью воды или воздуха.
В воздушно-охлаждающем дюморе продувается прохладной воздух над поверхностью формы.
Воздушное охлаждение в основном используется в Северной Америке и в большинстве гофроагрегатов по всему миру.
В системе, охлаждаемой водой, вода течет в куртках внутри формы.
В Европе обычно встречаются системы водоохлаждения.
Охлаждение водой обеспечивает более эффективную охлаждение и обеспечивает более высокую мощность.
Это обеспечивает быструю тепловую диспергию трубами HDPE.
Охлаждение в спай-танке

Рисунок 11: Резервный бак для длинных труб
После того как труба HDPE покидает гофрирователь (формующую головку), мы должны дополнительно охладить ее, чтобы сохранить круглую форму и размеры трубы.
Поскольку пластик еще горячий, он может деформироваться при обработке.
Охлаждение происходит в баллоне для распыления.
Внутренняя поверхность нашего резервуара для распылки имеет водоросли, которые распыляют прохладной водой на трубу, когда она проходит через нее.
Существует охлаждающая установка для охлаждения воды до температуры ниже 10°C.
NOTE:
Для двойных стенных длинных труб с большим диаметром используется распыливающее охлаждение.
И когда диаметр мал, например, для однослойных гофрированных труб, мы можем погружать их в водяные ванны.
Когда труба HDPE/ПП/ПВХ с двойной стенкой гофрированная покидает распылительную ванну, она становится жесткой для резки.
Cutting, packing and storing

Рисунок 12: Режущая машина
В последнем этапе процесса производства пластмассовых труб мы разрезаем трубы на длинные куски.
В настоящее время преобладающая длина составляет 3 или 6 метров.
NOTE:
Трубы должны быть помечены после нескольких интервалов.
Вы можете предоставить информацию о размерах труб, названии компании, использовании пластика и других деталях.
Можно легко отметить трубу чернильным принтером.
В отделе контроля качества также необходимо регулярно проверять образцы, чтобы убедиться, что каждое оборудование в линейке работает правильно.
Double Wall Corruged Pipe Production Line Технические данные
Вентиляционная линия PE/PP
| Pipe size | Type | Extruder | Output |
| 50-160мм | double wall | SJ75/33 + SJ65/33 | 350-400KG/H |
| 200-800мм | Двойная стена | SJ120/33 + SJ90/33 | 600-1000KG/H |
| 800-1200мм | Двойная стена | SJ90/38 + SJ75/38 | 1200-1500KG/H |
ПВХ-волновая линия экструзии труб
| Pipe size | Type | Extruder | Output |
| 50-160мм | double wall | SJ55/110 + SJZ51/105 | 200-300KG/H |
| 200-500мм | Двойная стена | SJZ80/156 + SJZ65/132 | 500-650KG/H |
Преимущества линии производства двухстенной гофрированной трубы Benk
- Наша большая экранная система LCD человеко-компьютерного интерфейса позволяет улучшить контроль и упростить управление производственным процессом.
- Германия Сименс 12 дюймовый сенсорный экран и система управления ПЛК.
- Вам будет легко и удобно менять и выровнять различные формы.
- Водоохлаждаемые формы из высококачественного алюминиевого сплава обеспечивают хорошую тепловую дисперсию и высокую коррозионную стойкость.
- Визуализация давления и температуры воды на главном дисплее с функцией сигнализации.
- Автоматическая система центральной смазки.
- Точная боковая и высота регулировка формовающей машины.
- High output.
- Простота эксплуатации и обслуживания
- Наша линия производства волновых труб занимает минимальное пространство.
- Вы также можете выбрать из широкого спектра сырья для производства труб, таких как PP, PE и PVC.
Применение ПНД ПП ПВХ двухстенной гофрированной трубы
В современном мире существует много применений двойных стенных волновых труб.
Место применения определяется диаметром трубы.
Обратите внимание, что двойные стенные волновые трубы имеют диаметр от 20 мм до 3 метров в наружном диаметре.
Обычно трубы с наружным диаметром от 50 до 3000 мм используются для канализационных систем, для систем дренажа для дорог, автомагистралей и железных дорог.
Другие применения двойных стенных волновых труб включают:
- Защита кабелей
- Land reclamation
- Системы против затопления
- fountains
- Residential area
- Дорожная и железнодорожная инженерия
- Waste landfill
- Tunnel, subway
- Green belts
- Содержание спортивных земель и воды на высокой боковой защите склона
Заключение
В этой главе мы изучили различные функции и процессы, происходящие в производстве PE PP PVC Двойной стены вьюжной трубки.
Вы видели, как ваши клиенты могут использовать волновые трубы.
В следующей главе мы рассмотрим линию производства одностенной волновой трубы.
Глава 3: Какие части одностенной герметичной выдавливающей машины?
 Рисунок 13: гибкие трубы с одностепной корругой
Оборудование, необходимое в линии экструзии гофрированной трубы с одной стенкой, отличается размерами трубы и скоростью производства.
Можно сделать одностенные трубы с наружным диаметром 9-250 мм.
Еще одним моментом, на который следует обратить внимание, является то, что мы используем только один экструдер вместо двух.
Это связано с тем, что одностенная труба имеет один слой однородного термопластического материала, который может быть:
- PE
- PP
- PVC
Это означает, что эта линия будет дешевле и меньше.
Характеристики одностенных гофрированных труб включают:
- Устойчивость к коррозии
- Износостойкость
- High strength
- Highly flexible
- Широкая температура работы (30 100oC для одностенных гофрированных труб PE
- Легкий вес, но все же жесткий и прочный.
Одностенные волновые трубы обычно продаются в катушках с длиной 30-50 метров или разрезаны на 6м, 9м кусочков.
Так, как использованы пластиковые PVC PP PE одностенные длинные трубы?
Одностенная волновая труба с наружным диаметром до 63 мм широко используется для защиты кабелей.
Например, в схемах машин для пищевых машин, электрического оборудования, двигателей и т.д.
Одностенные трубы с большими наружными диаметрами, такими как 75 мм и далее, могут использоваться в качестве дренажных труб для сельскохозяйственных угодий, спортивных площадок, полей для гольфа и т.д.
Если вы хотите сделать волновые трубы, используемые в качестве проводов для электрических проводов в зданиях, вы можете производить их в различных цветах, таких как желтый, красный, белый, синий и черный.
Другие применения включают:
- Проводные трубы для стиральных машин
- Продукт для очистки от пузыря, вентиляционные трубы
- Проводные трубы для кондиционеров
Great!
Далее я покажу вам части машины для одностенной волновой трубы и процесс работы:
Процесс работы для материала ПВХ:
Высокоскоростный миксер кормовой конусный экструдер гибкая форма образующая машина-тяжка-крутка
Процесс работы для PP/PE.
Кормоволомок однокрутный экструдер гибкая форма образующая машина - тяга-крутка машина
Vacuum Feeder
 Рисунок 14: Вакуумный кормовой
Вакуумный кормоводец вводит смесь термопластического материала с другими добавками в лопатку экструдера.
У нашего вакуумного питателя есть панель управления, с помощью которой можно установить время загрузки и время ожидания.
Это позволяет автоматизировать загрузку.
Single screw plastic extruder
 Рисунок 15: Экструдерные и мелкие формовые формы
Для одностенной мы используем только один экструдер, так как мы не экструдируем.
Когда мы используем ПВХ в качестве основного термопластического материала, вам понадобится коническая экструдия с двойным винтом для экструзии.
For instance, when you make PVC single wall corrugated pipes for cable protection (9-50mm O.D), you can use the SJZ45/90 conical double screw extruder.
И когда мы используем ПП/ПЭ в качестве основного термопластичного материала, мы используем одношнековый экструдер.
Выбор экструдера также зависит от диаметра трубы, которую вы хотите изготовить, и скорости производства.
For instance, we recommend the SJ65/30 extruder single screw extruder for PP/PE single wall corrugated pipes with diameters of 9-50mm.
Я знаю , ты можешь задаться вопросом:
Что означает SJ65/30?
Это просто означает, что экструдер имеет диаметр винта 65 мм и L/D 30.
You can also use the SJ55/30 single screw extruder for PP/PE single walled pipes.
Так в чем разница?
 Рисунок 16: Однокрутная экструдия с ковером
Экструдер SJ65/30 представляет собой экструдер высокой мощности для высокоскоростной производства.
В то время как SJ55/30 работает при нормальной скорости производства.
For larger single wall PP PE corrugated pipes (160mm) we use the SJ75/33 extruder.
Вы заметите, что у него больше диаметра винтов, что позволяет пластифицировать больше термопластического материала.
Для правильной пластификации очень важно поддерживать правильные температуры в экструдере.
Мы оснастили наши экструдры системой управления ПЛК SIEMENS.
Однако при нормальных условиях работы винт и бочку могут быть изношены.
Факторы, влияющие на скорость ношения, включают:
- Скорость винтовки
- Прямая прямая / Crew Straightness
- Как бочку припоставляют к коробке передач - если они не припоставлены должным образом, это может привести к металлическому контакту винта и бочка, что приводит к чрезмерному износу.
- Тип используемого полимера, например PE.
Pipe extrusion die
Из экструдера расплавленный термопластический материал поступает в колонку.
Экструзионная гильдия образует пластик в трубу с круглым формой.
Вы можете регулировать диаметр экструзионной залозы в зависимости от внешнего диаметра трубы, которую вы хотите.
Одностенные длинные трубы очень тонкие по сравнению с другими твердыми трубами, такими как трубы ППР или твердые PVC.
Поскольку они тонкие, их легко вводить в длинные колеса (или сформировать с помощью машины для формирования).
Но это создает проблему, поскольку труба может быть взорвана воздухом, когда она покидает кристалл.
Коррумпированные формирующие блоки и формирующая машина
Формирующие формы/блоки влияют на длинную конструкцию трубы.
Вы будете использовать формы, соответствующие размеру труб.
Например, у нас есть формы для труб 20,25,32,40,50,63 мм.
В машине для формирования 72 формы.
Для небольших одностенных труб нет машины для формирования.
 Рисунок 17: Формирование форм
Наши формовые формы имеют встроенное обоевление, чтобы легко подключить трубы крепко.
Это означает, что после этого вам не придется покупать машину для зажигания или зажигания.
Cooling
Как мы упоминали ранее, когда труба проходит через формирующий машину/гофроагрегат, она все еще горячая и требует охлаждения перед дальнейшей обработкой.
Тип охлаждения зависит от скорости производства.
Когда линия экструзии торговой трубы с одностенной полосой в виде PVC PP PE работает на нормальной скорости, мы используем вентиляторы для охлаждения воздуха.
Во время высокоскоростной работы мы можем погрузить одну гофрированную трубу в водяную ванну.
Наша пенная машина также работает непрерывно.
Haul-off machine
Figure 18: Puller
Машины для отключения являются частью машин после экструзии.
Мы используем эти машины для отделки, резания, закрутки или накладки волновых труб.
NOTE:
For single wall PVC PP PE corrugated pipes with small diameters of 9mm to 110mm, we can use an automatic winding machine.
Существует два типа винтовых машин:
- Одностанционный винтер имеет один спиль (диск)
Рисунок 19: Один винтер
- Двойная ветрогенераторная установка с двумя катушками - мы рекомендуем эту модель для высокоскоростной линии, потому что она имеет более длинную длину ветрогенератора.
Как правило, необходимо убедиться, что скорость закрутки закрутки находится в пределах скорости производства.
Note that you can also cut the PE/PVC/PP single wall corrugated pipes into lengths of 3m, 6m, or 9m.
В этом случае вам понадобится машина для резки.
И штабелер для автоматической разгрузки и укладки в стопку.
Техническая линия производства одностенной коррумпированной трубы для PE/PP
| Material | PE/PP | |
| Extruder | СЖ65 одновинтовый экструдер | |
| Pipe range | 9-50мм | |
| Вместимость | 40-60KG | 60-80KG |
| Main motor | 22KW | 30KW |
| Mould QTY | 42 | 72 |
| Production speed | 8-15 м/мин | 10-25 м/мин |
| Тип охлаждения | Воздушное охлаждение | Water cooling |
Техническая линия производства одностенной коррумпированной трубы для ПВХ
| Material | PVC |
| Extruder | СЖЗ45/90 конусный двойной винтовый экструдер |
| Pipe range | 9-50мм |
| Вместимость | 40-80KG |
| Main motor | 15KW |
| Mould QTY | 42 |
| Production speed | 8-15 м/мин |
| Тип охлаждения | Воздушное охлаждение |
Преимущества линии производства однослойной гофрированной трубы Benk
Есть несколько причин выбрать нашу одностенную волновую трубопроводную машину для вашего завода.
- Точное формирование гофрированных труб с использованием прочных стальных форм 45#, которые также способствуют быстрому рассеиванию тепла.
- Можно легко изменить формы, чтобы изготовить одностенные трубы разных размеров.
- Надежная производительность экструдера, и мы можем сопоставить экструдер с той скоростью производства, которую вы хотите.
- Наш завод вьюгальных труб будет легко управлять.
- Высокий уровень автоматизации с превосходной точностью.
- Долговечные детали с гарантированной продолжительностью жизни.
Заключение
В этой главе и предыдущей мы рассмотрели одно-/двойные стены вьюжных трубных экструзионных линий.
Вы можете получить свою производственную линию на заказ, сделанную нами, чтобы соответствовать диаметру труб, необходимым вам, и скорости производства.
Далее я покажу, почему вы должны выбрать нас поставщиком заводов для волновых труб.
- Глава 4: Почему Benk является надежным поставщиком оборудования для экструзии трубопроводов в Китае
Рисунок 20: Стягивание одностенной трубы с помощью тягача
Вы ищете производителя линий экструзии одно/двухстенных гофрированных труб в Китае?
Benk является ведущим производителем линий экструзии труб с другими аналогичными линиями, такими как: ПВХ-проводная экструзионная машина, Линия экструзии труб HDPE, и Линия экструзии трубопровода.
Мы уже 10 лет производят пластиковые машины.
Не стесняйтесь говорить с нами о производстве PVC PE PP трубки вьюжной трубки линейки экструзии.
Мы поможем вам независимо от того, поставите ли вы и закажите ли вы с нами.
Причины, по которым вы должны доверять нам как производителю и экспортеру Корругированной трубки
- Отличная поддержка до продажи и после продажи
Наша команда поддержки - одна из лучших.
В процессе предварительной продажи мы поможем вам выбрать правильные машины / экструдер для производства гофрированных труб.
Мы также можем помочь вам с диаграммами для вашего завода.
Вы также получите схемы электроснабжения и водоснабжения от нашей команды.
После того как вы покупаете наши машины, мы также предоставляем отличное послепродажное обслуживание.
Мы предлагаем услуги по установке и можем отправить нашего инженера, чтобы сопровождать машину и помогать в установке на вашем заводе.
Мы будем предоставлять вам бесплатную поддержку, и мы сможем рекомендовать надежных поставщиков сырья в Китае.
Это поможет вам быстро начать
- Quality assurance
Мы используем лучшие материалы и конструкции для наших машин.
Прежде чем мы отправим какую-либо линию по производству гофрированных труб, мы собираем ее и тестируем в нашей мастерской.
Мы пригласим вас на испытания, чтобы вы могли убедиться, что машина отвечает вашим потребностям.
Как только мы попадем в ваш завод, наши машины будут служить вам долгое время с минимальными механическими продуктами и меньшим временем отключения.
- Всемирно известные товары
В нашей линейке пластиковых шнуров мы используем высококачественные детали известных брендов.
Например, контролеры температуры Ormon и Siemens PLC.
Мы также предоставим вам бесплатные запасные части в течение первых шести месяцев.
И длительная гарантия 13 месяцев на любые дефектные детали.
- Quick Delivery
Мы отправляем машину в течение 30 рабочих дней после оплаты.
Когда у нас будут машины готовы в нашем складе, нам потребуется меньше времени, чтобы их отправить.
- Доступное обучение персонала и поддержка установки
Инженер, который сопровождает машину на ваш завод, также может обучить персонал.
Вы будете платить только за поездки, отель и другие расходы, а также вы будете платить им разумную зарплату в размере 50 долларов в день.
Заключение
Данное руководство предназначено для ознакомления с производством волновых труб.
Невозможно знать все, что есть.
Но с теми знаниями, которые вы получили здесь, вы можете с уверенностью связаться с нами.
Давайте поговорим о том, что лучше всего подходит для ваших потребностей.
Чтобы начать, спросите: Краткая цитата здесь.