RTP 파이프 생산 라인
PE100 수지를 스풀 가능한 강화 열가소성 파이프로 전환하는 완전한 연속 라인: 코어 튜브 압출, ±54.7° 보강 와이딩, 재킷 압출, 냉각, 홀오프, 커팅 및 코일링 — 하나의 라인, 하나의 제어 시스템, 하나의 공급업체.
RTP 파이프 생산 라인의 역할
RTP (reinforced thermoplastic pipe) is a spoolable composite pipe: a thermoplastic core tube carries the fluid, continuous reinforcement layers carry the pressure, and an outer thermoplastic jacket protects the reinforcement. Because the pipe is wound onto coils instead of being jointed every 6 or 12 metres, a gathering line that needs hundreds of welded joints in steel can be installed in a fraction of the time.
이 선은 그 파이프를 지속적으로 생산한다. 하나의 스크류 엑스트루더는 PE100 코어 튜브를 형성하고, 비공개 크기로 냉각하고, 다시 따뜻하게 한다. 두 개의 세르보 링 윙더는 스틸 스트립, 유리섬유 테이프, 아라미드 테이프 또는 폴리에스터 테이프를 균형 있는 ±54.7° 각에서 배치하므로 강화는 뿔과 축적 부하를 모두 운반한다. 적외선 활성화 오븐은 코어 튜브의 외부 피부를 다시 녹여서, 접착 필름 없이 강화 결합을 하고, 두 번째 엑스트루더는 비공개 가등화된 크로스 헤드를 통해 외부 자켓을 적용한다. 완성된 파이프는 냉각, 측정, 절단, 및 압력을 같은 선에 테스트한다.
각 드라이브, 히터 및 윈더는 하나의 제어 시스템으로 조정되어 있으므로 한 파이프 사양에서 다른 파이프 사양으로 변경하는 것은 HMI의 요리법 변경이입니다. 기계적 재건이 아닙니다.
Typical reference: 110 mm inside diameter, 4.0 MPa working pressure, 2 reinforcement layers at ±54.7°, 12 m/min nominal haul-off, 500 m coil.
이 줄이 다른 이유는
- 균형 있는 ±54.7° 크로스 윙이 한 패스, 탭 겹치는 것이 아니라
- 닫힌 루프 테이프 전압은 200~1500N로 커져 있는 코일 지름이 커지는 동안 유지된다
- 막 대신 IR 활성화, 그래서 파이프는 단일 열 플라스틱 물질로 남아
- 텅 비어 있는 타원층의 비공개 가이드 자켓
- 세로 시크로네이션이 소재에서 코일러로 이루어져 있어 벽 두께가 변하지 않습니다.
- 선 직경과 압력 검증 전용 선이 선을 떠나기 전에
Technical specification
아래 그림 은 표준 라인을 설명 합니다. 파이프 크기와 압력 등급, 굴곡 헤드 수 및 출력 은 파이프 특성에 의해 설정 됩니다.
| Item | Specification |
|---|---|
| Pipe structure | PE100 또는 PE-RT 코어 튜브 + 2 4 개의 연속 강화층 + PE 외장 |
| Pipe size | 50 – 200 mm 내경 (63 – 250 mm 외경) |
| Reinforcement | 압력급에 선택된 철강 스트립, 유리섬유 테이프, 아라미드 테이프 또는 폴리에스터 테이프 |
| Winding angle | ±54.7° 균형 ; 표준적으로 2개의 , 고압 파이프에 4개의 |
| Working pressure | 1.6 – 6.4 MPa 표준; 아라미드 보강으로 최대 32 MPa |
| Service temperature | -40 °C~+80 °C 연속 (단기기온을 높이는 PE-RT 코어 튜브) |
| Line output | 파이프 크기, 벽 두께 및 보강재 함량에 따라 120 – 350 kg/h |
| Line speed | 0.5 – 8 m/min |
| Delivery form | 50~110mm의 최대 500m의 롤; 160mm 이상의 12m 직선 길이 |
| Installed power | 약 400kW (드라이브 및 히터) |
| Floor space | 96 × 36 m, 8 m 난간 높이, 평탄한 바닥, 400 V / 50 Hz 공급 |
| Operators | 2 – 3명/교대 (코일 핸들링 포함) |
| Equipment | Specification |
|---|---|
| 코어 튜브 외출기 | SJ65/33 single screw, 45 kW AC motor with inverter, grooved feed section, barrier screw, 5 heating zones, melt pressure control |
| 코어 튜브 소멸 | 50 200 mm의 스피럴 마드렐 소재, 교환 가능한 크기의 수갑, 진공 및 내부 공기 포트 |
| 크기와 냉각 | 6m 진공 사이징 및 스프레이 냉각 트러프, 두 개의 진공 펌프, 에어 와이퍼, 3축 조절 가능한 도구 레일 |
| 첫 번째 압출 | Two belt caterpillar haul-off, servo synchronised, 0.3 – 12 m/min |
| Preheating | IR 부흥이 있는 온천공, 3개의 제어 구역, 90 120 °C 표면 온도 |
| Winding heads | 2 × 서로 링 와인더, 트래버싱 캐리지, 폐회로 테이션션 200 – 1500 N, 빠른 교환 스풀 |
| Jacket extruder | SJ90/30 single screw, 90 kW AC motor with inverter, grooved feed bush, barrier screw, melt pump optional |
| Jacket die | 진공 기량으로 횡단장 필, 교체 가능한 흐름 삽입, 물 냉각 |
| Jacket cooling | 2 × 6 m 스프레이 냉각 트러프 + 3 m 진공 사이징 트러프, 폐회로 진공 제어 |
| 두 번째 압출 | Caterpillar haul-off, servo drive, 0.5 – 8 m/min, pressure controlled by servo cylinder |
| Measurement | 레이저 지름 가자, 0.01mm 해상도, 오발리티 디스플레이 및 폐쇄 루프 피드백; 잉크젯 프린터 |
| 절단 및 | 세르보 캐리거를 가진 행성 절단기; 쌍역 코일러, 코일 지름은 최대 2.6m, 통행 가이드 |
| Testing | Hydrostatic pressure test rig up to 20 MPa with automatic ramp, hold, burst detection and data logging |
| 전류 및 공용품 | 2 × 40 m³ 실로, 중량 배시 0.3% 정확도, 공기 전달, 분쇄기 및 분쇄기, 2 × 30 HP 쿨러, 냉각탑, 공기 압축기, MCC실 |
모든 수치는 표준 구성에 대한 지시적 공학 값이며, 귀사의 파이프 사양에 따라 기술 제안서에서 확인됩니다.
이 라인에서의 장비의 장점
8가지가 합성 파이프 라인이 압력등급을 변경한 후 계속 유지하는지 여부를 결정합니다.
Balanced ±54.7° winding
두 개의 윙어 는 균형 잡힌 크로스 헬릭스 로 강화 를 배치 한다. 홉 스레스와 축 스레스는 같은 테이프 에 의해 운반 됩니다. 이 때문에 파이프 가 어져 나 뒤 현장에서 곧게 된 경우 압력 등급 은 안정적 으로 유지 됩니다.
닫힌 루프 테이프 전압
테이프 전압은 200~1500N에서 지속적으로 측정되고 수정된다. 그 없이는 내부 층이 느려지고 외부 층이 과도하게 긴장되어 있고, 설계 값보다 낮은 압력으로 파이프가 실패한다.
접착 필름 없이 결합
IR 활성화 오븐은 굴림 직전 원추 튜브의 외부 피부를 재조석하여 강화가 PE에 직접 결합합니다. 접착층, 세 번째 물질, 탈막 경로가 없습니다.
두 개의 배열기, 하나의 제어 시스템
원추 파이프 및 재킷 외출기, 모두 롤-오프, 윙어, 커터 및 코일러는 하나의 PLC에서 하나의 레시피로 작동합니다. 파이프 사양을 변경하는 것은 독립적인 제어판 네 개를 다시 설정하는 것을 의미하지는 않습니다.
비공소 기량 자켓
횡단장 은 진공 기량으로 되어 있어 외부 자켓은 전체 파이프 길이에 걸쳐 합성 파이프가 설치 중에 일반적으로 부패하거나 기 시작하는 점에 둥근하고 공백이 없는 상태입니다.
소재에서 코일러로 동기화된 세보
라인 속도는 윙러에 의해 조절되며 그 다음 두 가지 롤-오프가 이루어집니다. 이 가속화될 때 벽 두께와 윙어 피치가 일정하게 유지되므로 파이프는 첫 번째 미터에서 마지막 미터까지 균일합니다.
직선 직경 및 압력 검증
폐회로 피드백이 있는 레이저 게이지는 직경을 목표치로 유지하고, 수정압 시험 장비는 완성된 코일이 라인을 떠나기 전에 압력 테스트를 수행합니다. 테스트 데이터는 코일 번호에 기록됩니다.
파이프 특성에 따라 만들어졌습니다
소형, 크기의 장갑, 어있는 피치, 테이프 너비, 수송 용량 및 코일 크기는 고정된 카탈로그 라인에서 아닌 파이프 크기와 압력 매트릭스에서 선택됩니다.
Process flow
압력 테스트 코일까지 8개의 연속 단계
- 용암 건조, 복용 및 전달
- 코어 튜브 외출 SJ65/33
- 진공 크기와 스프레이 냉각
- 융합 온도에 대한 사전열
- ±54.7° reinforcement winding
- 접착 활성화 및 재킷 압출
- 냉각, 지름 조절 및 압출
- 절단, 기 및 압력 테스트
이 선을 만들어지기 전에 보세요
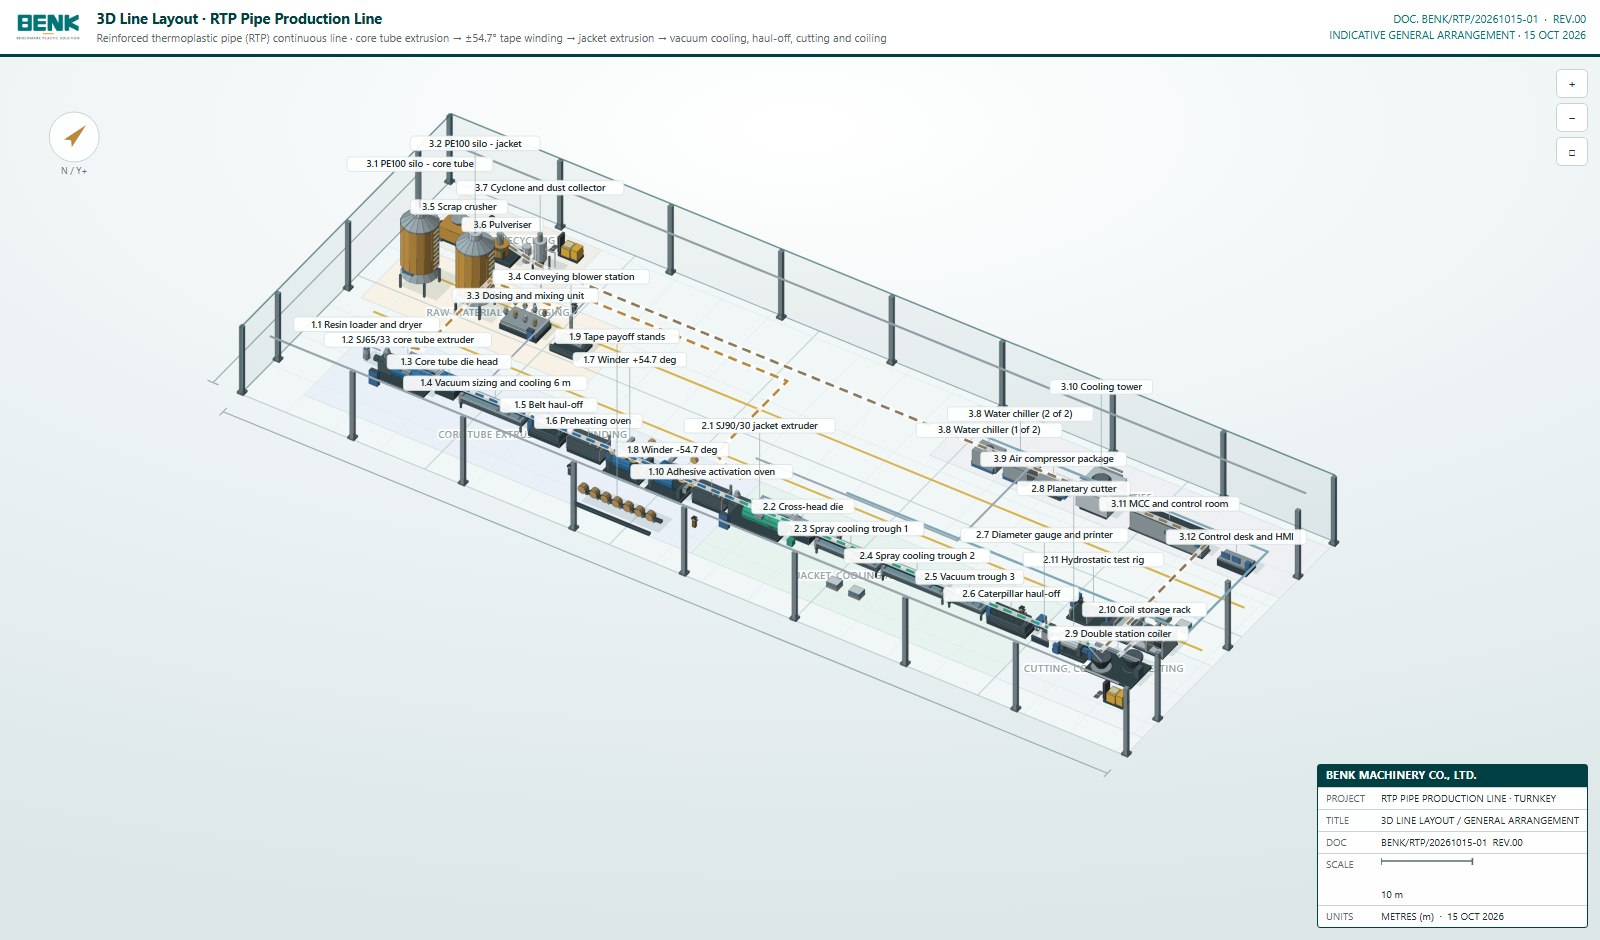
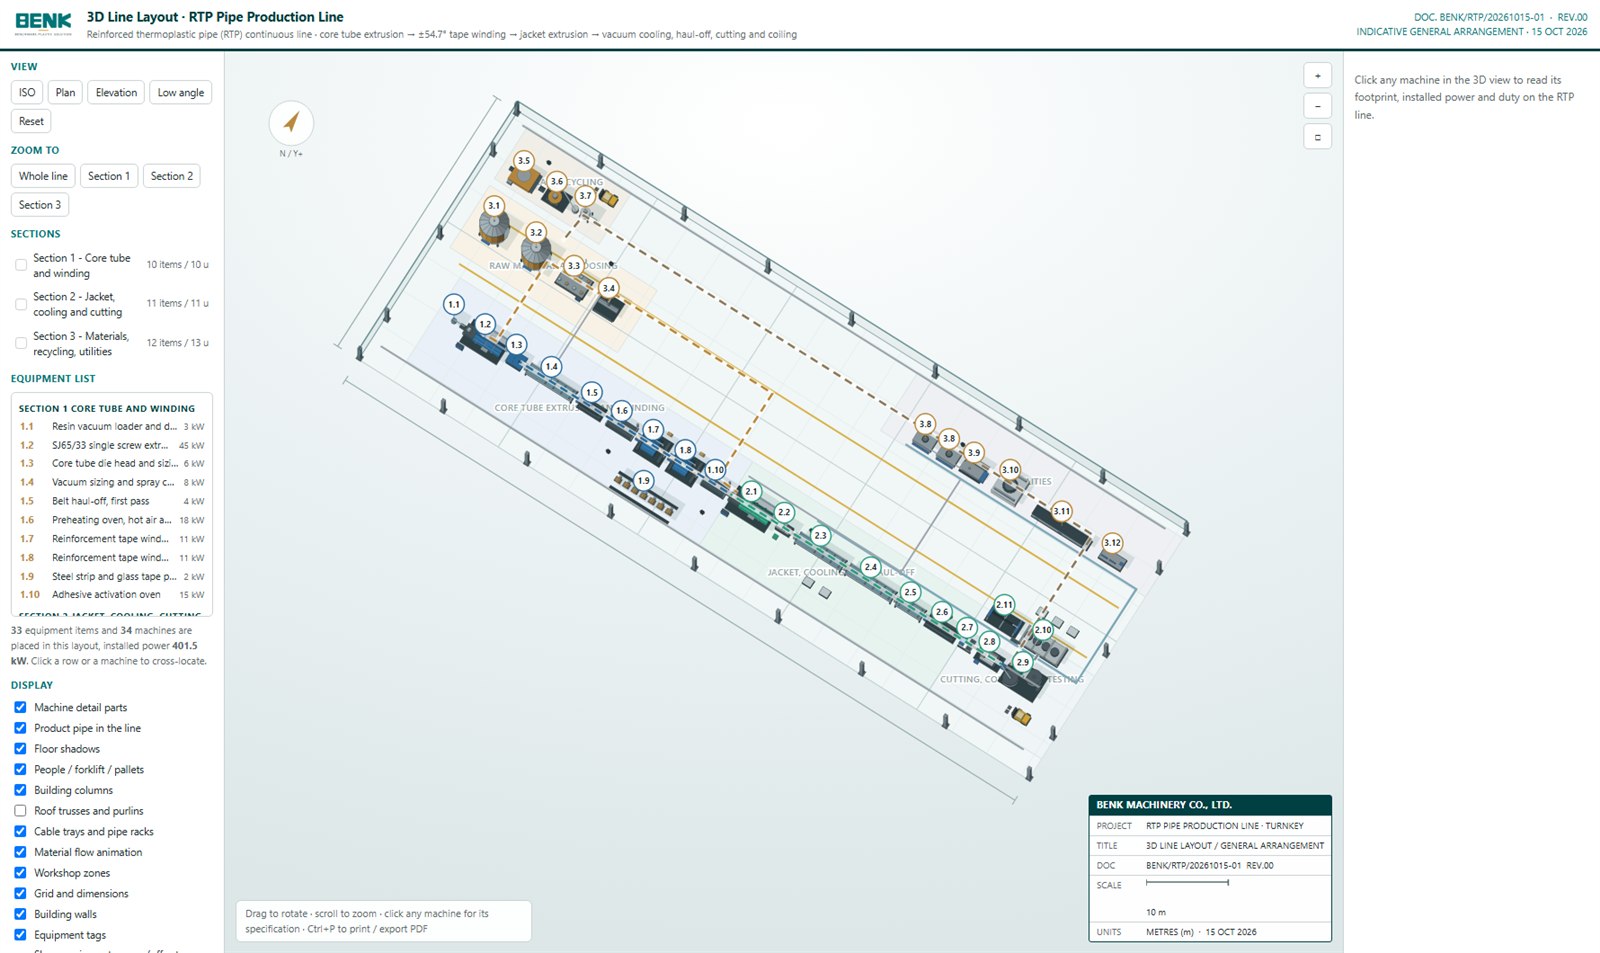
This is the actual general arrangement of the RTP line, drawn in 3D from the equipment list and the machine positions. Drag to rotate it, scroll to zoom, click any machine for its footprint, installed power and duty, and use the Zoom to buttons to jump to a single section. The layout is drawn to scale in metres, so you can check the operating aisle, the coil handling space and the maintenance clearance against your own building.
3D 라인 레이아웃 · RTP 파이프 생산 라인
INDICATIVE GENERAL ARRANGEMENT · 15 OCT 2026
| PROJECT | RTP PIPE PRODUCTION LINE · TURNKEY |
| TITLE | 3D LINE LAYOUT / GENERAL ARRANGEMENT |
| DOC | BENK/RTP/20261015-01 REV.00 |
| SCALE | NTS |
| UNITS | METRES (m) · 15 OCT 2026 |
우리의 공장에서 만들어진 장비
이 라인 가계 가계 는 우리의 집합 홀 에서 사진 을 찍어 엮어 놓은 것 이다: 외출기, 진공 및 스프레이 냉각 탱크 및 라인 제어 캐비네트 그 끝 에서 나오는 파이프 와 함께.
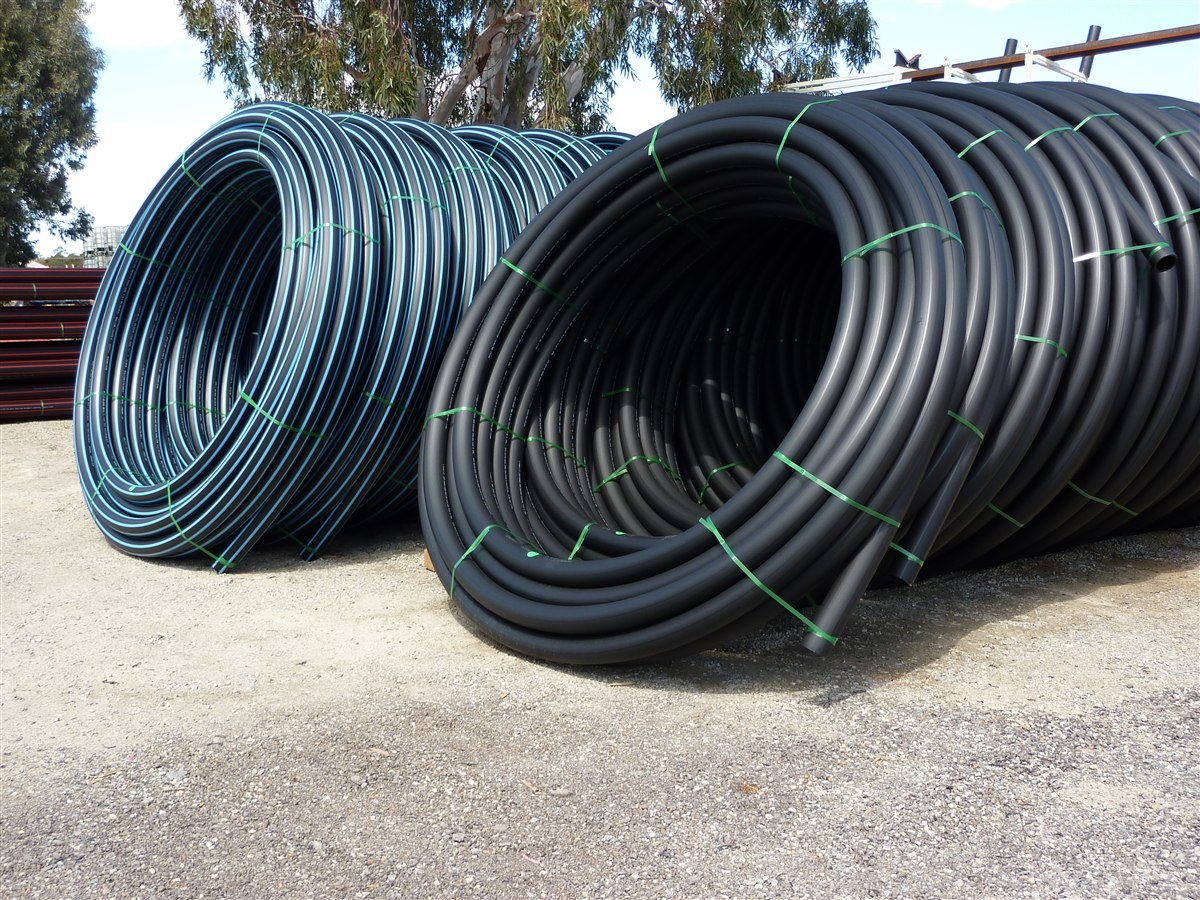
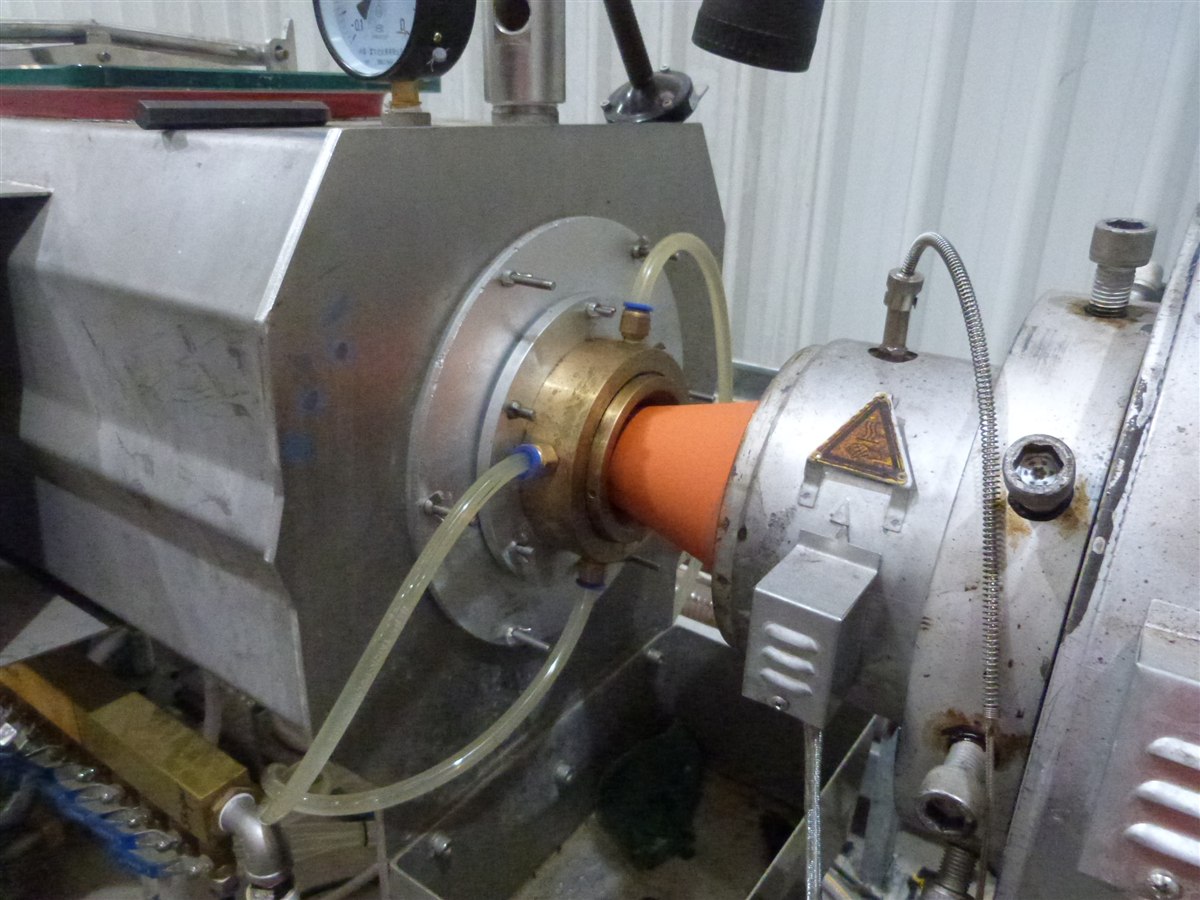
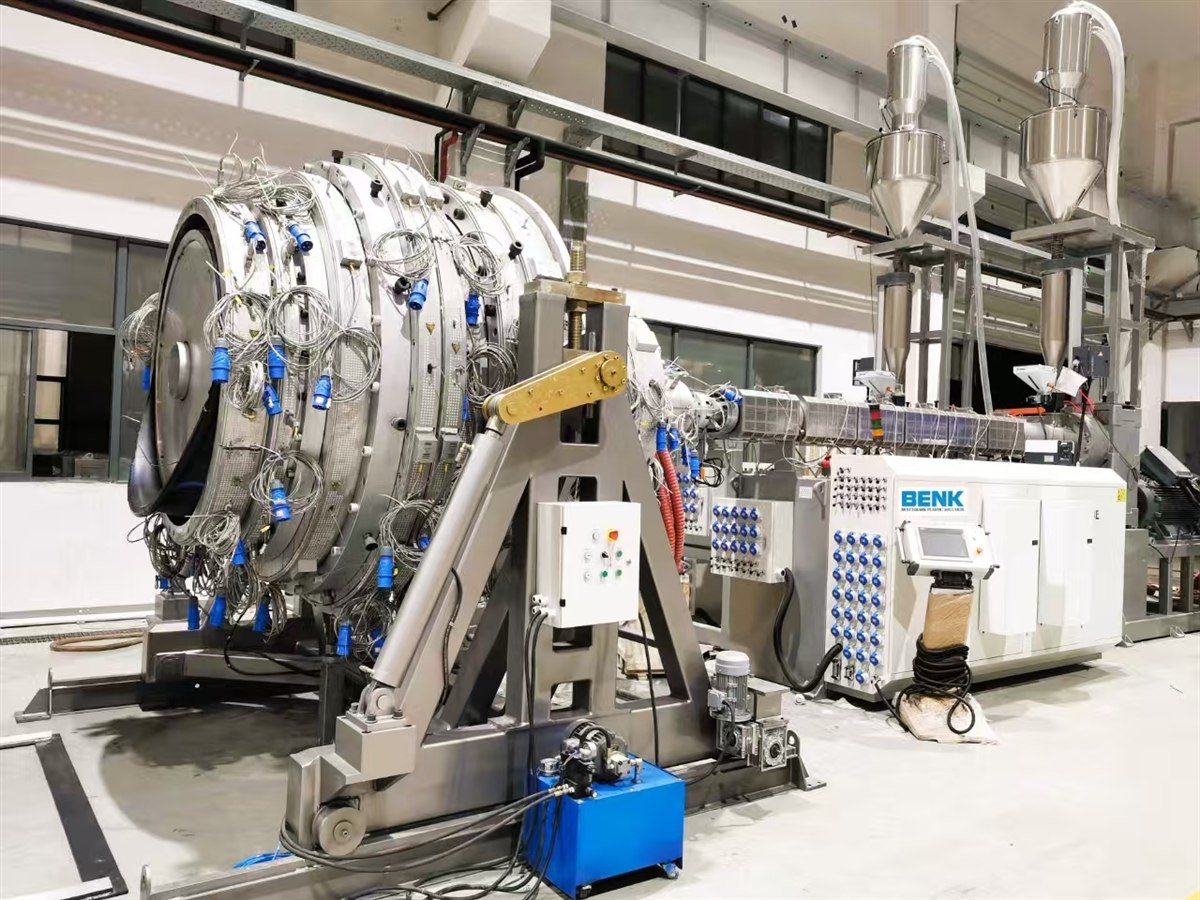
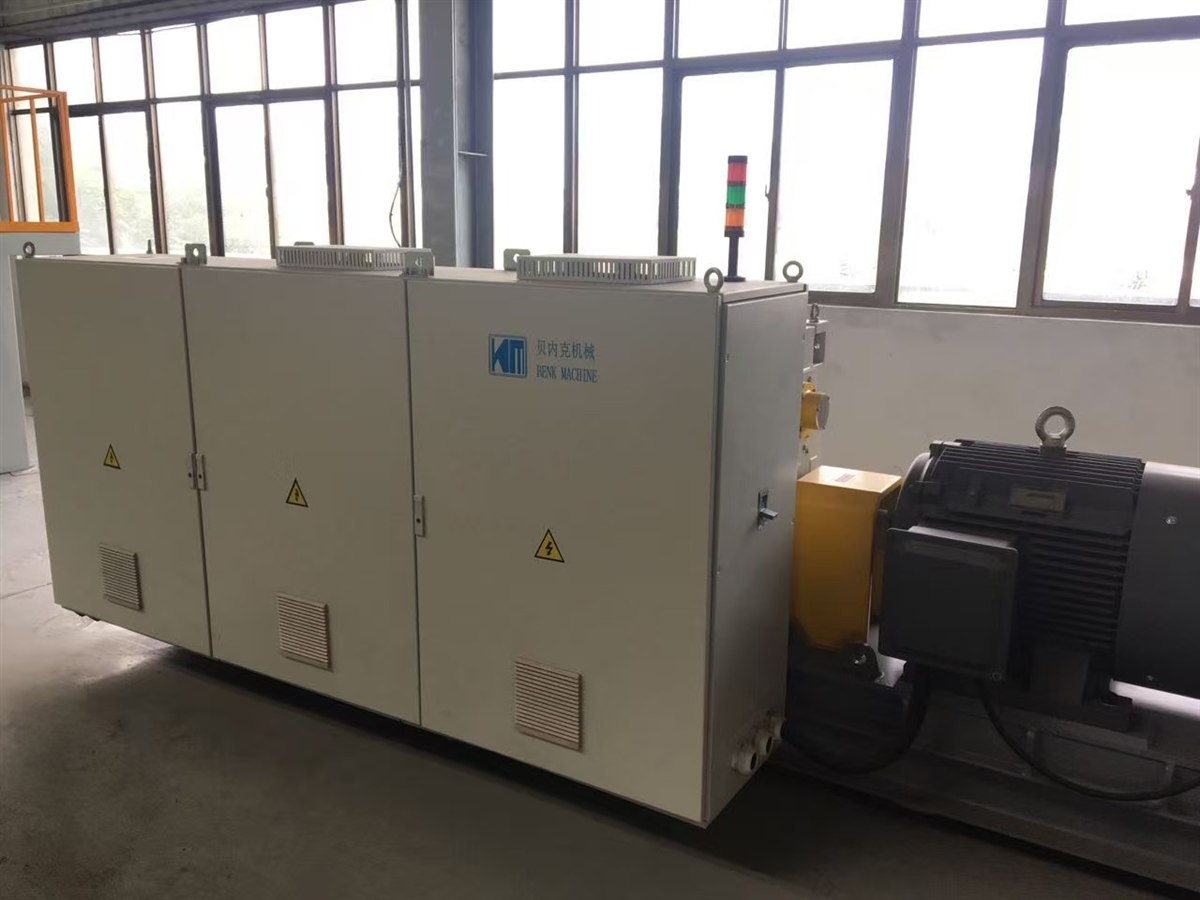
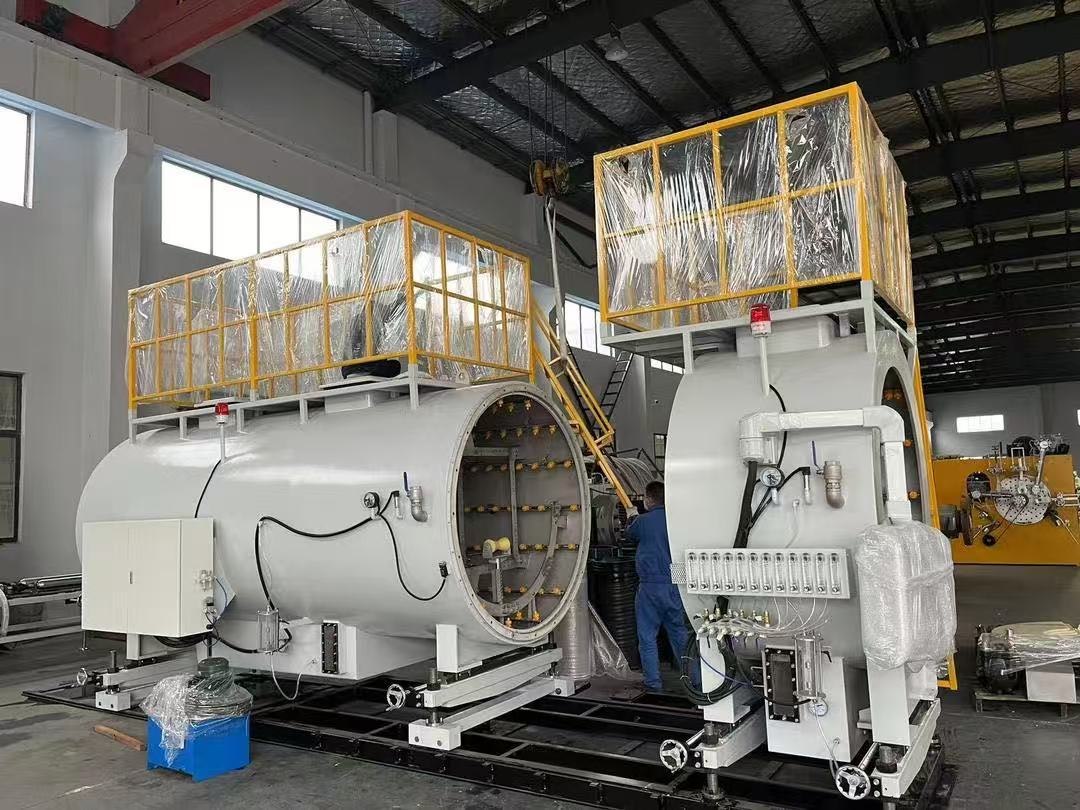
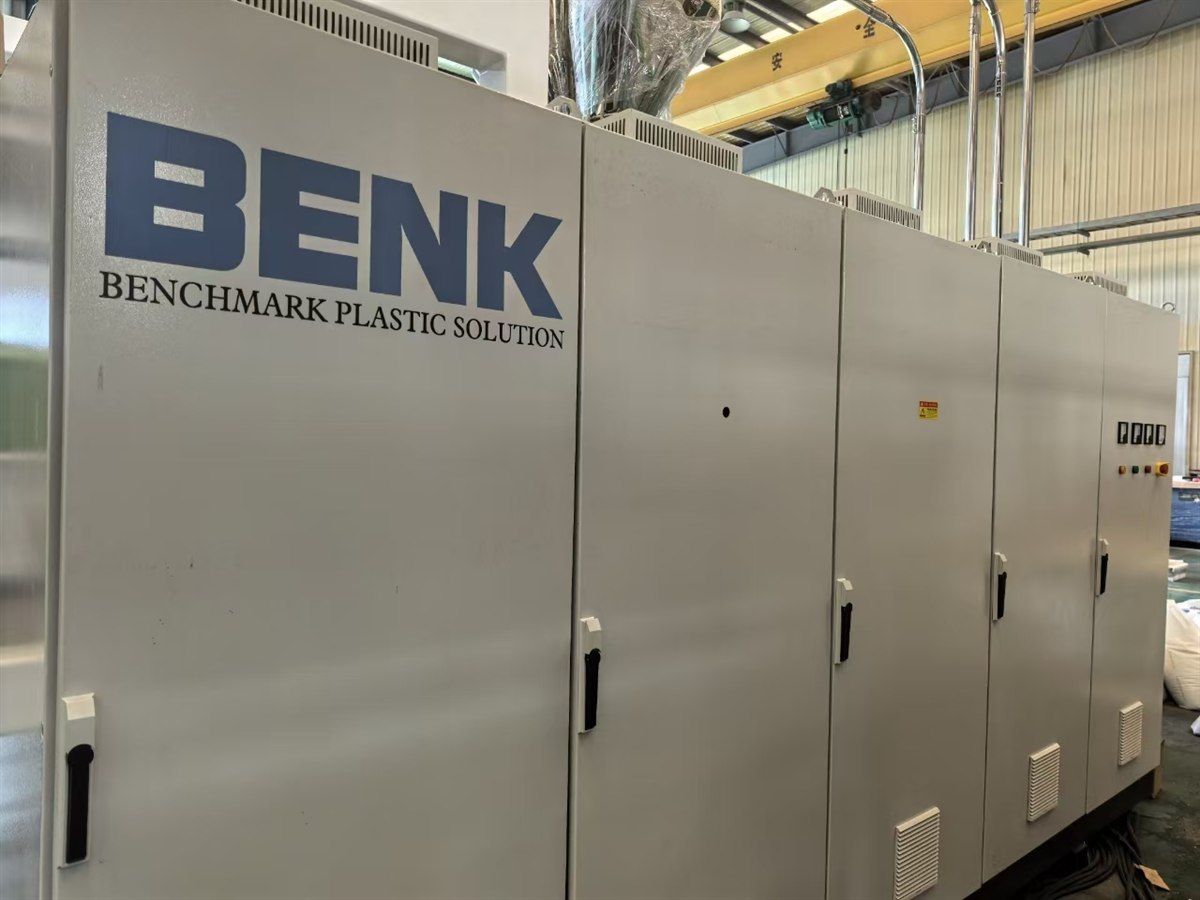
기계 사진은 BENK 작업 사진입니다. 이 된 파이프 및 소재 머리 사진은 Wikimedia Commons, CC BY-SA 4.0을 통해 GordonJ86에 의해 있습니다.
라인 내부: , 가열, 및 연결
강화는 원추 파이프에 부딪혀, 가열된 섹션에 묶여, 라인의 끝에 어 가공된 커넥터로 완성된다. 아래 사진에서는 BENK 장비와 RTP 파이프 구성 요소를 보여줍니다.
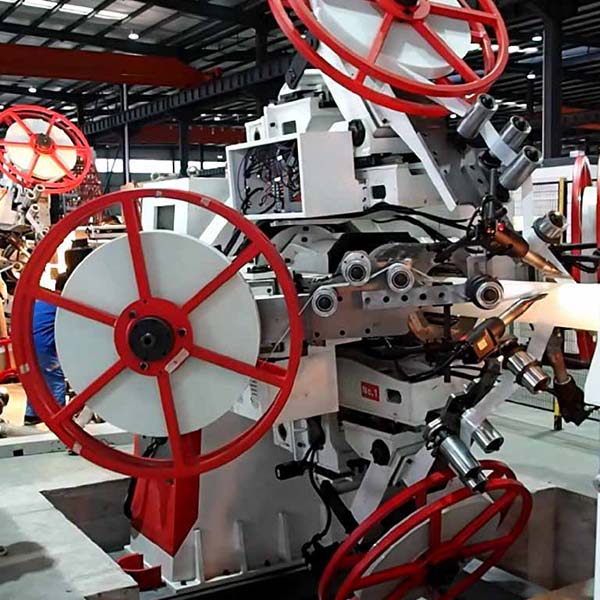
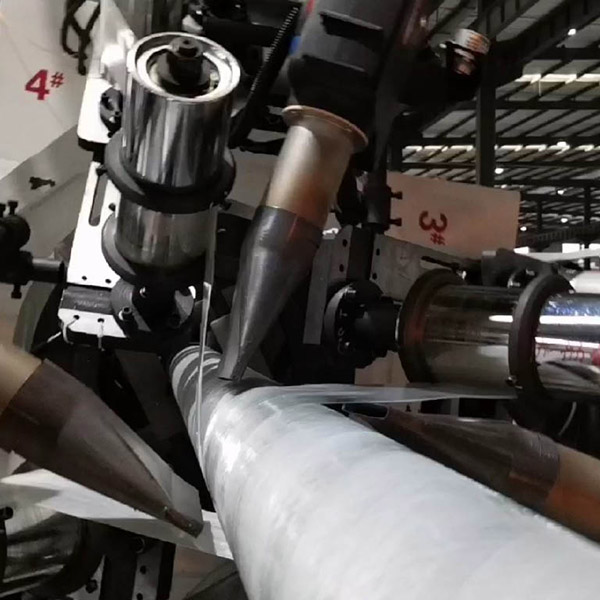
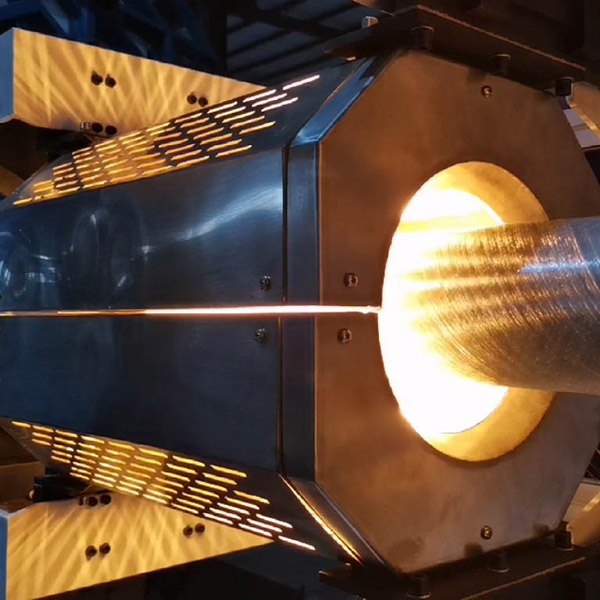
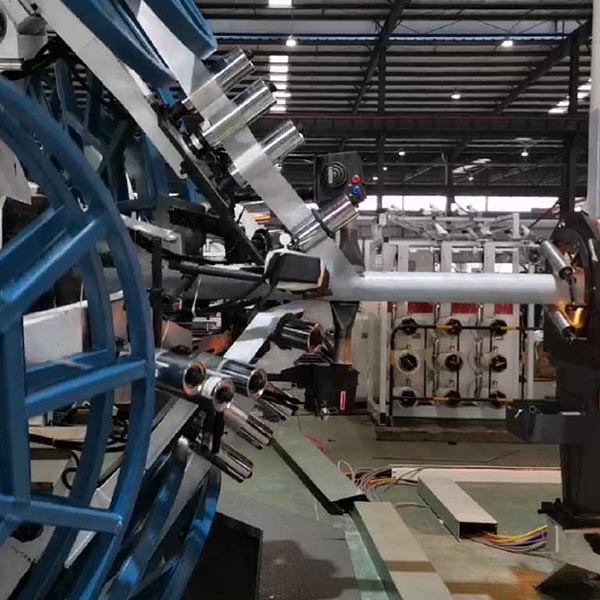
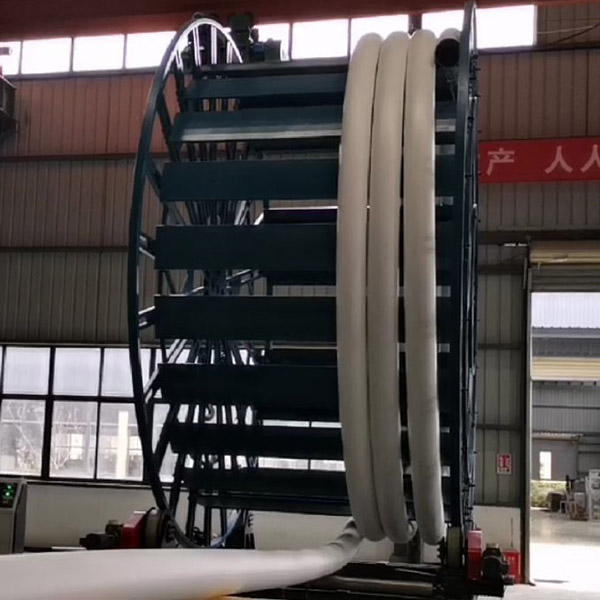
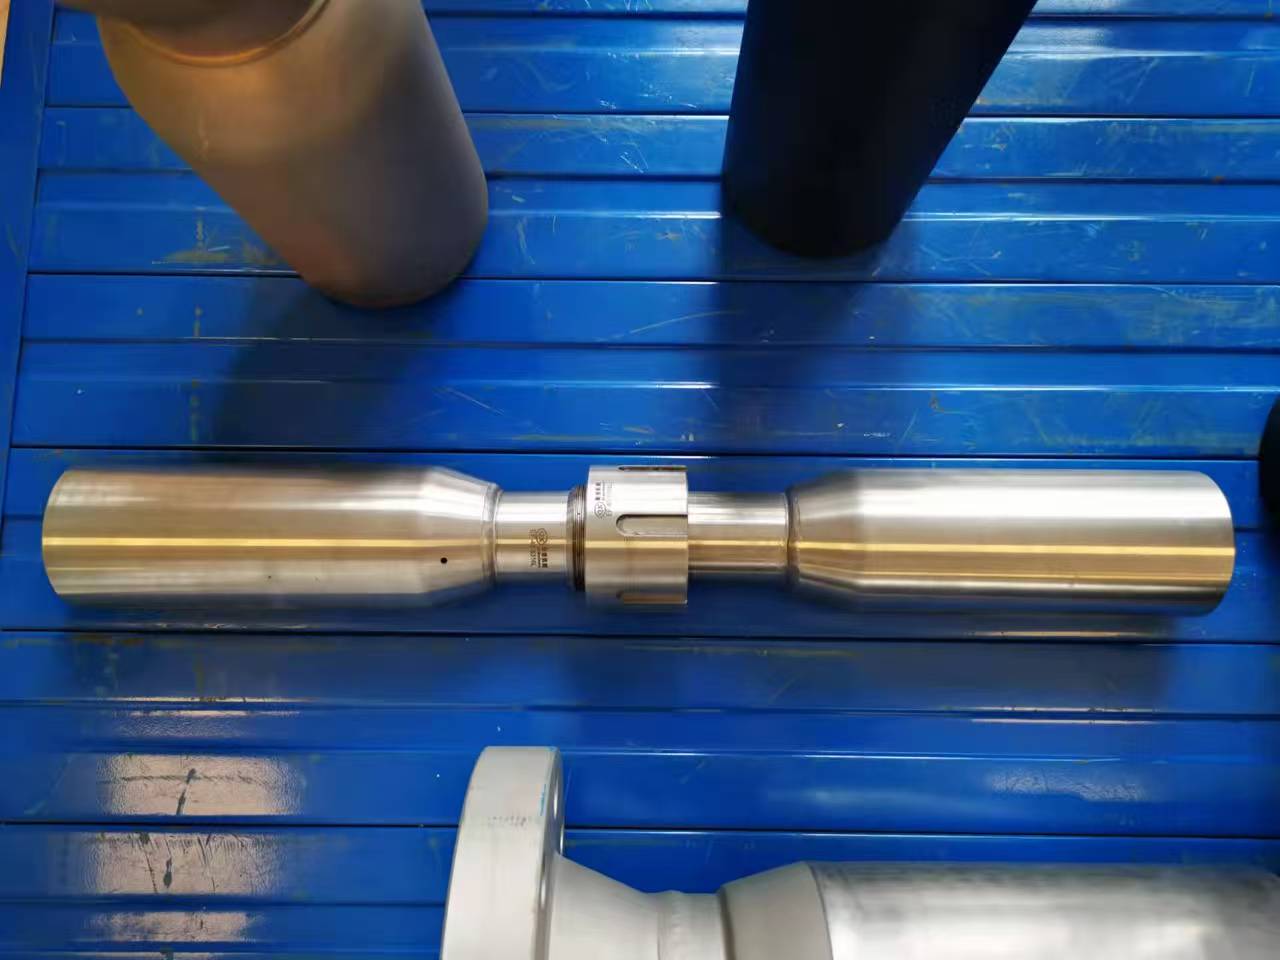
사진: BENK RTP 기장비, 난방 오븐, 코일러 및 파이프 커넥터
RTP 파이프가 사용되는 곳
이 가능한 복합 파이프는 철강을 대체하는데, 연소, 합동 수량 또는 설치 시간은 라인의 비용을 좌우한다.
석유 및 가스 채집 라인
여러 단계의 집합 및 주입 라인, 액체가 젖고 가해성 있는 곳. 파이프는 코일로 도착하기 때문에 5km 라인에는 수백 개의 용접 대신 몇 개의 관이 필요합니다.
물과 가스 전송
고압 물 전송 및 가스 분배, 구석 시간 및 관절의 무결성이 설치 비용을 지배합니다.
화학 및 산업 공정 라인
가해성 및 가해성 공정 유체 및 공장 및 터미널에서 일시적 또는 이동 가능한 처리 라인
광산, 슬러리 및 타일링
마모 저항성 슬러리 및 광석 처리 라인에서, 파이프는 작업면이 이동함에 따라 재배치 및 재경로화될 수 있습니다.
지구난화 및 지열
지열 및 원격열망에 대한 고립 또는 헐된 서비스 파이프 및 재 주입 라인
해안 및 경계 지장
작은 배에서 이 가능한 파이프를 설치할 수 있는 흐름을 줄인 선과 점프 선
선택 사항 및 보조 장비
압력급, 시스템 및 자동화 수준에 따라 선택되었습니다.
- 4 8개의 강화층에 대한 두 번째 돌 머리
- 강대 대신 아라미드, 폴리에스터 또는 하이브리드 보강
- 자켓 외출기 위에 있는 녹음 펌프와 자동 스크린 변신
- 중력 측정 복용 및 혼합은 0. 3% 정확성
- 트렌딩으로 직선 초음파 벽 두께 스캐너
- 자동 코일 띠, 포장 및 라벨 인쇄
- 대경을 위한 12m 직선 길이 절단 및 적재 라인
- 파이프 끝 굽기 스테이션 및 기 부착 공급
- 생산, 잔재 및 압력 테스트 보고를 가진 SCADA 패키지
- 자동 코일 배출 및 코일 처리 컨베이어
- 모dem 및 서비스 터널을 갖춘 원격 진단 패키지
- 먼저 부품을 채워서 도구 패키지
왜 BENK인가
전체 라인 중 한 공급자
엑스트루더, 디즈, 윙딩 헤드, 냉각, 압출, 절단, 롤링, 테스트, 실로, 운송, 재활용 및 유틸리티 블록은 하나의 계약으로 한 집합 인터페이스 도면을 가지고 있습니다.
집 안에서 기계화 및 조립
나, 배럴, 소형체, 윙링 링 및 기계 프레임은 우리 자신의 작업장에서 기계화 및 조립되어 있으므로 부품 및 기하학적 변경은 타인에게 의존하지 않습니다.
공장 인수 시험
이 라인은 PE100에 설치되어 배포되기 전에 우리 공장에서 실행됩니다. 엔지니어는 시험 실행, 테스트 및 압력 테스트를 목격하도록 초대됩니다.
투크키 프로젝트 관리
설비 도표, 기초 계획, 공용품 목록, 전기 부하 일정은, 설치 감독, 착공 및 운영자 교육은 배달의 일부입니다.
라인에서 요리법 개발
Winding angle, pitch and tape tension are developed on your line with your pipe specification during commissioning, and stored as recipes in the control system.
서비스 및 예비 부품
설치 및 착공 엔지니어, 착용 부품 키트, 원격 진단 및 휘글리는 헤드, 디어 및 기어박스 위한 문서화된 유지 관리 일정은
구매자가 이 라인에 대해 묻는 질문
이 RTP 파이프 생산 라인은 어떤 파이프 크기를 생산할 수 있습니까?
고압 파이프에 몇 개의 강화 윙이 필요합니까?
하나의 선이 철강 스트립, 유리섬유 테이프, 아라미드 테이프를 실행할 수 있을까요?
이 라인에서 어떤 출력을 기대할 수 있을까요?
파이프가 선을 떠나기 전에 어떻게 검증되는가?
배달, 설치 및 사용에 필요한 시간은 얼마나 될까요?
RTP 라인 모듈을 모듈별로 구성
Use the RTP 파이프 시스템 개요 전체 프로세스를 검토하거나 기, 가온 및 자켓, 기 및 제어 장비에 대한 모듈 페이지를 열 수 있습니다.
파이프라고 말해줄게, 우린 연결을 확인해줄게
파이프 크기의 매트릭스, 압력급, 강화 재료 및 필요한 출력을 보내주세요. 우리는 라인 구성, 외출기 및 휘발기 선택, 용품 부하, 레이아웃 도표 및 인용을 가지고 다시 올 것입니다.
- 전화
- +86 512 5896 1463
- 모바일 / WhatsApp / WeChat
- +86 159 5096 2426
- 이메일
- kpm@benkpm.com
- Works
- 중국 장지아강 시, 장쑤 주
Related lines
© 2026 BENK MACHINERY CO., LTD. · RTP pipe production line · reinforced thermoplastic pipe equipment. Figures are indicative engineering values and are confirmed in the technical proposal.