
RTP Equipment
RTP 파이프 롤링 머신
코일러는 RTP 라인의 마지막 처리 단계입니다. 파이프의 최소 휘어지는 반경을 초과하지 않고 완성된 파이프를 제어 코일로 휘두르며 라인러를 굽거나 강화를 꺾습니다. 코일 기하학, 긴장 및 전환은 파이프 크기와 프로젝트 물류에 일치합니다.
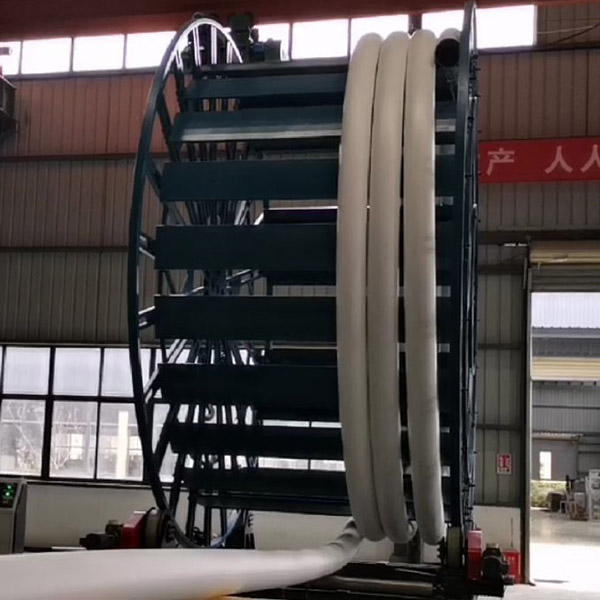
Controlled tension합성물을 과도하게 긴밀히 하지 않고 안정적인 코일을 위해 파이프를 충분히 단단하게 유지합니다.
Coil geometry내부 지름, 너비 및 층 구조는 파이프 및 운송 제한에 설정됩니다.
Safe cutover제어된 정지, 절단 및 전송 순서로는 핸들링 손상을 줄이는데
Line integration코일러는 압출 속도와 안정적인 시작 및 종료 기능을 지원합니다.
코일러가 제어하는 것
완성된 RTP 파이프는 유연하지만 호스는 아닙니다. 코일러는 최소 굽힘 반경을 존중하고, 국소적 점 하중을 피하며, 파이프가 비틀리지 않도록 해야 합니다. 제어 시스템은 코일링 전체에 걸쳐 회전, 횡이동, 장력 및 파이프 지원을 조정합니다.
Rotating frame
프레임과 지지판은 코일 무게와 지름 범위에 맞게 크기가 있습니다.
가로 및 층화
파이프는 제어된 통과로 배치되어 있어 코일은 구멍이나 교차 없이 균일하게 만들어진다.
Tension control
코일 직경이 변화함에 따라 목표 장력을 유지하는 댄서 또는 로드 셀 시스템입니다.
절단 및 이전
선택적으로 절단, 최종 준비 및 전송 장비는 반복 가능한 코일 끝 주기를 지원합니다.
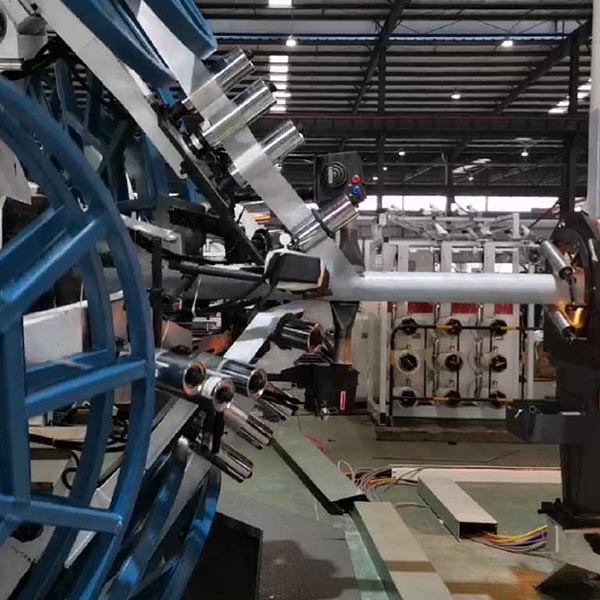
전형적인 코일 데이터
코일 크기는 프로젝트별로다. 라인은 각종 코일 크기와 처리 방법에 따라 구성될 수 있지만, 코일러는 파이프의 딱딱함과 최소 구부리 반경 및 무게에 맞게 만들어져야 한다.
- 코일 내부 지름과 너비
- 외부 지름과 무게의 최대 코일
- 코일당 파이프 길이
- 최소 휘어지는 반경과 허용되는 난형성
- 최종 준비 및 띠가 붙이는 방법
- 승강 및 운송 방법
처리 결함 을 피 하는 것
구부리 반경을 초과하지 않는다코일러 기하학과 가이드 레이아웃은 पाइ프 설계에 따라 이루어져야 하며, 사용할 수 있는 바닥 공간만이 아니다.
자켓을 지 말아요지지 롤러와 접촉 표면은 복합 파이프에 점적인 부하를 피해야 합니다.
파이프를 뒤집지 마세요트래스버스 및 긴장 조절은 코일에서 토르셔널 쌓을 것을 방지해야 합니다.
급속히 변화 하지 마십시오통제된 정지 및 재시동 절차는 파이프를 보호하고 생산 기록을 깨끗하게 유지합니다.
코일러 제안에 필요한 정보
| Input | Details |
|---|---|
| Pipe range | 외부 지름, 벽 두께, 무게 1미터 및 최소 구부러지 반경 |
| Coil specification | ID, OD, 너비, 무게 및 파이프 길이 |
| Line speed | 정상 및 최대 압출 속도 |
| Handling | 기, 팔레트, 띠 및 포장 요구 사항 |
| Automation | 수동 또는 자동으로 절단/전환 및 데이터 기록 |
코일 기하학과 파이프 굽기 반경은 설계 제한이다. BENK는 기술 제안에서 코일러 구성과 바닥 레이아웃을 확인한다.
라인 레이아웃 전에 코일을 계획
파이프 범위, 코일 크기와 처리 방법을 보내주세요. 우리는 코일러, 전압 제어 및 라인 인터페이스를 구성합니다.