
RTP Equipment
RTP 강화 기
열소성 라이너에 유리 섬유, 아라미드, 폴리에스터 또는 강대를 균형 나선형 패턴으로 적용하는 서보 제어 와인딩 시스템. 설계는 안정된 테이프 장력, 반복 가능한 층 배치 및 빠른 레시피 변경에 중점을 둡니다.
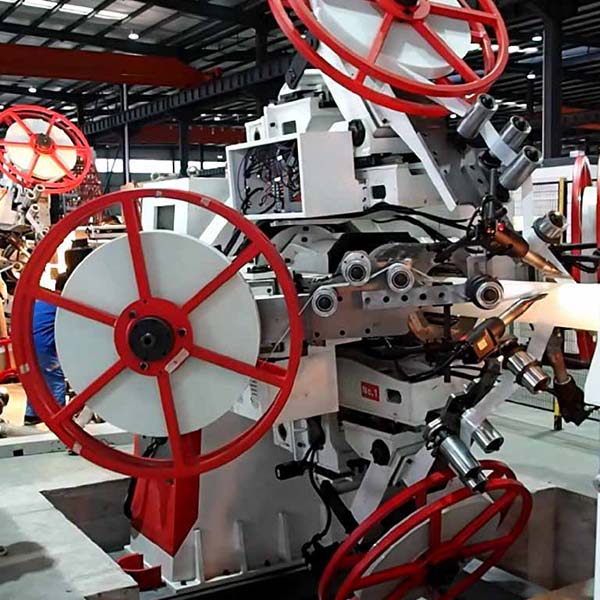
돌고 있는 머리가 어떻게 작동하는지
라인러는 윙링 섹션을 통과하고 하나 이상의 배급 스테이션이 파이프에 강화 테이프를 공급합니다. 회전 반지 또는 바퀴는 테이프를 필요한 헬릭스 각로 안내합니다. 컨트롤러는 파이프 라인 속도, 회전 속도, 트래스 포지션 및 테이프 긴장감을 동기화하여 각 층이 일관되게 배치됩니다.
테이프 스롤, 브레이크, 댄서 롤러 및 로드 셀은 스롤 직경이 변화함에 따라 안정적인 긴장감을 유지합니다.
가이드 롤러들은 테이프 너비와 파이프 지름에 맞춰 테이프 너비와 각을 정비하여 테이프를 올바른 너비와 각에 배치한다.
세르보 축은 윙링 링, 카리 또는 둘 다 제어하여 반복되는 패턴과 레시피 기반의 전환을 가능하게 합니다.
보호, 잠금 및 제어된 정지 순서가 스롤 변경 및 유지보수 중에 운영자를 보호합니다.
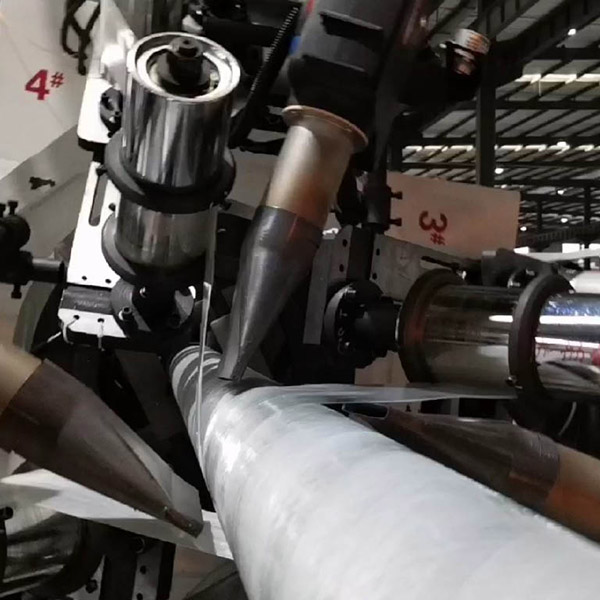
Reinforcement materials
기 시스템은 강화 재료와 파이프 자격 프로그램 주위에 구성됩니다. 재료 선택은 테이프 긴장, 가이드 기하학, 가온 및 재킷 결합에 영향을 미친다.
- 유리섬유 테이프 또는 롤링 기반 테이프
- 고압 설계를 위의 아라미드 테이프
- 디자인으로 허용되는 폴리에스터 테이프
- 특정 압력 및 처리 요구 사항에 대한 철강 스트립
- 다른 자격증 테이프와 프로젝트별 테스트
각 파이프 설계에 있어서 재료 호환성, 테이프 너비 및 층 순서가 확인되어야 합니다.
전형적인 사양 입력
| Parameter | 우리가 필요로 하는 것 | 왜 중요 합니까? |
|---|---|---|
| Pipe range | 내부 지름, 외부 지름 및 벽 범위 | 반지 크기와 가이드 위치 및 라인 속도 설정 |
| Reinforcement | 테이프 타입, 너비, 두께 및 계층 수 | 임산부, 긴장부 및 가이드 설계를 결정합니다 |
| Winding pattern | 각도 범위, 순서 및 중첩 | 세로 운동과 요리법 구조를 정의합니다 |
| Output | 목표 kg/h 또는 m/min | 가속, 스릴 용량 및 제어 반응 세트 |
| Line interface | 라인 엑스트루더, 오븐, 재킷 라인 및 압출 데이터 | 시크로네이션 된 시작, 중지 및 속도 변경을 보장합니다 |
각은 설계 변수이다. 압력 균형 설계에서 ±54.7° 근처의 균형각은 일반적입니다. 그러나 최종 각, 계층 수와 긴장은 파이프 설계 및 자격 테스트에서 가져오어야 합니다.
RTP 라인과의 통합
파이프 설계에 따라 기 기계를 지정하십시오
파이프 크기의 범위, 테이프 데이터, 레이어 패턴 및 목표 출력 전송. 우리는 윙딩 구성, 제어 및 라인 인터페이스 확인 할 것입니다.