
Selezione di attrezzature RTP
Selezione della linea RTP di pressione & dimensione
Utilizzare la dimensione del tubo, la classe di pressione, il programma di rinforzo e l'output di destinazione per definire la giusta configurazione della linea RTP. La linea di base qui sotto corrisponde al concetto di linea RTP confermato di BENK: estrusione del tubo di base, avvolgimenti equilibrati, riscaldamento e attivazione, estrusione della giacca, raffreddamento, haul-off, taglio, collaudo e avvolgimenti.
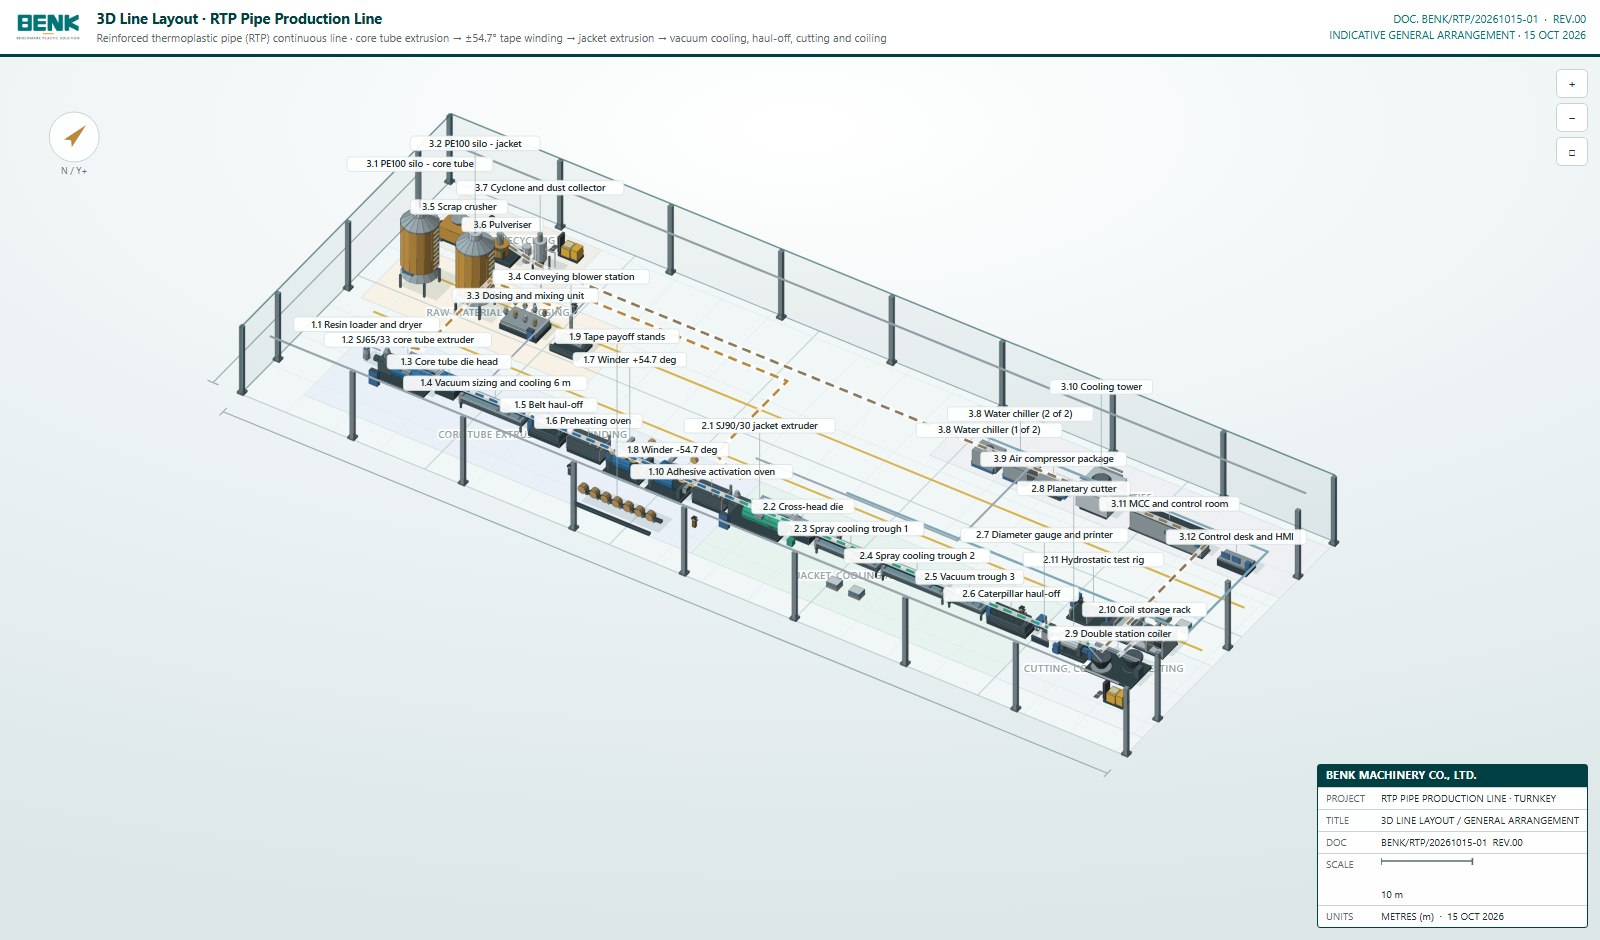
Linea di base confermata
63–250 mm di diametro esterno
Fino a 32 MPa con rinforzo aramido
Velocità di linea 0.5–8 m/min
33 articoli di attrezzatura / 34 macchine
Altezza grondaie di 8 m
± 54.7° avvolgimento del nastro bilanciato
Come la classe di pressione influisce sulla linea
| Requisiti del tubo | Implicazione di linea tipica | Confermare prima della quotazione |
|---|---|---|
| 1.6–6,4 MPa intervallo standard | Due teste a vento che posano un elica bilanciata ± 54,7° | Tipo del nastro, larghezza del nastro, conteggio dello strato e dimensione del tubo |
| 4–8 strati di rinforzo | Capacità di avvolgimento aggiuntiva; la sequenza di strati e la velocità della linea devono corrispondere | Se un secondo paio di teste di avvolgimento è necessario |
| Alta pressione / design aramide | Rinforzo e controllo della tensione vengono riesaminate per il caso di carico più elevato | Pressione di progettazione, fattore di sicurezza, specificazione del nastro e piano di qualificazione |
| Materiale fodera o giacca diverso | La configurazione di estrusione, die, riscaldamento e raffreddamento può cambiare | Grado di materiale, comportamento di fusione e finestra di processo |
L'angolo di ± 54.7° è la linea di base bilanciata per questo concetto di linea. L'angolo finale, la tensione e il programma di strati devono essere confermati contro i requisiti di progettazione e qualificazione del tubo.
Configurazione della linea a tre sezioni
10 articoli di attrezzatura / 10 unità
- Caricatore sottovuoto e asciugatrice
- SJ65/33 estrusore a vite singola, 45 kW
- Tubo di base testa e dimensionamento
- Soffitto sottovuoto e raffreddamento
- Cintura di scarico, primo passaggio
- Preriscaldamento del forno, 18 kW
- Due ventilatori a nastro di rinforzo, 11 kW ciascuno
- Striscia di acciaio e nastro di vetro pay-off
- Forno di attivazione adesiva, 15 kW
11 articoli di attrezzatura / 11 unità
- SJ90/30 giacca estrusore
- La testa di croce muore
- Raffreddamento a spruzzo
- Porta sottovuoto
- Trasporto di caterpillar
- Diametro e stampante
- Tagliatore planetario
- Bobina doppia stazione
- Racchetta di stoccaggio della bobina
- Piattaforma di prova idrostatica
12 articoli di attrezzatura / 13 unità
- PE100 silos per core e giacca
- Dosaggio e miscelazione
- Stazione di trasporto del ventilatore
- Spazzola e polverizzatore
- Collettore di ciclone e polveri
- Refrigeratori e torre di raffreddamento ad acqua
- Pacchetto compressore d'aria
- MCC e sala di controllo
- Centrale e HMI
Ingressi di selezione
- Gamma di diametro interno e esterno
- Pressione di progettazione e fattore di sicurezza
- Temperatura di esercizio e fluido
- Materiale fodera e spessore parete
- Tipo di rinforzo, larghezza nastro e conteggio strati
- Materiale della giacca e spessore
- Uscita target e velocità di linea
- Diametro interno bobina, larghezza e peso
- Lunghezza del laboratorio, altezza e alimentazione
- Ispezione, tracciabilità e standard di progetto
Trasformare la matrice del tubo in una linea confermata
Invia la matrice di dimensioni del tubo, la classe di pressione, il programma di rinforzo e l'output di destinazione. BENK confermerà la configurazione della linea, il carico di utilità, il layout e la portata delle attrezzature.