
Equipo RTP
Calefacción RTP & Extrusión de chaqueta
El calentamiento controlado y la extrusión de chaqueta exterior son críticos para unir el paquete de refuerzo y protegerlo en servicio. BENK configura la sección de calentamiento, la extrusorara de chaqueta, la boquilla, la calibración y el enfriamiento según los materiales de tubo y la velocidad de línea.
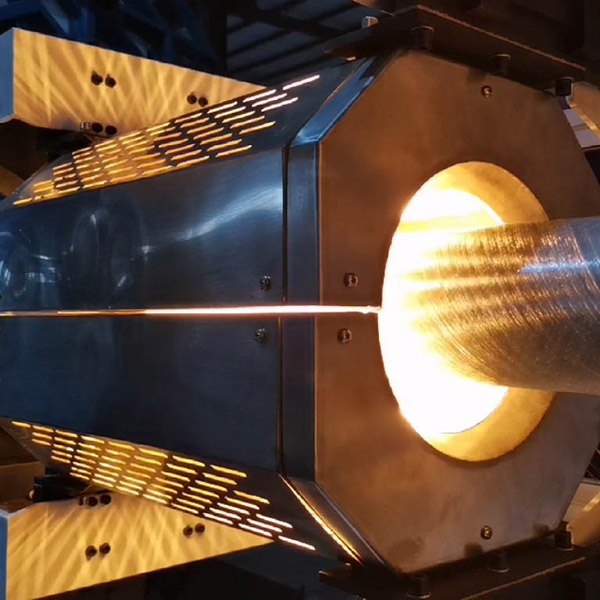
La sección de calefacción
La sección de calefacción lleva el revestimiento y el refuerzo a la temperatura necesaria para el siguiente paso del proceso. Dependiendo del sistema de materiales, la línea puede utilizar aire caliente, infrarrojo u otro método de calefacción calificado. El objetivo es la activación de la superficie controlada y la historia térmica, no simplemente la temperatura más alta posible.
Los paneles aislados reducen la pérdida de calor y ayudan a mantener un perfil de temperatura estable.
El diseño de distribución y extracción de aire evita puntos calientes y calentamiento desigual.
Termopares, controladores y repetibilidad de medición de temperatura de producto opcional.
La energía de calentamiento se ajusta a medida que la línea acelera o cambia de tamaño del producto.
Error común a evitar: un horno de calefacción RTP no es un horno de curado de termostatos. Debe ser fijado para el sistema de materiales termoplásticos y la ventana de unión necesaria, no una temperatura genérica “cura”.
Extrusión y enfriamiento de chaqueta
La chaqueta exterior encapsula el refuerzo y proporciona protección mecánica y ambiental. Una sección dedicada extrusorara, crosshead/die, el tamaño del vacío y la refrigeración se configuran para el material de la chaqueta y el diámetro de la tubería.
- PE, PA u otros materiales termoplásticos calificados
- Fresado de vapor y refrigeración de rociado multietapa
- Opciones de monitoreo de diámetro y espesor de pared
- Arrastre y control de tensión coordinado con el enrollador
- Registro de datos de velocidad de línea y proceso en circuito cerrado
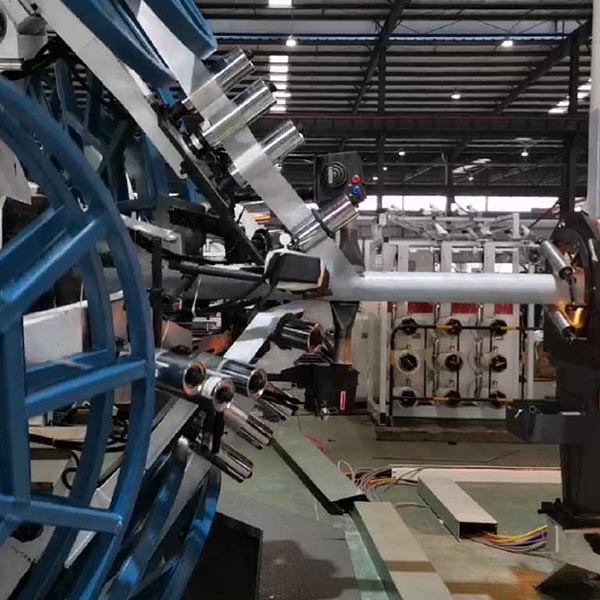
Entradas de proceso que necesitamos
| Artículo | Detalles |
|---|---|
| Construcción de tuberías | Material del revestimiento interior, tipo de refuerzo, ancho de cinta, número de capas, material de chaqueta |
| Dimensiones | Diámetro interno, diámetro externo, pared del revestimiento, pared de la chaqueta y tolerancia |
| Ventana de proceso | Temperatura de superficie objetivo, método de calefacción, velocidad de línea y requerimiento de refrigeración |
| Producción | Meta kg/h o m/min, patrón de cambio operativo y mezcla de productos esperados |
| Verificación | Requisitos de resistencia de unión, inspección dimensional y trazabilidad de producción |
Los ajustes del proceso de calentamiento y chaqueta deben ser calificados para el diseño específico de la tubería. BENK confirma el alcance de la máquina y el concepto de control en la propuesta técnica; la calificación final del producto permanece con el fabricante de tuberías.
Calentamiento y extrusión de la chaqueta de juego al diseño de la tubería
Envíe el revestimiento, cinta y materiales de chaqueta, dimensiones de tubería y velocidad de línea de destino. Definiremos las zonas de calefacción, extrusorar, sección de morado y refrigeración.