Línea de producción de tuberías RTP
Una línea continua completa que convierte resina PE100 en tubería termoplástica reforzable enrollable: extrusión de tubo central, bobinado de refuerzo a ±54.7°, extrusión de chaqueta, enfriamiento, arrastre, corte y bobinado — una línea, un sistema de control, un proveedor.
Lo que hace una línea de producción de tuberías RTP
RTP (pipa termoplástica reforzada) es un tubo compuesto plegable: un tubo de núcleo termoplástico transporta el fluido, capas de refuerzo continuas cargan la presión, y una chaqueta termoplástica exterior protege el refuerzo. Debido a que la tubería está herida en las bobinas en lugar de ser articulada cada 6 o 12 metros, una línea de recolección que necesita cientos de articulaciones soldadas en acero se puede instalar en una fracción del tiempo.
Esta línea produce la tubería continuamente. Un extrusorar de tornillo único forma el tubo de núcleo PE100, que es tamaño de vacío y refrigerado, luego recalentado. Dos vientos de anillo de servo lay tira de acero, cinta de fibra de vidrio, cinta aramidada o cinta de poliéster en el ángulo equilibrado ±54.7°, por lo que el refuerzo lleva tanto la carga axial.
Cada accionamiento, calentador y bobinador es coordinado por un sistema de control, por lo que cambiar de una especificación de tubo a la siguiente es un cambio de receta en la HMI: no una reconstrucción mecánica. El ángulo de bobinado, la tensión de cinta, la velocidad de línea y el enfriamiento se almacenan por producto, lo que mantiene la clasificación de presión repetible de bobina en bobina.
Referencia típica: 110 mm de diámetro interior, 4,0 MPa presión de trabajo, 2 capas de refuerzo a ±54.7°, 12 m/min de carril nominal, 500 m de bobina.
Lo que hace que esta línea sea diferente
- Bobinado cruzado equilibrado ±54.7° en una sola pasada, no superposición de cinta envuelta
- Tensión de cinta en circuito cerrado de 200 a 1500 N, mantenida mientras el diámetro del bobina crece
- Activación IR en lugar de una película adhesiva, por lo que el tubo permanece como un solo material termoplástico
- Chaqueta calibrada de vacío para una capa exterior libre de vacío redondo
- Sincronización de Servo de la muerte al coiler, por lo que el espesor de la pared no deriva
- En la verificación del diámetro y la presión de la línea antes de que la bobina salga de la línea
Especificación técnica
Las figuras de abajo describen una línea estándar. Dimensiones de tuberías, clasificación de presión, número de cabezas de viento y salida se fijan por su especificación de tuberías — envíenos la matriz de tamaño de la tubería y clase de presión y confirmaremos la configuración exacta.
| Artículo | Especificación |
|---|---|
| Estructura de tuberías | PE100 o PE-RT tubo de núcleo + 2 – 4 capas de refuerzo continuas + chaqueta exterior PE |
| Tamaño de la tubería | 50 – 200 mm de diámetro interior (63 – 250 mm de diámetro exterior) |
| Fortalecimiento | Cinta de acero, cinta de fibra de vidrio, cinta de aramid o cinta de poliéster, seleccionada para la clase de presión |
| Ángulo de viento | ±54.7° balanceado enrollado; 2 vientos como estándar, 4 vientos para tubo de alta presión |
| Presión de trabajo | 1.6 – 6.4 MPa estándar; hasta 32 MPa con refuerzo de aramida |
| Temperatura de servicio | −40 °C a +80 °C continuo (PE-RT tubo de núcleo para temperaturas a corto plazo más altas) |
| Producción de la línea | 120 – 350 kg/h dependiendo del tamaño del tubo, espesor de pared y contenido de refuerzo |
| Velocidad de la línea | 0,5 – 8 m/min |
| Forma de entrega | Bobinas de hasta 500 m para diámetros de 50 – 110 mm; longitudes rectas de 12 m para diámetros superiores a 160 mm |
| Potencia instalada | Aproximadamente 400 kW (accionamientos y calentadores) |
| Espacio en el suelo | 96 × 36 m, altura de aleros de 8 m, suelo nivelado, suministro de 400 V / 50 Hz |
| Operadores | 2 – 3 por turno incluyendo manejo de bobina |
| Equipo | Especificación |
|---|---|
| Extrusorara de tubo central | SJ65/33 tornillo único, 45 kW motor AC con inversor, sección de alimentación ranurada, tornillo de barrera, 5 zonas de calefacción, control de presión fundido |
| Boquilla de extrusión de tubo central | Mandril espiral muere por 50 – 200 mm con mangas de corte intercambiables; vacío y puertos de aire internos |
| Cumplimiento y enfriamiento | 6 m de canal de calibración al vacío y enfriamiento por pulverización, dos bombas de vacío, limpiador de aire, carril de herramienta ajustable en tres ejes |
| Primera máquina de arrastre | Dos orugas de cintura, servo sincronizado, 0,3 – 12 m/min |
| Precalentamiento | Aire caliente con refuerzo IR, 3 zonas controladas, temperatura superficial de 90 – 120 °C |
| Cabezas de viento | 2 Bobinadoras de anillo con servo, carro de desplazamiento, tensión de cinta de circuito cerrado 200 – 1500 N, bobinas de cambio rápido |
| Extrusorara de chaqueta | SJ90/30 tornillo único, motor de 90 kW AC con inversor, arbusto de alimentación ranurado, tornillo de barrera, bomba de derretimiento opcional |
| Chaqueta muere | Boquilla de cabeza cruzada con calibración al vacío, insertos de flujo reemplazables, mandrín enfriado por agua |
| Modo de chaqueta | 2 Trogones de enfriamiento por pulverización de 6 m cada uno más un trogón de vacío de 3 m con control de vacío de circuito cerrado |
| Segundo robo | Tracción tipo oruga, servocontrolada, 0.5 – 8 m/min, presión controlada por cilindro servo |
| Medición | Calibre de diámetro por láser, resolución de 0,01 mm con visualización de ovalidad y retroalimentación de bucle cerrado; impresora de inyección de tinta |
| Corte y bobinado | Cortador planetario con carruaje servo; coiler de doble estación, diámetro de bobina hasta 2.6 m con guía transversal |
| Pruebas | Rig de prueba de presión hidrostática hasta 20 MPa con rampa automática, retención, detección de ruptura y registro de datos |
| Incorporación y servicios públicos | 2 Silos de 40 m³ cada uno, dosificación gravimétrica con precisión del 0.3%, transporte neumático, trituradora y pulverizadora, 2 enfriadores de 30 HP cada uno, torre de enfriamiento, compresor de aire, cuarto de MCC |
Todas las cifras son valores indicativos de ingeniería para una configuración estándar y se confirman en la propuesta técnica contra su especificación de tubería.
Ventajas del equipo en esta línea
Ocho factores que determinan si una línea de tubería compuesta mantiene su clasificación de presión turno tras turno.
Bobinado equilibrado ±54.7°
Dos vientos colocan el refuerzo como una helix de cruz equilibrada. El estrés del aro y el estrés axial son llevados por la misma cinta, que es lo que mantiene la calificación de presión estable cuando la tubería es coiled y posteriormente enderezado en el sitio.
Tensión de cinta en circuito cerrado
La tensión de la cinta se mide y corregió continuamente de 200 a 1500 N. Sin ella las capas internas están sueltas y las capas externas están sobretensionadas, y la tubería falla a una presión inferior que el valor del diseño.
Unión sin película adhesiva
El horno de activación IR re-melta la piel exterior del tubo del núcleo inmediatamente antes del enrollamiento, por lo que el refuerzo se une directamente al PE. Sin capa adhesiva, sin tercer material, sin camino de delamación.
Dos extrusorares, un sistema de control
Los extrusorares de tubos y chaquetas centrales, tanto los cascos, los parabrisas, el cortador y el coiler se ejecutan desde un PLC con una receta. La especificación de tubo cambiante no significa volver a establecer cuatro paneles de control independientes.
Chaqueta calibrada de vacío
El murciélago cruzado es calibrado por vacío, por lo que la chaqueta exterior es redonda y libre de vacíos sobre la longitud de la tubería completa, el punto en el que una tubería compuesta generalmente comienza a corroer o a fregar durante la instalación.
Servo sincronizado de muerte a coiler
La velocidad de la línea está gobernada por los bobinadores y seguida por ambos sistemas de arrastre. El espesor de pared y el paso de bobinado permanecen constantes cuando el bobinador acelera, por lo que el tubo es uniforme desde el primer metro hasta el último.
Verificación de diámetro y presión en línea
Un calibre láser con retroalimentación de bucle cerrado mantiene el diámetro objetivo, y el banco de pruebas hidrostáticas prueba la bobina terminada antes de que salga de la línea. Los datos de prueba se registran con el número de bobina.
Construido alrededor de su especificación de tubo
Boquilla, mangas de calibrado, paso de bobinado, ancho de cinta, capacidad de arrastre y tamaño de bobina se seleccionan a partir de su matriz de tamaño y presión de tubería, no de una línea de catálogo fija.
Flujo de proceso
Ocho pasos continuos desde el resina hasta una bobina probada bajo presión.
- Secado de resina, dosificación y transporte
- Extrusión de tubo central — SJ65/33
- Fresado y refrigeración de aerosol
- Precalentamiento a temperatura de unión
- ±54.7° de refuerzo enrollado
- Activación de adhesivo y extrusión de chaqueta
- Enfriamiento, control de diámetro y arrastre
- Corte, bobinado y prueba de presión
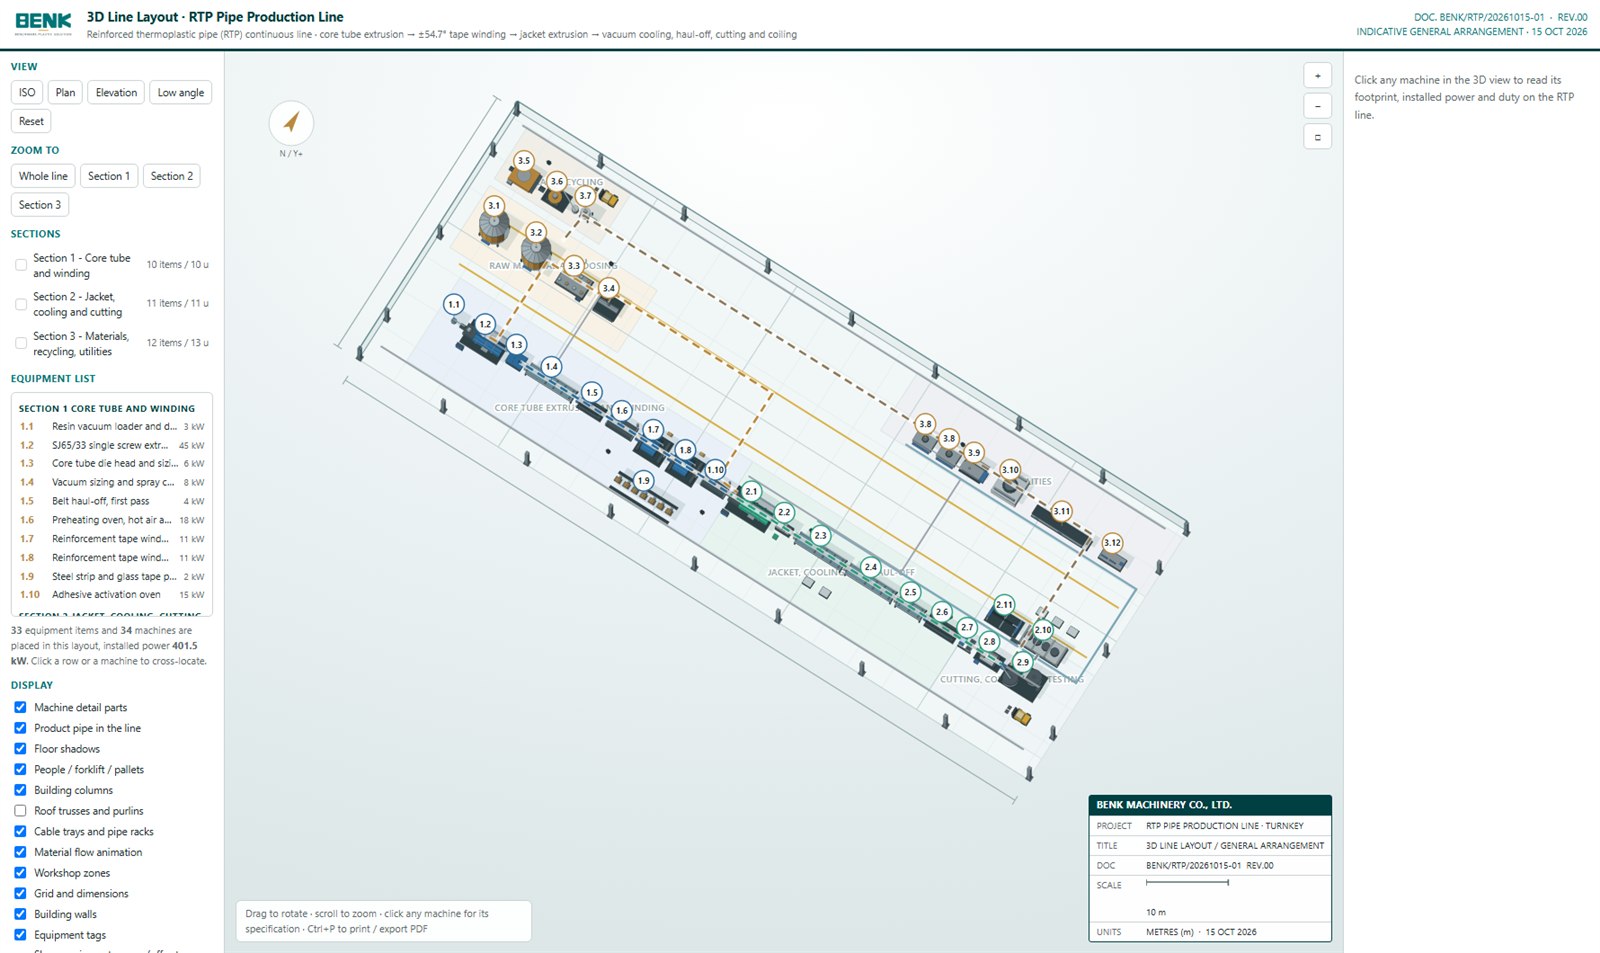
Vea la línea antes de que se construya
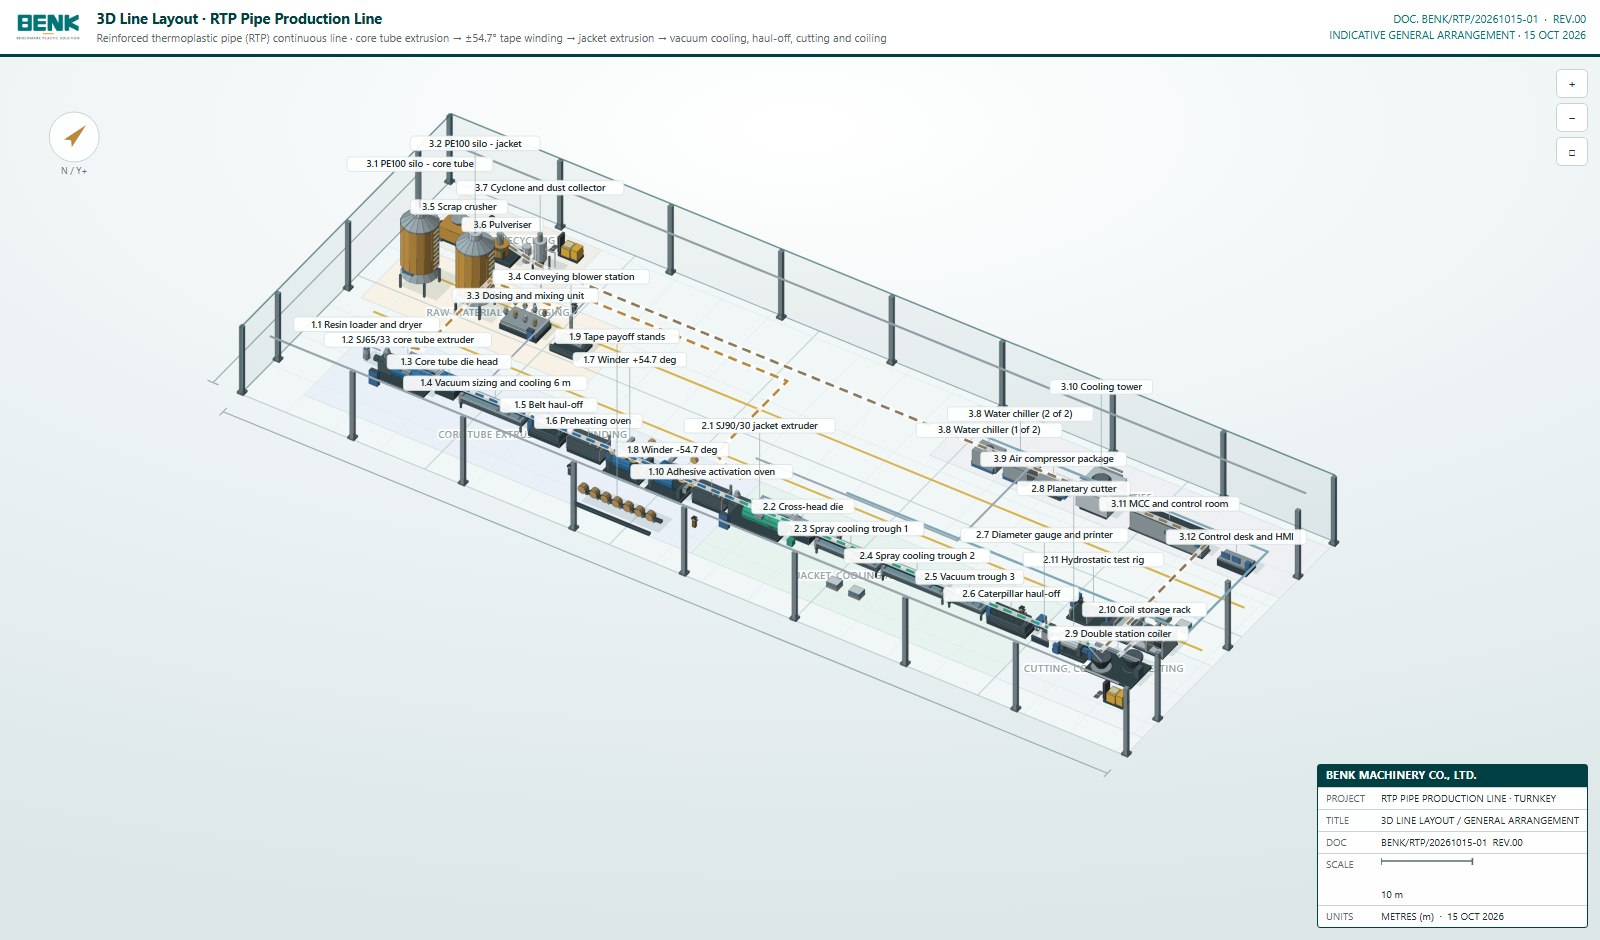
Este es el arreglo general real de la línea RTP, dibujado en 3D de la lista de equipos y las posiciones de la máquina. Arrastre para girar, desplazarse para ampliar, haga clic en cualquier máquina para su huella, potencia instalada y el deber, y utilice el Zoom a botones para saltar a una sola sección. El diseño se dibuja a escala en metros, por lo que puede comprobar el pasillo de operación, el espacio de manipulación de la bobina y la limpieza de mantenimiento contra su propio edificio.
Diseño de línea 3D · Línea de producción de tubos RTP
ARREGLO GENERAL INDICATIVO · 15 OCT 2026
| PROJECT | LÍNEA DE PRODUCCIÓN DE PIPE RTP · TURNKEY |
| TITLE | 3D LINE LAYOUT / GENERAL ARRANGEMENT |
| DOC | BENK/RTP/20261015-01 REV.00 |
| SCALE | NTS |
| UNITS | METROS (m) · 15 OCT 2026 |
Equipo, tal como se construye en nuestras instalaciones
La familia de la máquina esta línea está montada, fotografiada en nuestra sala de montaje: tanques de refrigeración de extrusorares, vacío y spray y el armario de control de línea, junto con la tubería que sale del extremo de ella.
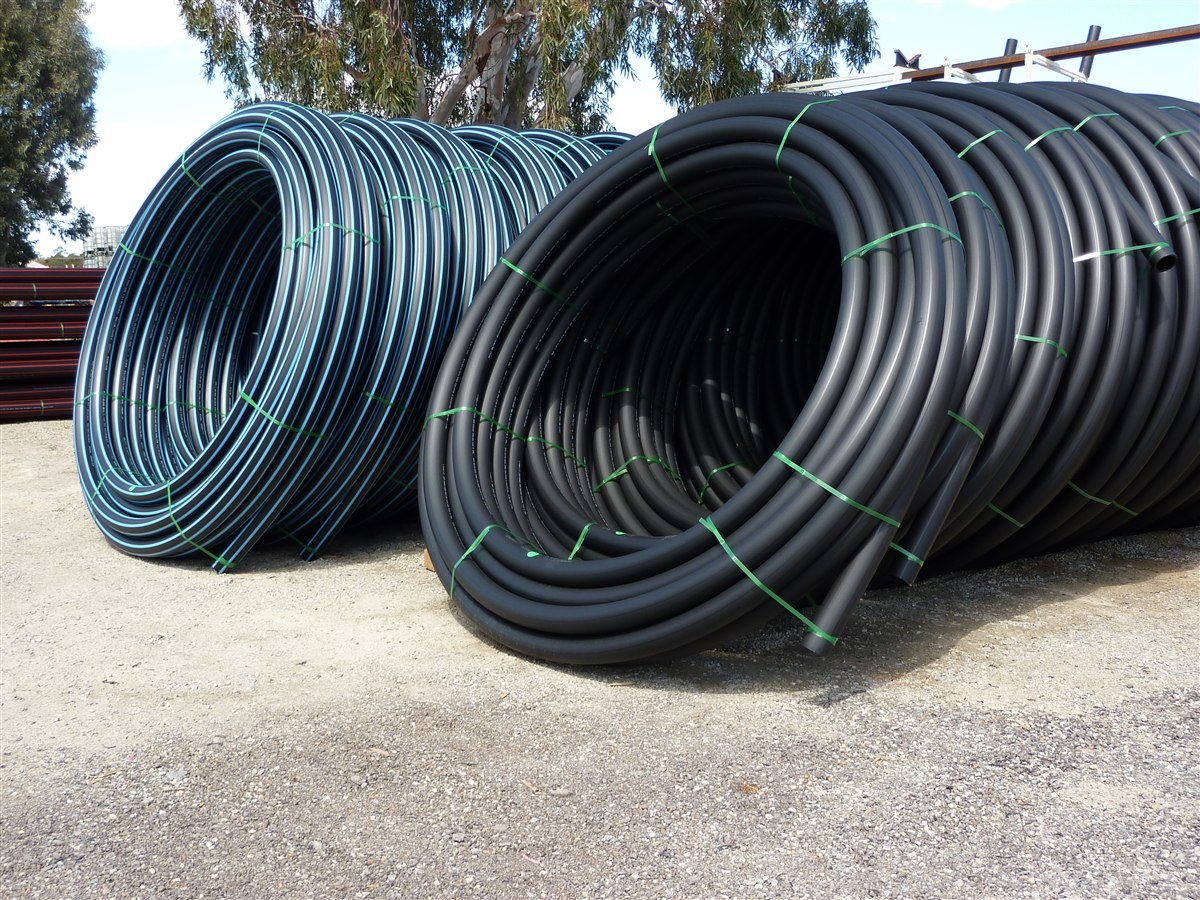
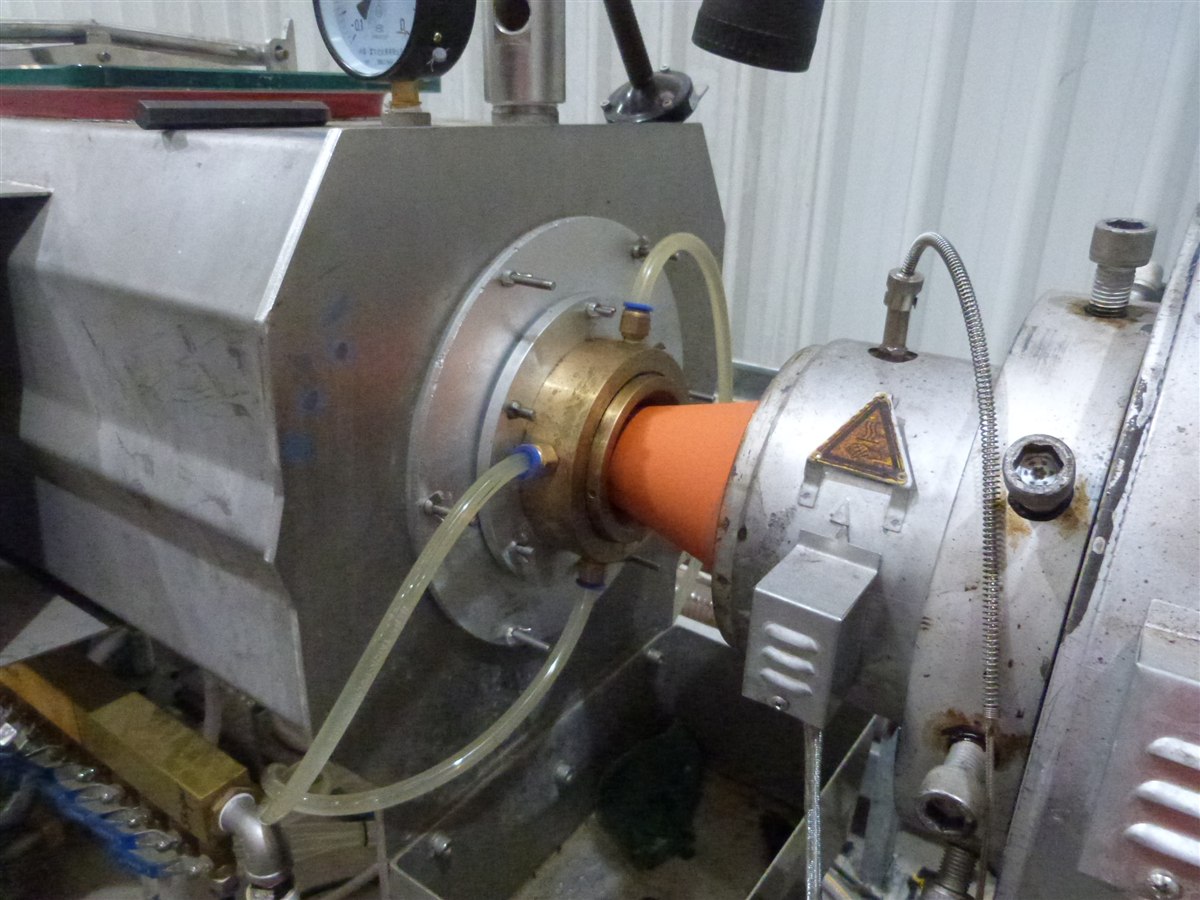
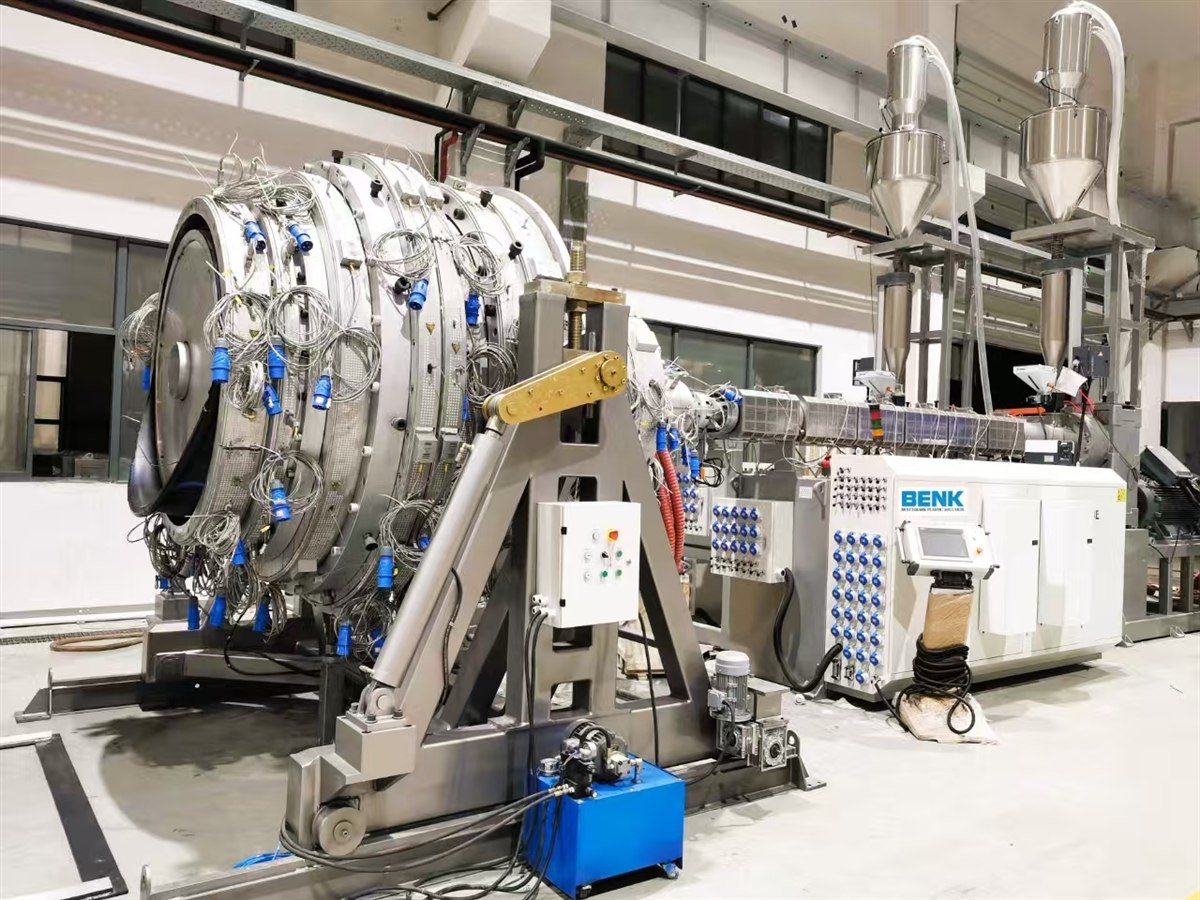
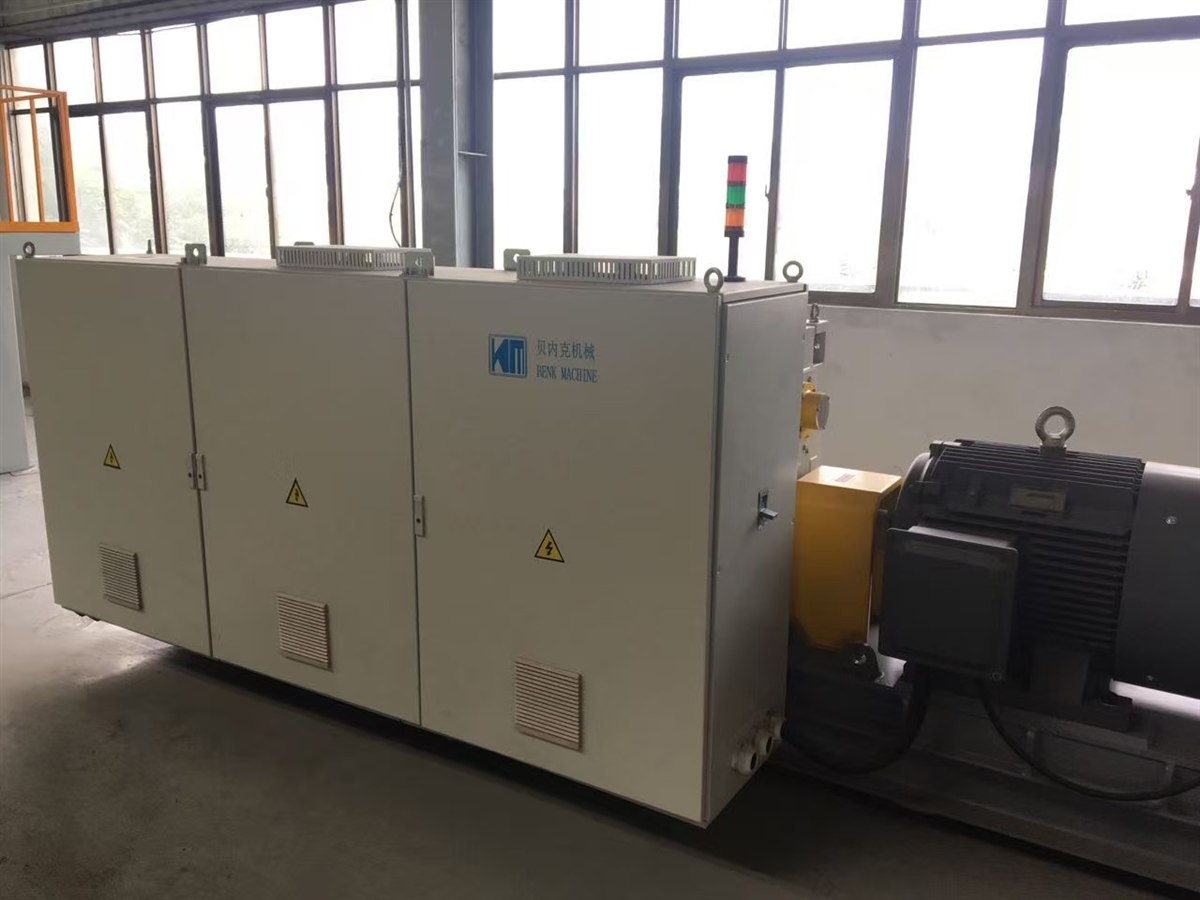
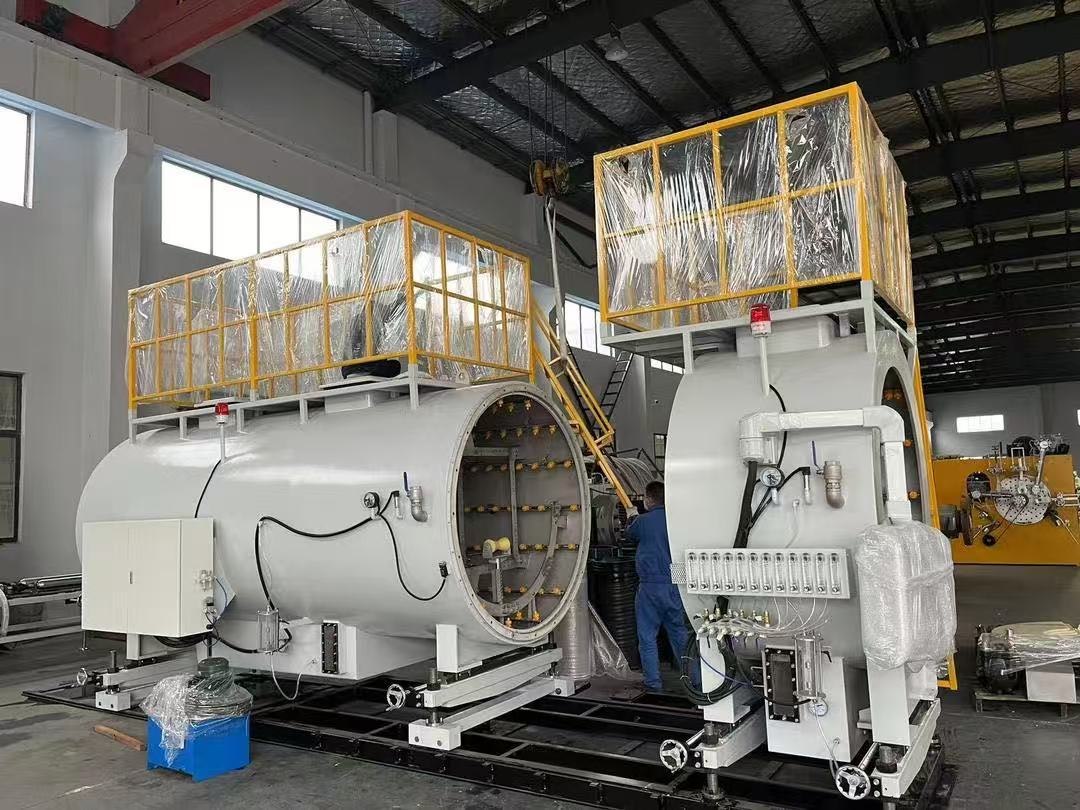
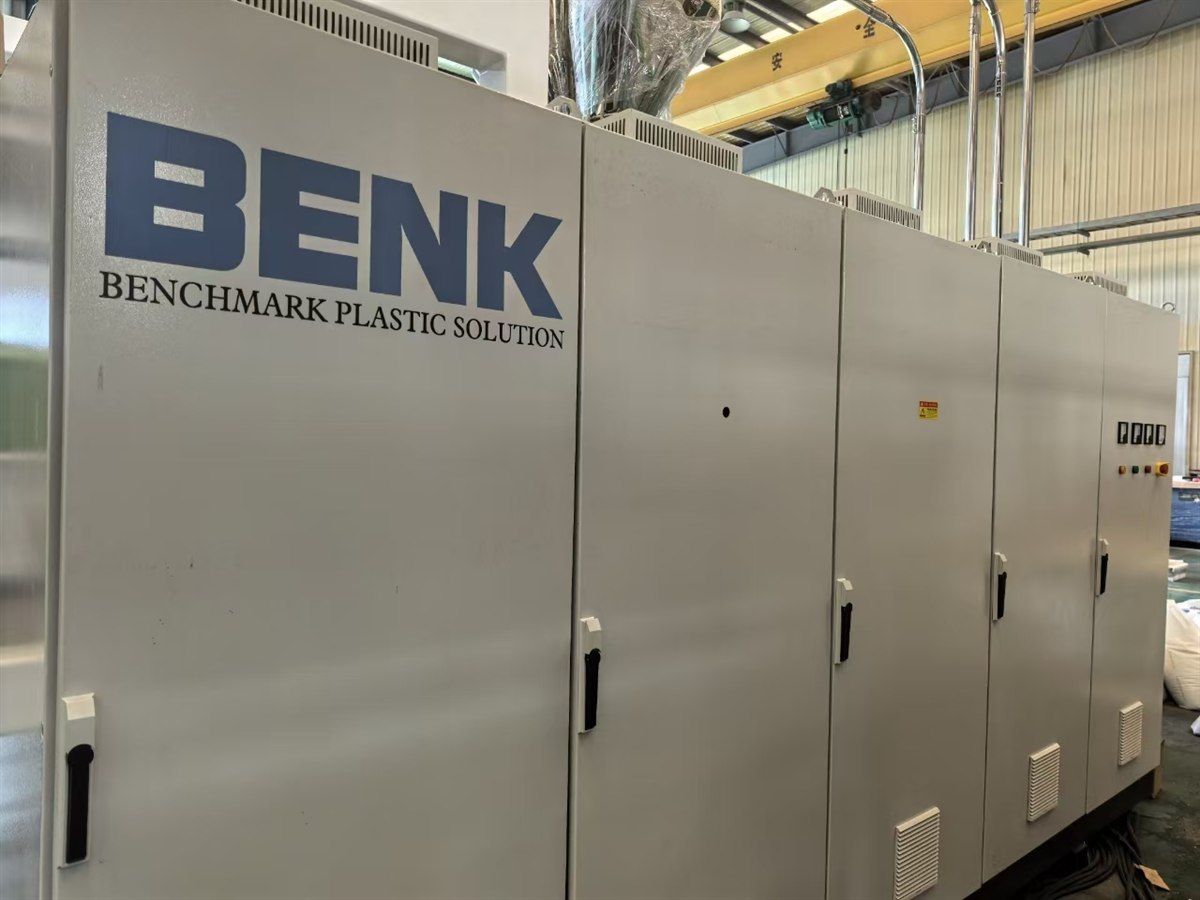
Las fotografías de las máquinas son fotografías de obras BENK. Las fotografías de tuberías coiled y cabeza de muerte son de GordonJ86 a través de Wikimedia Commons, CC BY-SA 4.0.
Dentro de la línea: bobinado, calentamiento, enrollado y conexiones
El refuerzo se hierve en la tubería central, enlazada en una sección calentada, coilada al final de la línea y completada con conectores mecanizados. Las fotografías de abajo muestran equipo BENK y componentes de tuberías RTP.
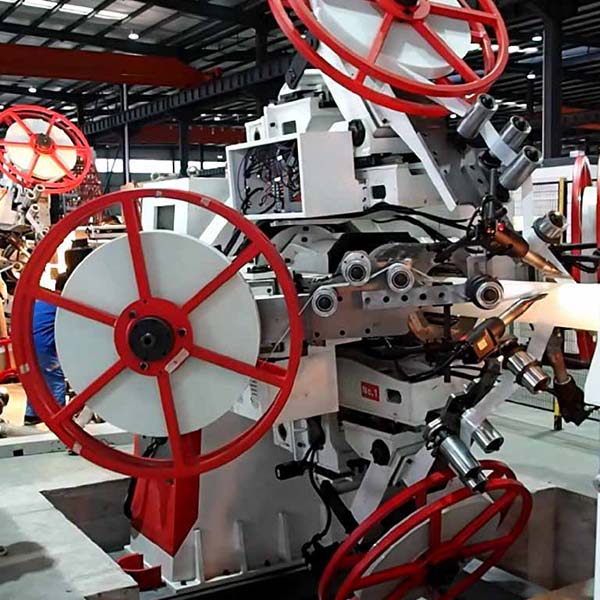
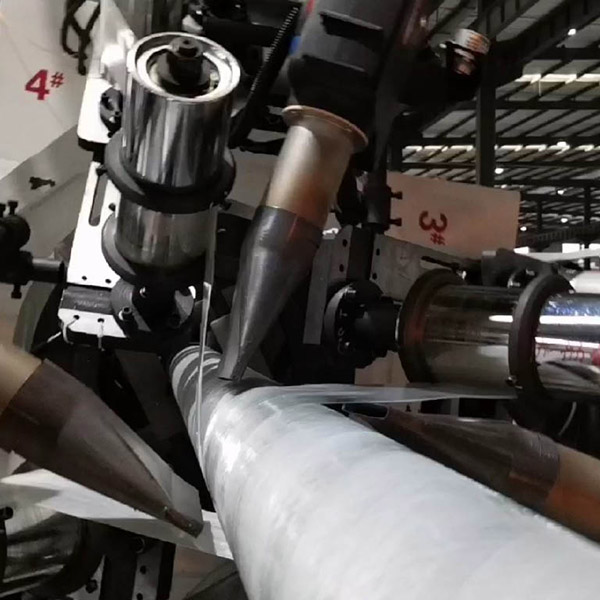
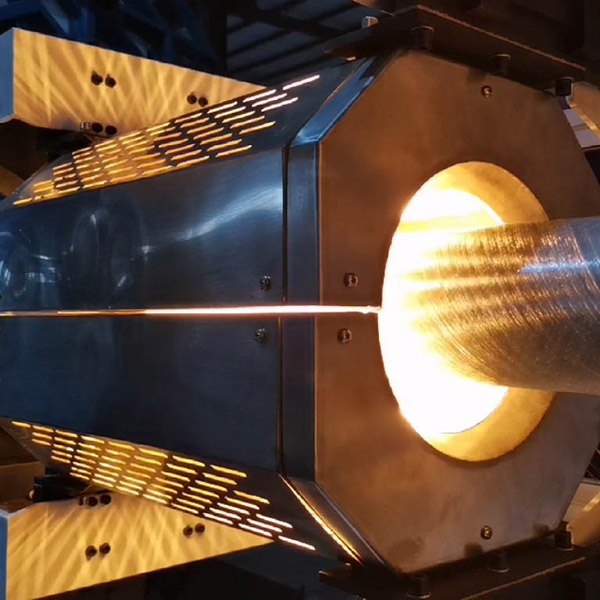
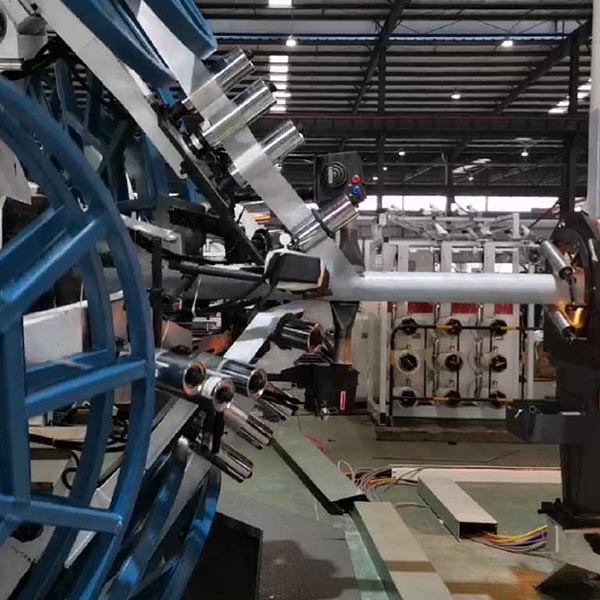
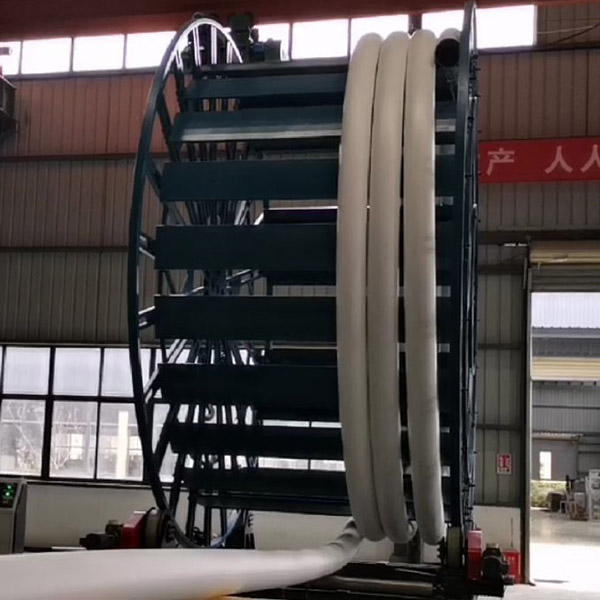
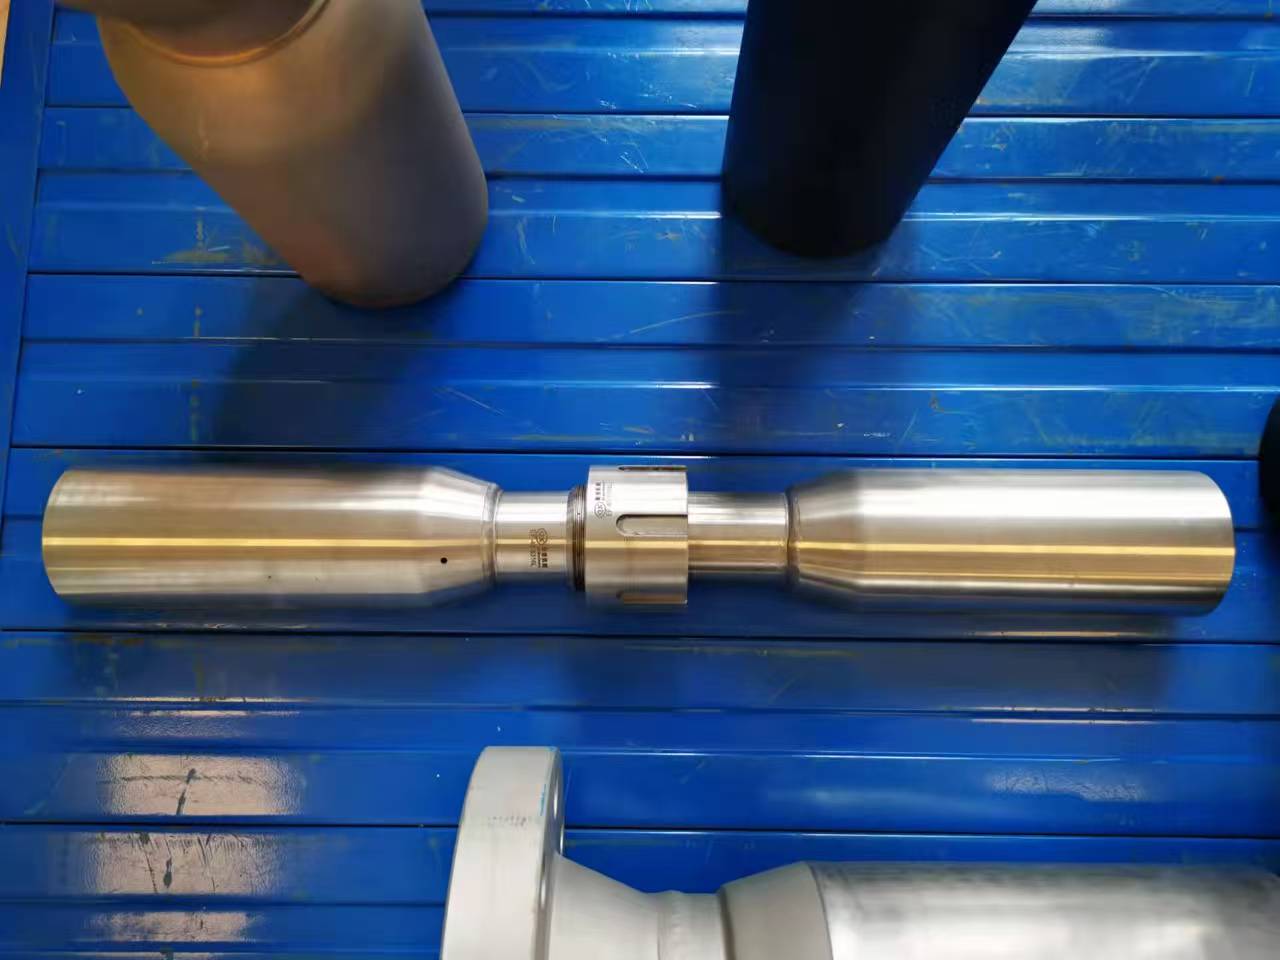
Fotografías: BENK RTP equipo de enrollado, horno de calefacción, coiler y conectores de tuberías.
Donde se utiliza la tubería RTP
Pipa compuesta plegable reemplaza el acero donde la corrosión, el conteo conjunto o el tiempo de instalación conduce el costo de una línea.
Líneas de recolección de petróleo y gas
Multifase de recolección y líneas de inyección donde el fluido está húmedo y corrosivo. La tubería llega en bobinas, por lo que una línea de 5 km necesita algunas articulaciones en lugar de cientos de soldaduras.
Transmisión de agua y gas
Transmisión de agua a alta presión y distribución de gas donde el tiempo de zanja y la integridad de las juntas dominan el costo instalado.
Líneas de procesos químicos e industriales
Fluidos de proceso corrosivos y abrasivos, y líneas de proceso temporales o reubicables en plantas y terminales.
Minería, lodo y colas
Líneas de pulpas y relaves resistentes al desgaste, donde la tubería puede ser reubicada y redirigida a medida que la cara de trabajo se mueve.
Calefacción distrital y geotérmica
Tubería de servicio aislada o desnuda y líneas de reinyección para redes geotérmicas y calefacción urbana.
Campos de tierra y marginal
Líneas de flujo y líneas de derivación donde se puede instalar una tubería enrollable desde una pequeña embarcación en lugar de una barcaza de tendido.
Opciones y equipo auxiliar
Seleccionado contra su clase de presión, sistema de resina y nivel de automatización.
- Segundo par de cabezas de viento para 4 – 8 capas de refuerzo
- Refuerzo de aramida, poliéster o híbrido en lugar de banda de acero
- Bomba de fundición y cambiador automático de pantalla en el extrusorar de la chaqueta
- Dosificación gravimétrica y mezcla con precisión del 0.3%
- Escáner de espesor de pared por ultrasonidos en línea con tendencias
- Atado, embalaje e impresión de etiquetas automáticas de bobinas
- Línea de corte y apilado de 12m de longitud recta para grandes diámetros
- Estación de engranaje y suministro de enganche
- Paquete SCADA con presentación de pruebas de producción, chatarra y presión
- Eyector automático de bobinas y transportador de manejo de bobinas
- Paquete de diagnóstico remoto con módem y túnel de servicio
- Primer llenado de repuestos y herramientas
Por qué BENK
Un proveedor para toda la línea
Las extrusoraras, boquillas de extrusión, cabezales de bobinado, enfriamiento, arrancadora, corte, bobinado, pruebas, silos, transporte, reciclaje y el bloque de servicios provienen de un mismo contrato, con un conjunto de dibujos de interfaz.
Mecanizado y montaje en casa
Los tornillos, los barriles, los cuerpos de la muerte, los anillos de enrollamiento y los marcos de la máquina están maquinados y montados en nuestras propias obras, por lo que los repuestos y los cambios de geometría no dependen de un tercero.
Prueba de aceptación en fábrica
La línea está montada y ejecutada en PE100 en nuestras obras antes del envío. Su ingeniero es invitado a presenciar la carrera de prueba, el ensayo de viento y la prueba de presión.
Gestión del proyecto llave en mano
Dibujo de disposición, plano de cimientos, lista de servicios, programa de carga eléctrica, supervisión de instalación, puesta en marcha y capacitación de operarios son parte de la entrega
Desarrollo de recetas en línea
En su línea se desarrolla el ángulo de viento, la tensión de lanzamiento y cinta con la especificación de su tubo durante la puesta en marcha, y se almacena como recetas en el sistema de control.
Servicio y piezas de repuesto
Ingenieros de instalación y puesta en marcha, kits de desgaste, diagnóstico remoto y un programa de mantenimiento documentado para las cabezas de bobinado, boquillas y cajas de engranajes.
Preguntas que los compradores hacen acerca de esta línea
¿Qué tamaños de tubería puede producir esta línea de producción de tubos RTP?
¿Cuántos bobinadores de refuerzo necesito para un tubo de alta presión?
¿Una línea puede funcionar con tira de acero, cinta de fibra de vidrio y cinta de aramida?
¿Qué salida puedo esperar de la línea?
¿Cómo se verifica el tubo antes de salir de la línea?
¿Cuánto tiempo dura la entrega, instalación y puesta en marcha?
Construya el módulo de línea RTP módulo por módulo
Usar el Resumen general de los sistemas de tuberías RTP para revisar el proceso completo, o abrir una página de módulo para el equipo de enrollado, calefacción y chaqueta, coiling y control.
Reforzamiento Máquina de enrollamientoBobinado helicoidal equilibrado, control de tensión de cinta y receta.
Extrusión con Calefacción y ChaquetaActivación controlada, extrusión de capa exterior y enfriamiento.
Máquina de cocción de tuberías RTPGeometría del rollo, control de tensión y manejo seguro del tubo terminado.
Automatización y Control de CalidadSincronización de la línea, recetas, registro de datos e interfaces de inspección.
Dinos la tubería, confirmaremos la línea
Envíenos su matriz de tamaño de la tubería, clase de presión, material de refuerzo y la salida que necesita. Volveremos con la configuración de línea, la selección de extrusorares y parabrisas, la carga de utilidad, un dibujo de diseño y una cita.
- Teléfono
- +86 512 5896 1463
- Móvil / WhatsApp / WeChat
- +86 159 5096 2426
- Correo electrónico
- kpm@benkpm.com
- Obras
- Ciudad de Zhangjiagang, provincia de Jiangsu, China
Líneas relacionadas
Línea de tubería de PE de gran diámetroTubería de PE de 315 – 1200 mm
Líneas de tuberías y riegoFamilia de productos completa
© 2026 BENK MACHINERY CO., LTD. · Línea de producción de tuberías RTP · equipo de tubería termoplástica reforzado. Las figuras son valores de ingeniería indicativa y se confirman en la propuesta técnica.