
Servicio de líneas RTP
RTP Line Commissioning " Training
Una línea completa de RTP es un proceso coordinado, no un grupo de máquinas independientes. BENK apoya la transición desde la aceptación en fábrica e instalación hasta el funcionamiento en seco, pruebas de material, optimización del proceso, capacitación de operadores y entrega de producción.
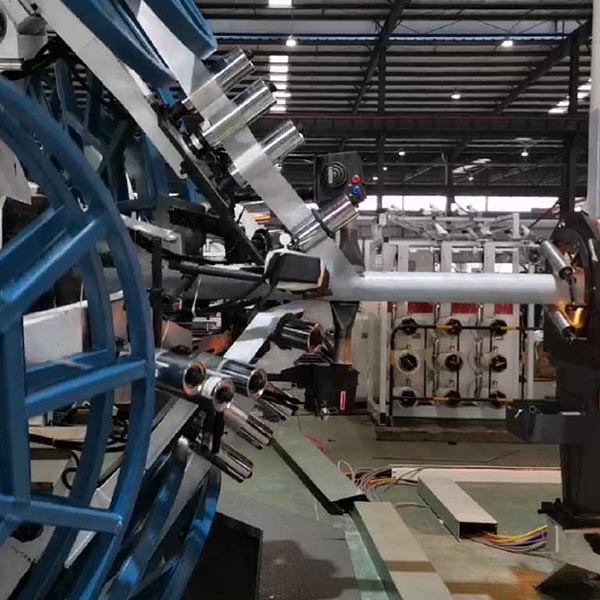
Secuencia de puesta en marcha
Confirmar la construcción de la máquina, rotación, sensores, interlocks de seguridad, lógica de control y puntos de prueba acordados antes del envío.
Verificar la base, alineación, utilidades, potencia, aire comprimido, agua, drenaje y manejo de materiales.
Ejecutar unidades, calentadores, ejes de enrollamiento, despegue, cortador y coiler sin material; confirme interlocks y paradas de emergencia.
Establecer dimensiones del tubo central, configuraciones de precalentamiento/activación, tensión de cinta, grosor de chaqueta y condiciones de enfriamiento.
Velocidad de la línea del tubo, ángulo de enrollamiento, secuencia de capas, temperaturas y tensión de coiler al producto acordado.
Confirmar recetas de operación, registros de calidad, rutinas de mantenimiento y recomendaciones de repuestos.
Módulos de capacitación
| Módulo | Contenido | ¿Quién debería asistir? |
|---|---|---|
| Operación de la línea | Inicio, cierre, selección de recetas, alarmas, procedimientos normales de funcionamiento y emergencia | Operadores de línea y supervisores de turno |
| Extrusión de tubo central | SJ65/33 extrusorara, mueble y adelgazamiento, enfriamiento de vacío y primer desmontaje | Operadores de extrusión |
| Reforzamiento del viento | Carga de cinta ±54.7° balanceado, control de tensión, recetas de capa y cheques de defecto | Operadores e ingenieros de proceso |
| Calentamiento y chaqueta | Precalentar, activación adhesiva, SJ90/30 chaleco extrusorar, morir, enfriamiento y control de diámetro | Equipos de extrusión y proceso |
| Corte y bobinado | Arrastre, cortadora, enrollador de doble estación, geometría de bobina y manipulación | Operadores de proceso posterior |
| Mantenimiento y seguridad | Inspección de rutina, lubricación, guardias, interbloqueos, procedimientos de bloqueo y piezas de repuesto | Personal de mantenimiento y seguridad |
Lo que se confirma antes de la comisión
- Matriz de tamaño de tubería y clase de presión
- Materiales del revestimiento interior, refuerzo y chaqueta
- Diseño de la línea y requisitos de servicios
- Potencia instalada: 401,5 kW
- 33 elementos de equipo / 34 máquinas
- Producto objetivo: 120-350 kg/h
- Velocidad de la línea: 0,5–8 m/min
- Tamaño y método de manejo del rollo
- Registros de calidad y criterios de aceptación
- Plan de dotación de personal operativo: 2-3 personas por turno
La duración de la puesta en marcha y las pruebas de aceptación exactas dependen del alcance, la preparación del sitio y el plan de prueba del producto. El cronograma se acuerda en el plan de ejecución del proyecto antes del envío.
Plan de formación antes de que llegue la línea
Comparta el plan de productos de tubería, la estructura de desplazamiento y las utilidades del sitio. BENK alineará la secuencia de puesta en marcha y los módulos de entrenamiento con la configuración de línea.