
Seleção de equipamentos RTP
Seleção de linha RTP por pressão e tamanho
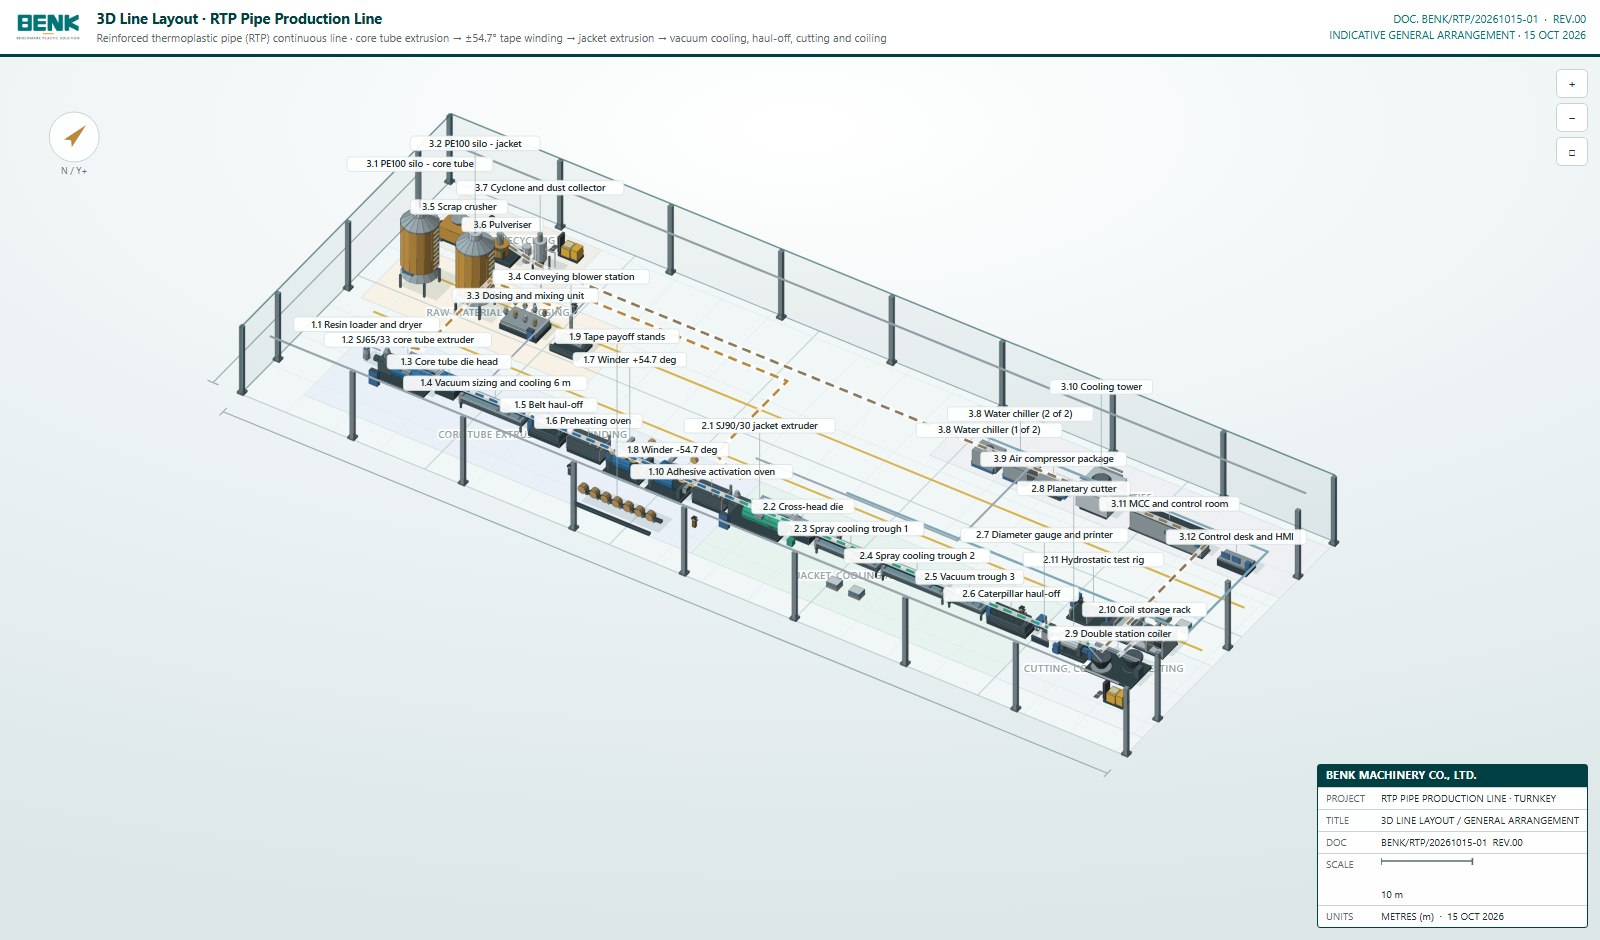
Use o tamanho do tubo, classe de pressão, cronograma de reforço e saída de alvo para definir a configuração correta da linha RTP. A linha de base abaixo corresponde ao conceito da linha RTP confirmado pelo BENK: extrusão de tubos de núcleo, enrolamento equilibrado da fita, aquecimento e ativação, extrusão de casaco, resfriamento, retirada, corte, teste e enrolamento.
Linha de base confirmada
63–250 mm diâmetro exterior
Up to 32 MPa with aramid reinforcement
Line speed 0.5–8 m/min
33 itens de equipamento / 34 máquinas
8 m de altura de beirais
±54,7° de enrolamento de fita equilibrada
Como a classe de pressão afeta a linha
| Pipe requirement | Implicação típica da linha | Confirmação antes da citação |
|---|---|---|
| 1.6–6,4 MPa gama padrão | Duas cabeças de enrolamento com hélice equilibrada de ±54,7° | Tipo de fita, largura da fita, número de camadas e tamanho do tubo |
| 4–8 camadas de reforço | Capacidade de enrolamento adicional; a sequência de camadas e a velocidade da linha devem ser correspondidas | Se é necessário um segundo par de cabeças de enrolamento |
| Projeto de pressão superior / aramid | O reforço e o controlo da tensão são revisados para a carga mais elevada | Pressão de projeto, fator de segurança, especificação da fita e plano de qualificação |
| Material de revestimento ou de casaco diferente | A configuração do extrudor, da matriz, do aquecimento e do arrefecimento pode alterar-se | Grade de material, comportamento de fusão e janela de processo |
O ângulo ±54,7° é a linha de base para o balanço do enrolamento para este conceito de linha.
Configuração de linha de três secções
10 itens de equipamento / 10 unidades
- Carregador e secador de vácuo de resina
- SJ65/33 single screw extruder, 45 kW
- Tópicos de corte de tubo de base
- Dimensão e resfriamento do vácuo
- Removimento do cinto, primeira passagem
- Preheating oven, 18 kW
- Two reinforcement tape winders, 11 kW each
- A remuneração de tiras de aço e de fita de vidro
- Forno de ativação de adesivo, 15 kW
11 itens de equipamento / 11 unidades
- Extruder de casaco SJ90/30
- Morrer de cabeça cruzada
- Frigas de refrigeração por spray
- Vacuum trough
- A retirada de lagartos
- Títulos de medição de diâmetro e impressoras
- Planetary cutter
- Coilhas de duas estações
- Estalagem de colas
- Estação de ensaio hidrostática
12 itens de equipamento / 13 unidades
- Silos PE100 para núcleo e casaco
- Unidade de dosagem e mistura
- Estação de transporte de sopros
- Triturador de sucata e pulverizador
- Cíclon e coletor de poeira
- Frigoríferos de água e torre de refrigeração
- Pacote de compressor de ar
- MCC e sala de controlo
- Mesa de controlo e HMI
Selection inputs
- Intervalo de diâmetro interior e exterior do tubo
- Pressão de projeto e fator de segurança
- Temperatura de funcionamento e fluido
- Material de linha e espessura das paredes
- Tipo de reforço, largura da fita e contagem de camadas
- Material e espessura do casaco
- A saída de destino e a velocidade da linha
- Diâmetro interno, largura e peso da bobina
- Duração, altura e alimentação do workshop
- Inspecção, rastreabilidade e padrão do projecto
Transformar a matriz do tubo numa linha confirmada
Enviar a matriz de tamanho do tubo, a classe de pressão, o cronograma de reforço e a saída do alvo. A BENK confirmará a configuração da linha, a carga de utilidade, o layout e o alcance do equipamento.