
RTP Equipment
RTP Calentamento e extrusão de casacos
O aquecimento controlado e a extrusão de casacos exteriores são fundamentais para a ligação do pacote de reforço e a sua proteção no serviço.
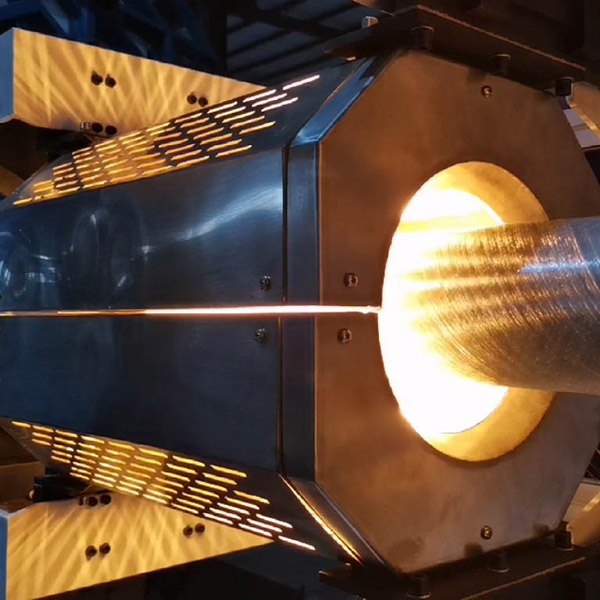
A secção de aquecimento
A secção de aquecimento leva o revestimento e o reforço à temperatura necessária para a próxima etapa do processo. Dependendo do sistema de material, a linha pode usar ar quente, infravermelho ou outro método de aquecimento qualificado. O objetivo é a ativação controlada da superfície e histórico térmico, não apenas a temperatura mais alta possível.
Os painéis isolados reduzem a perda de calor e ajudam a manter um perfil de temperatura estável.
A distribuição e exaustão de ar são projetadas para evitar pontos quentes e aquecimento desigual.
Os termocouples, os controladores e a medição opcional da temperatura do produto suportam a repetibilidade.
A energia de aquecimento é ajustada à medida que a linha acelera ou muda de tamanho do produto.
Erro comum a evitar: Um forno de aquecimento RTP não é um forno de curagem termo-conjunto. Deve ser configurado para o sistema de materiais termoplásticos e para a janela de ligação necessária, e não para uma temperatura genérica.
Extrusão e resfriamento de casacos
A jaqueta exterior encapsula o reforço e proporciona proteção mecânica e ambiental.
- Materiais de camisa de plástico de plástico de plástico de plástico de plástico de plástico de plástico de plástico de plástico de plástico de plástico de plástico de plástico de plástico de plástico
- Dimensão do vácuo e resfriamento por spray em várias fases
- Opções de controlo do diâmetro e da espessura das paredes
- Controlos de remonta e tensão combinados com a bobina
- Velocidade de linha de circuito fechado e registro de dados de processo
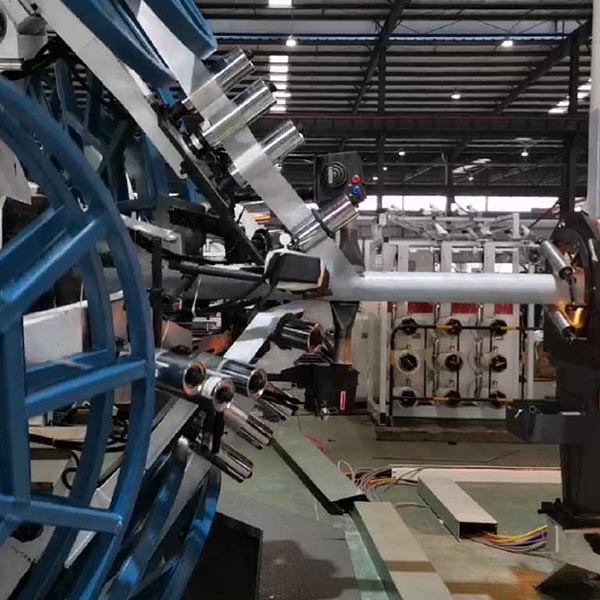
Introduções de processo que precisamos
| Item | Details |
|---|---|
| Pipe construction | Material de linhas, tipo de reforço, largura da fita, número de camadas, material de casaco |
| Dimensions | Diâmetro interno, diâmetro exterior, parede do revestimento, parede do casaco e tolerância |
| Process window | Temperatura de superfície alvo, método de aquecimento, velocidade da linha e exigência de resfriamento |
| Output | Objectivo kg/h ou m/min, padrão de operação por turnos e mistura de produtos esperada |
| Verification | Requisitos de resistência à ligação, inspecção dimensional e rastreabilidade da produção |
A BENK confirma o conceito de alcance e de controlo da máquina na proposta técnica; a qualificação do produto final permanece com o fabricante do tubo.
Combinação de aquecimento e extrusão de casaco com o projeto do tubo
Envie o revestimento, a fita e os materiais da jaqueta, as dimensões dos tubos e a velocidade da linha de destino.