
RTP 라인 서비스
RTP 라인 운용 및 훈련
완전한 RTP 라인은 조정된 공정이며, 독립적인 기계 그룹이 아닙니다. BENK는 공장 인수 및 설치부터 건조 운전, 재료 시험, 공정 최적화, 운영자 교육 및 생산 인수까지의 전환을 지원합니다.
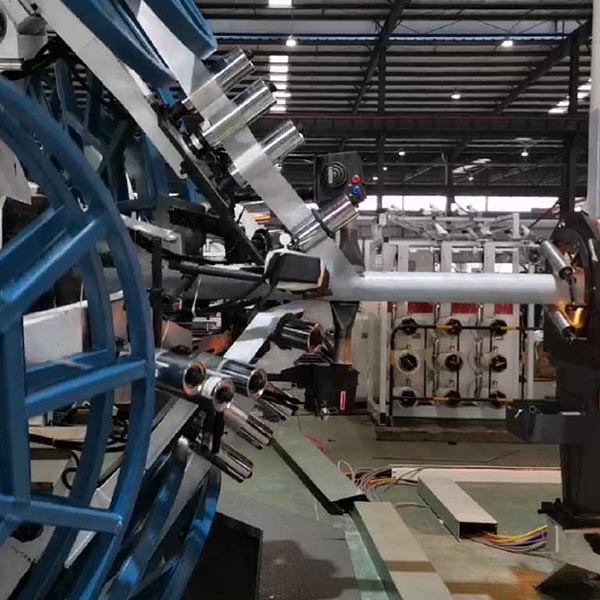
Before shipment기계, 전기, 제어 검사, 그리고 공장에서 합의된 수용 테스트.
On site설치 감독, 사용성 검사, 조율 및 루프 테스트
Trial production재료 시험, 공정 창 설정, 요리법 및 시험
Handover운영자 교육, 문서화, 유지보수 지침 및 생산 수용.
Commissioning sequence
1. 공장 인수 검사
운송 전에 기계의 구성, 회전, 센서, 안전 잠금, 제어 논리 및 합의된 테스트 포인트를 확인합니다.
2. 설치 점검
기초, 조형, 공용품, 전력, 압축 공, 물, 배수 및 재료 처리 등을 확인합니다.
3. 건조 운전
가동 장치, 가열 장치, 굴곡축, 압출, 절단 및 코일러, 물질이 없는 상태; 잠금 및 비상 정지 확인.
4. 재료 시험
핵 튜브 크기와 사전 열/활성화 설정, 테이프 긴장, 재킷 두께 및 냉각 조건의 설정.
5. 프로세스 최적화
라인 속도, 굴곡 각, 계층 순서, 온도 및 코일러 긴장감을 합의된 제품에 맞추십시오.
6. 생산 인수
운영 레시피, 품질 기록, 유지보수 규칙 및 부품품 추천을 확인합니다.
Training modules
| Module | Content | 누가 참석해야 하는가 |
|---|---|---|
| Line operation | 시작, 종료, 요리법 선택, 알람, 정상적인 운영 및 비상 절차 | 라인 운영자 및 시위 관리자 |
| 원추 파이프 외출 | SJ65/33 외출기, 소재 및 크기가, 진공 냉각 및 첫 번째 압출 | Extrusion operators |
| Reinforcement winding | 테이프 로딩, ±54.7° 균형 , 긴장 조절, 레이어 레시피 및 결함 검사 | 굴곡업자 및 공정공학자 |
| 가온과 자켓 | 사전열, 접착제 활성화, SJ90/30 자켓 외출기, 소재, 냉각 및 지름 제어 | 압출 및 처리 팀 |
| 절단 및 | 압출, 절단, 두 개의 역 코일러, 코일 기하학 및 관리를 | Downstream operators |
| 유지 및 안전 | 정기적인 검사, 기름유출, 보호, 잠금, 잠금 절차 및 예비 부품 | 유지보수 및 안전 직원 |
사용 전 확인된 것
- 파이프 크기의 매트릭스 및 압력 클래스
- 라인, 강화 및 재킷 재료
- 라인 레이아웃 및 사용용 요구 사항
- Installed power: 401.5 kW
- 33개 장비 항목 / 34대 기계
- Target output: 120–350 kg/h
- Line speed: 0.5–8 m/min
- 코일 크기와 처리 방법
- 품질 기록 및 수용 기준
- 운영자 인력 계획: 시 turno에 23명
착수 기간과 정확한 수용 테스트는 범위, 현장 준비 및 제품 시험 계획에 따라 달라집니다.
선이 도착하기 전에 훈련 계획을 세우고
파이프 제품 계획, 시위 구조 및 현장 유틸리티를 공유합니다. BENK는 시공 시퀀스와 훈련 모듈을 라인 구성과 조화시킵니다.