
RTP vonalszolgáltatás
RTP vonal korszerűsítése és retrofit
A meglévő RTP-vonalak gyakran javítható anélkül, hogy minden modul helyébe lépne. A gyakorlati útvonal az, hogy ellenőrizzük a jelenlegi folyamatot, azonosítsuk a szűk keresztmetszetet, majd frissítsük a szélvédőt, a fűtést, a kabátot, a hűtést, a leadást, a hűtést vagy a termékskálát korlátozó ellenőrzési rendszert.
Amikor egy frissítésnek van értelme
Modulok korszerűsítése
| Modul | Jellemző frissítés | Mit kell ellenőrizni? |
|---|---|---|
| Nyerő | Szolga tengelyek, feszülésvezérlés, vezérlés, receptkezelés, további tekercselőkapacitás | Csőtartomány, szalagadatok, rétegbeosztás, mechanikai tér és vezérlési kompatibilitás |
| Fűtés és aktiválás | Zóna-ellenőrzés, légáramlás, kipufogógáz, hőmérséklet-mérés, vonalsebesség-kompenzáció | Anyag ablak, sütő hossza, hasznos kapacitás és a termék hőmérsékletének követelménye |
| Zsebkendő extrudálása | Extruder, kereszt-fej die, méretezés, hűtés és átmérő visszajelzés | Kabát anyag, kimenet, csőtartomány és meglévő meghajtó / vezérlő interfész |
| Ki- és vágásStencils | Hernyómarás, kódoló szinkronizáció, bolygóvágó, vágási hossz vezérlés | Vonalsebesség, csőmerevség, vágási pontosság és a coiler-érintkezés lefelé |
| Feszítés | Fékgeometria, feszülésszabályozás, cutover, kezelés és csomagolás | Hajlítási sugár, tekercstömeg, padlótér és szállítási határértékek |
| Ellenőrzések és minőség | PLC / HMI, receptek, adatnaplózás, átmérőmérő és nyomon követhetőségi interfész | Meglévő PLC márka, hálózat, érzékelő rendelkezésre állása és szükséges nyilvántartások |
Visszailleszkedési eljárás
Felülvizsgálat elrendezése, berendezések listája, PLC, meghajtók, közművek, termékskála és a jelenlegi szűk keresztmetszetek.
Hasonlítsa össze a jelenlegi képességet a célvezeték mátrixával, kimeneti és minőségi feljegyzésekkel.
Ellenőrizze a mechanikai teret, a közüzemi kapacitást, a vezérlőfelületet és a leállítási tervet.
A kiválasztott modulok szállítása és integrálása a meglévő vonallal, amennyiben technikailag megvalósítható.
Száraz futtatás, anyagkísérletek, recept validálás és operátor átadás a frissítés után.
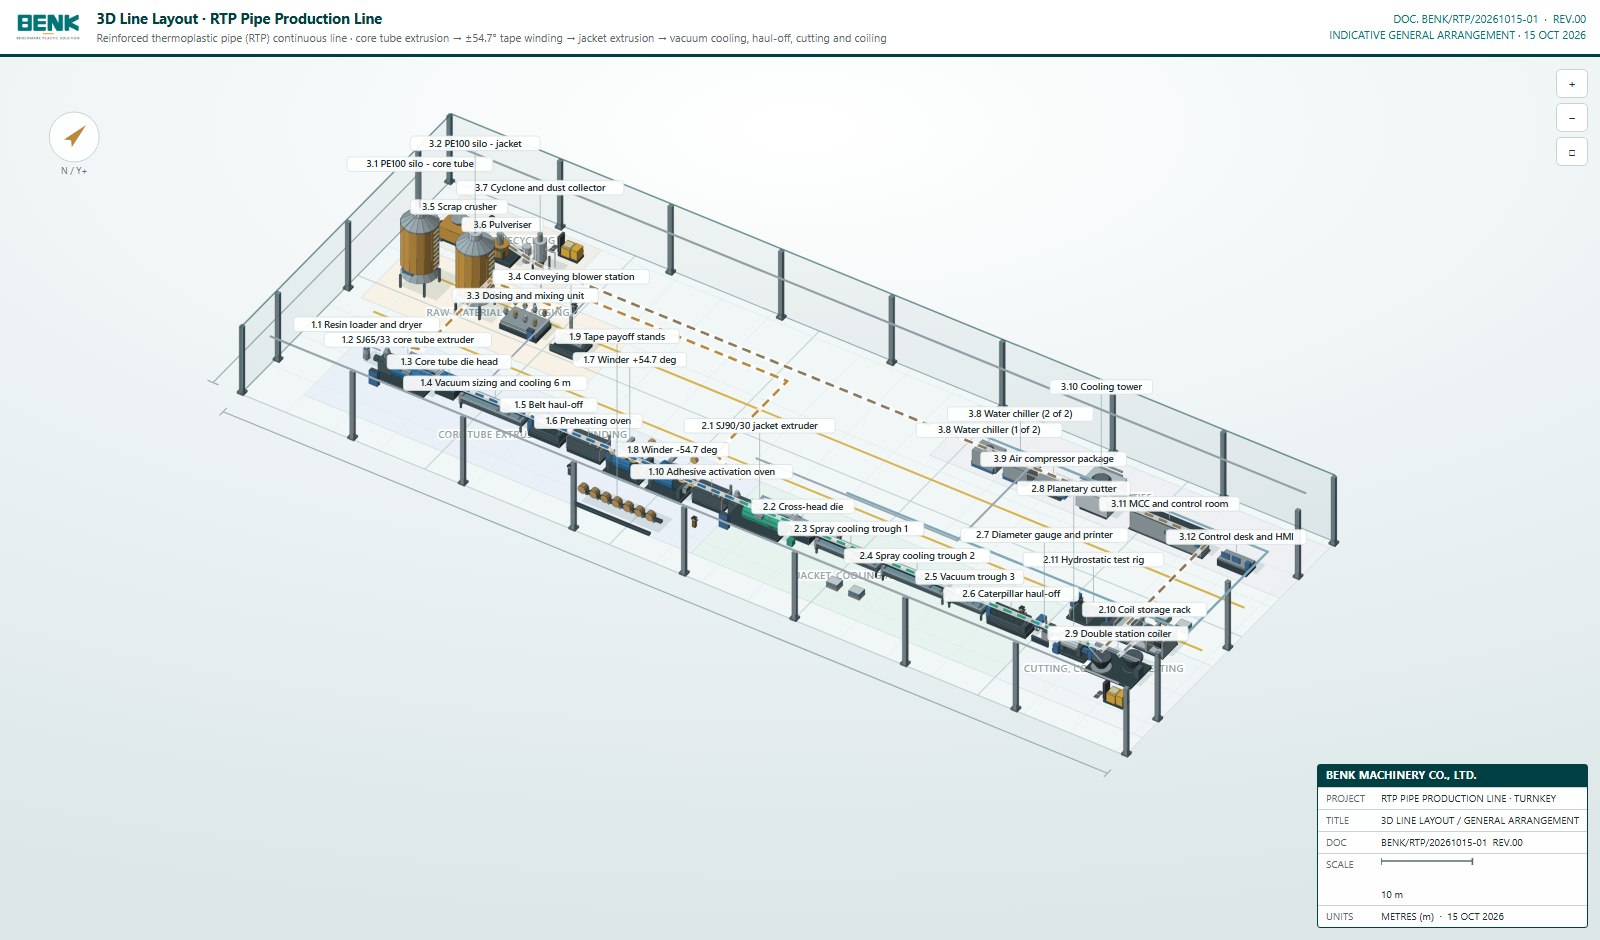
Az összehasonlításhoz használt új vonal alaprajza
A megerősített BENK RTP vonal alapértéke 50- 200 mm ID / 63- 250 mm OD, 1.6- 6,4 MPa standard nyomás, 120- 350 kg / h, 0.5- 8 m / perc, 401.5 kW beépített teljesítmény és 33 berendezés / 34 gép. Az utólag beépíthető készülék nem ér el automatikusan minden értéket; a végső hatókör a meglévő berendezésektől és közművektől függ.
Kezdje a szűk keresztmetszettel, ne az alkatrészek listájával.
Küldje el a meglévő vonal elrendezését, felszereltségi listát, PLC márkát, csőtartományt és célteljesítményt. A BENK meghatározza, hogy mely modulokat lehet korszerűsíteni, és mit kell cserélni.