
Az RTP berendezéseinek kiválasztása
Az RTP vonalválasztás nyomás és méret szerint
Az alapvonal megfelel a BENK megerősített RTP vonal koncepciójának: magcső extrúzió, kiegyensúlyozott szalagtekercselés, fűtés és aktiválás, kabát extrúzió, hűtés, leszabalyodás, vágás, tesztelés és hurkolás.
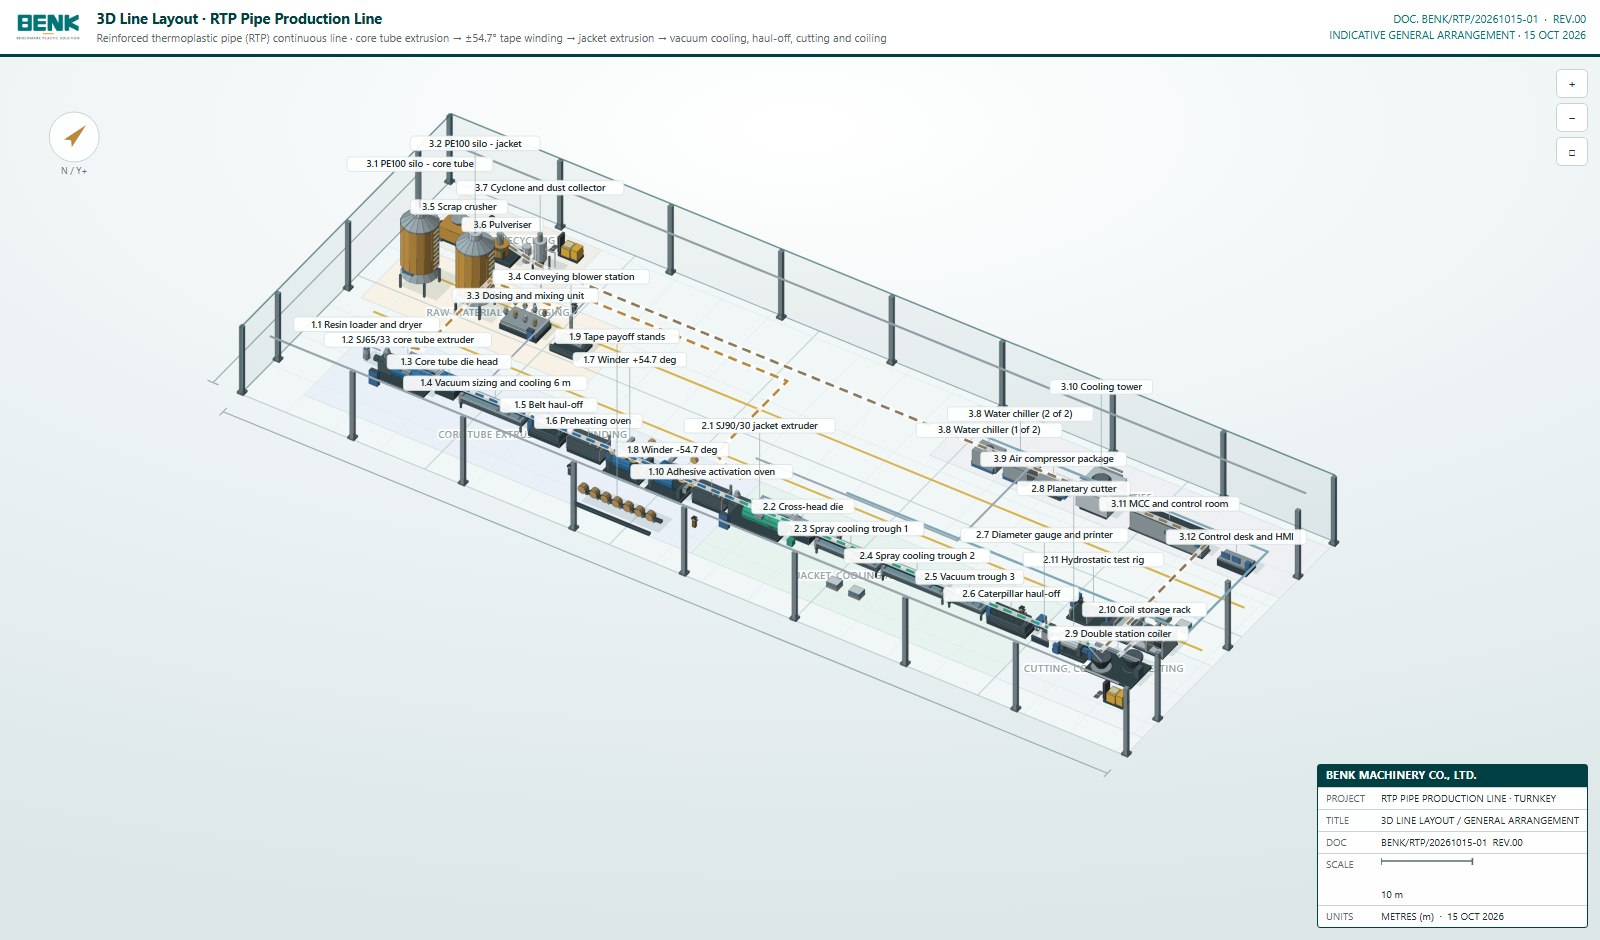
Megerősített vonal kiindulási értéke
Csőméret50–200 mm belső átmérő
63–250 mm külső átmérő
63–250 mm külső átmérő
Nyomás1.6–6,4 MPa szabvány
Legfeljebb 32 MPa aramidos megerősítéssel
Legfeljebb 32 MPa aramidos megerősítéssel
Termelési teljesítmény120–350 kg/óra
Vonalsebesség 0.5- 8 m / perc
Vonalsebesség 0.5- 8 m / perc
Telepített teljesítmény401,5 kW összesen
33 berendezési tétel / 34 gép
33 berendezési tétel / 34 gép
Épület96 × 36 m-es csarnok
8 m eresztékmagasság
8 m eresztékmagasság
NyerőKét szervo szélvédő
± 54,7 ° kiegyensúlyozott szalagtekercs
± 54,7 ° kiegyensúlyozott szalagtekercs
Hogyan befolyásolja a nyomásosztály a vonalat
| Csőkövetelmény | Tipikus vonallal kapcsolatos implementáció | Az idézés előtti megerősítés |
|---|---|---|
| 1.6–6,4 MPa szabvány tartomány | Két tekercs, kiegyensúlyozott ± 54,7 ° hélixszel | A szalag típusa, szélessége, rétegszáma és csőmérete |
| 4–8 megerősítési réteg | További tekercselési kapacitás; a rétegsorrend és a vonalsebességnek egyeznie kell | Egy második pár tekercs fej szükséges-e |
| Magasabb nyomás / aramid tervezés | A nagyobb terhelés esetén felülvizsgálják a megerősítést és a feszültségellenőrzést. | Tervezési nyomás, biztonsági tényező, szalagspecifikáció és minősítési terv |
| Különböző bélés- vagy kabátanyagok | Extruder, die, fűtés és hűtés konfiguráció változhat | Anyagminőség, olvadás viselkedési és folyamatablak |
A ± 54,7 ° -os szög a vonalkoncepció egyenletes tekercselésének alapvonala. A végszöget, a feszülést és a réteg ütemezését meg kell erősíteni a csőkialakítási és minősítési követelmények alapján.
A háromszakaszos vonal beállítása
1. szakasz - Törcscső és tekercs
10 berendezés / 10 egység
- Vákuumtöltő és -szárító
- SJ65 / 33 egycsavaros extruder, 45 kW
- Törzscső fej és méretezés
- Vákuumméret és -hűtés
- Öv le- le, első átjáró
- Előmelegítő kemence, 18 kW
- Két erősítőszalagos szélvédő, 11 kW egyenként
- Acélszalag és üvegszalag kifizetése
- Ragasztó aktiválás sütő, 15 kW
2. szakasz - Kabát, hűtés és vágás
11 berendezés / 11 egység
- SJ90 / 30 kabátextruder
- A keresztfej halála
- Fröccsentőcső
- Vákuum vályúja
- Hernyótalpas fogaskerék
- Mérőszelvény és nyomtató
- Bolygóvágó
- Kétállású hűtőszekrény
- Fenyőtartó állvány
- Hidrosztatikus vizsgálati berendezés
3. szakasz - Anyagok és közművek
12 berendezés / 13 egység
- PE100 siló maghoz és kabáthoz
- Adagolás és keverés
- A befúvó állomás szállítása
- Szóró zúzó és porlasztó
- Ciklon és porgyűjtő
- Vízmelegítő és hűtőtorony
- Légsűrítő csomag
- MCC és vezérlőterem
- Vezérlőpult és HMI
A bemenetek kiválasztása
- A csővezeték belső és külső átmérője
- Tervezési nyomás és biztonsági tényező
- Üzemi hőmérséklet és folyadék
- A bélés anyaga és falvastagsága
- Erősítőtípus, szalagszélesség és rétegszám
- Zsebkendő és -vastagság
- Célkimenet és vonalsebesség
- Fésűk belső átmérője, szélessége és tömege
- Műhely hossza, magassága és áramellátása
- Ellenőrzés, nyomon követhetőség és projektszabvány
A csőmátrixból egy megerősített vonalat kell csinálni.
Küldje el a cső mérete mátrix, nyomásosztály, megerősítési ütemterv és a cél kimenete. BENK megerősíti a vonal konfiguráció, használati terhelés, elrendezés és a berendezés hatóköre.