
RTP berendezések
RTP vonalautomatizálás és minőségellenőrzés
Egy RTP sor csak akkor működik konzisztensen, ha az extruder, a tekercselő, a fűtés, a borítás, a húzó és a tekercselő egyetlen folyamatként működik. A BENK integrálja a sorvezérlést, a receptkezelést és a termelési adatokat, így a kezelők ismételhetnek egy minősített csőtervet és nyomon követhetik, mi történt a futás során.
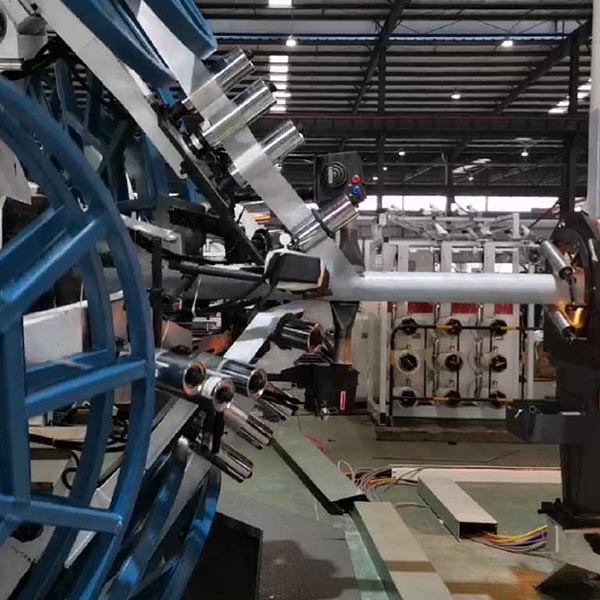
Mi lehet ellenőrizni és rögzíteni
A pontos hatókör a vonalkonfigurációtól függ. Egy tipikus vezérlőcsomag koordinálhatja a fő meghajtókat, rögzítheti a kezelői bemeneteket és a folyamat kritikus értékeit. A cél nem az, hogy saját érdekében gyűjtsön adatokat, hanem hogy a minősített folyamatot megismételhetővé tegye.
Csessze meg a sebességet, az olvadó nyomást, a hőmérsékletet, a vonalsebességet és a kigurulási arányt.
Ragasztószalag feszültség, tekercselési szög, rétegszám, gyűrű sebesség és recept választás.
A zóna hőmérséklete, a termék hőmérséklete, ahol a mérést végzik, a hűtőáramlás és a riasztók.
Csőhossz, tekercs száma, tekercs súlya és végsõ lemezei, ahol a berendezés támogatja őket.
A folyamatnak megfelelő minőség-ellenőrzés
Az RTP minősége az anyagtól, geometriától és a folyamat történetétől függ. A gyakorlati vizsgálati terv általában az inline méréseket a laboratóriumi és nyomásvizsgálatokkal ötvözi. A BENK a kiválasztott méréseket és adatkapcsolatokat integrálhatja, de a végső vizsgálati tervnek és elfogadási kritériumoknak meg kell felelniük a csőspecifikációnak.
- Külső átmérő és ovális
- Falvastagság és rétegellenőrzés
- Szélességi szög, rétegszámlálás és szalagfeszültség-rekordok
- Folyamathőmérséklet és vonalsebesség
- Feszültség hossza, súlya és kezelési feljegyzések
- A projekt által meghatározott hidrosztatikus vagy egyéb nyomásvizsgálatok
Ellenőrzési rendszer hatóköre
| Függvény | Tipikus végrehajtás |
|---|---|
| Vonalvezérlés | PLC és HMI koordinált meghajtókkal, csatlakozókkal és riasztókezelővel |
| Receptek | Paraméterek csőméretenként és konstrukciónként, hozzáférés-vezérléssel |
| Adatnaplózás | A kiválasztott folyamatértékek alakulása és kivitele; a javaslatban elfogadott alkalmazási kör |
| Ellenőrzés | Interfész a kiválasztott átmérővel, falvastagsággal vagy látórendszerrel |
| Szolgáltatás | Távdiagnosztika, ahol a hálózati hozzáférés és az ügyfélpolitika lehetővé teszi |
A gyártási nyilvántartások alátámasztják a nyomon követhetőséget, de a csőgyártó továbbra is felelős az anyagkiválasztásért, a szerelési képesítésért és a végtermék tanúsításáért.
A minősített folyamat megismétlésének
Mondja meg, mely modulokat, mérőket és adatkövetelményeket kell megadnia. Meghatározunk egy olyan vezérlési architektúrát, amely megfelel a gyártási csapatnak és a karbantartási tervnek.