
RTP berendezések
RTP Fűtés & Kabát Extrusion
A vezérelt fűtés és a külső kabát extrudálása kritikus fontosságú a megerősítési csomag rögzítéséhez és az üzem közbeni védelméhez. A BENK beállítja a fűtőrészt, a kabátot extruder-t, meghal, méretezi és hűti a cső anyagait és a vezetéksebességet.
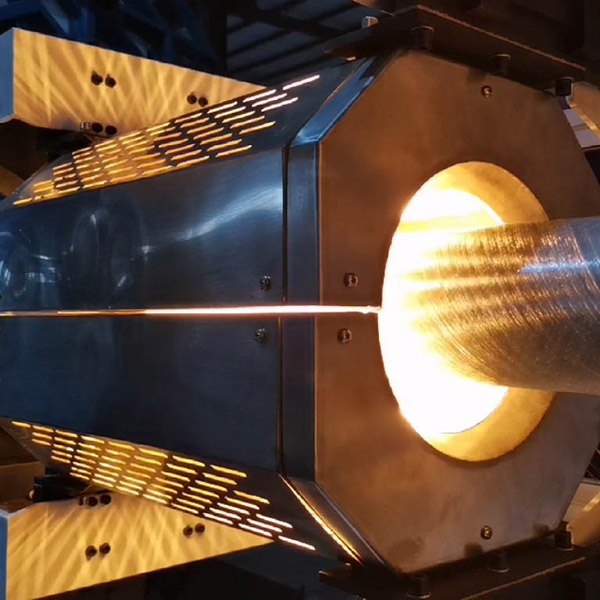
A fűtőtest
A fűtőrész a bélést és a megerõsítést a következõ folyamatlépéshez szükséges hőmérsékletre hozza. Az anyagrendszertõl függõen a vonal használhat forró levegőt, infravörös vagy más minősített fűtési módszert. A cél az ellenőrzött felületi aktiválás és a hőtörténelem, nem egyszerűen a lehető legmagasabb hőmérséklet.
A szigetelt panelek csökkentik a hőveszteséget, és segítenek fenntartani a stabil hőmérsékleti profilt.
A levegőelosztás és a kivezetés úgy van kialakítva, hogy elkerülje a meleg pontokat és az egyenetlen fűtést.
Termopárok, szabályozók és opcionális termékhőmérséklet-mérés támogatása megismételhetőség.
A fűtési energiát a vonal gyorsulásával vagy a termék méretének megváltoztatásával állítják be.
Általános hiba: az RTP fűtőkemence nem termosztát, hanem a hőre lágyuló anyagrendszer és a szükséges ragasztóablak, nem pedig általános "gyógymód" hőmérséklet.
Zsebkendő extrudálása és hűtése
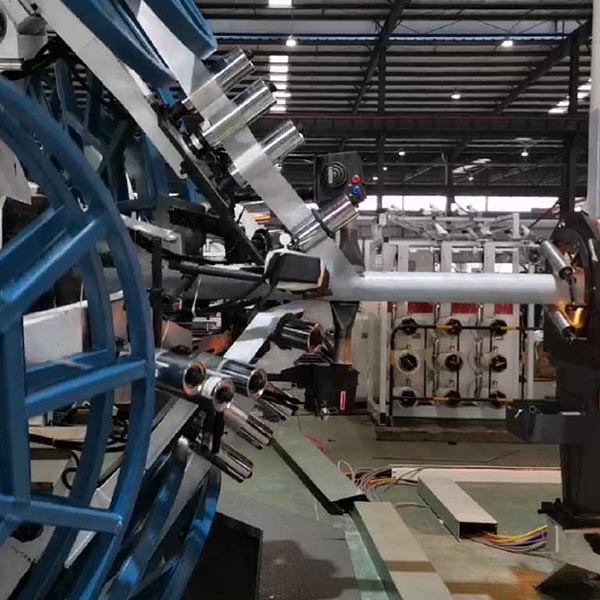
A külső kabát a megerősítést tartalmazza, mechanikai és környezetvédelmi védelmet biztosít. A kabát anyagára és csőátmérőjére egy külön extruder, keresztmetszet / dea, vákuum méretezési és hűtési szakasz van beállítva.
- PE, PA vagy más minősített hőre lágyuló kabátok
- Vákuumméretezés és többfokozatú permetezés hűtés
- Átmérő és falvastagság-ellenőrzési lehetőségek
- A coilerhez illeszkedő ki- és feszülésvezérlés
- Closed- loop vonal sebessége és folyamatadatok naplózása
Folyamat bemenetek szükségünk van
| Tétel | Részletek |
|---|---|
| Csőszerkezet | Lineranyag, megerősítés típusa, szalagszélesség, rétegszám, kabátanyag |
| Méretek | Belső átmérő, külső átmérő, bélésfal, kabátfal és tolerancia |
| Folyamatablak | A célfelület hőmérséklete, fűtési módszer, vezetéksebesség és hűtési követelmény |
| Termelési teljesítmény | Célkg / óra vagy m / perc, üzemi eltolódás és várható termékkeverék |
| Ellenőrzés | A kötvényszilárdságra, a méretellenőrzésre és a gyártás nyomon követhetőségére vonatkozó követelmények |
A fűtést és a kabátot a speciális csőkialakításhoz kell igazítani. A BENK megerősíti a műszaki javaslatban szereplő géphatókört és ellenőrzési koncepciót; a végtermék minősítése a csőgyártónál marad.
Gyufa fűtés és kabát extrúzió a cső design
Küldje el a bélés, szalag és kabát anyagok, cső mérete és célvonal sebesség. Mi határozza meg a fűtési zónák, extruder, halál és hűtés szakasz.