
Selección de equipo RTP
Selección de línea RTP por tamaño de presión
Utilice el tamaño de la tubería, la clase de presión, el calendario de refuerzo y la salida del objetivo para definir la configuración derecha de la línea RTP. La base de abajo coincide con el concepto de línea RTP confirmado por BENK: extrusión de tubos núcleo, enrollado de cinta equilibrada, calefacción y activación, extrusión de la chaqueta, enfriamiento, corte, pruebas y enrollamiento.
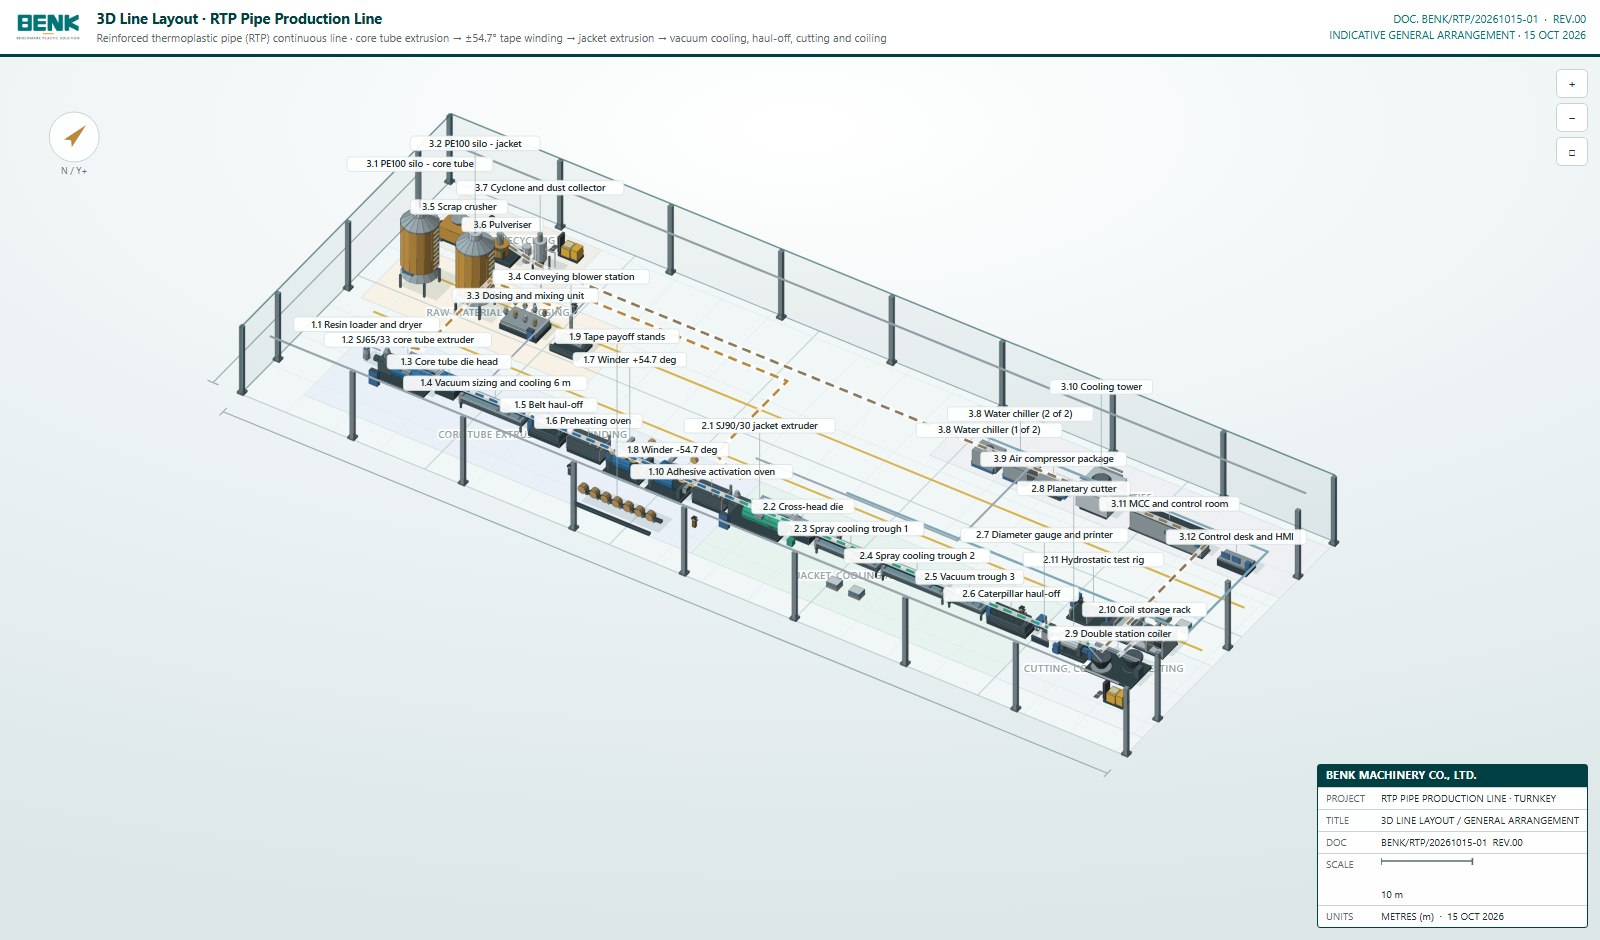
Línea base confirmada
63–250 mm de diámetro exterior
Hasta 32 MPa con refuerzo aramid
Velocidad de la línea: 0,5–8 m/min
33 elementos de equipo / 34 máquinas
8 m de altura de aleros
±54.7° de cinta balanceada
¿Cómo afecta la clase de presión a la línea
| Requisitos de tubería | implicación de línea típica | Confirmar antes del presupuesto |
|---|---|---|
| 1.6–6.4 MPa rango estándar | Dos cabezas de viento que ponen un helix equilibrado ±54.7° | Tipo de cinta, ancho de cinta, conteo de capas y tamaño de tubo |
| 4–8 capas de refuerzo | Capacidad de bobinado adicional; la secuencia de capas y la velocidad de la línea deben coincidir | Si se requiere un segundo par de cabezas de viento |
| Diseño de mayor presión / aramida | Reforzamiento y control de tensión se revisan para el caso de carga superior | Presión de diseño, factor de seguridad, especificación de cinta y plan de calificación |
| Diferentes materiales de revestimiento o chaqueta | La configuración de la extrusorara, la boquilla de extrusión, el calentamiento y el enfriamiento pueden cambiar | Grado material, comportamiento derretido y ventana de proceso |
El ángulo ±54.7° es la línea de referencia balanceada para este concepto de línea. El ángulo final, la tensión y el cronograma de capa deben confirmarse contra los requisitos de diseño y calificación de tuberías.
Configuración de la línea de tres secciones
10 elementos de equipo / 10 unidades
- Cargador de vacío de resina y secador
- SJ65/33 extrusorar de tornillo único, 45 kW
- Cabezal de boquilla de tubo central y calibración
- Adelgazamiento y enfriamiento de vacío
- Arrastre por correa, primera pasada
- horno de precalentamiento, 18 kW
- Dos vientos de cinta de refuerzo, 11 kW cada uno
- Banda de acero y cinta de vidrio
- Horno de activación de adhesivo, 15 kW
11 elementos de equipo / 11 unidades
- Extrusorara de chaqueta SJ90/30
- Boquilla de cabeza cruzada
- Rociar los pantalones de refrigeración
- Vacuum trough
- Tracción tipo oruga
- Calibre de diámetro e impresora
- Cortador planetario
- Enrolador de doble estación
- Estantería de almacenamiento de rollos
- Rig de prueba hidrostática
12 elementos de equipo / 13 unidades
- PE100 silos para el núcleo y la chaqueta
- Unidad de dosificación y mezcla
- Estación de soplado de transporte
- Trituradora de raspado y pulverizador
- Ciclón y colector de polvo
- Refrigerios de agua y torre de refrigeración
- Paquete de compresor de aire
- MCC y sala de control
- Mesa de control e HMI
Entradas de selección
- Pipe interior y exterior rango de diámetro
- Presión de diseño y factor de seguridad
- Temperatura de funcionamiento y fluido
- Material del revestimiento interior y espesor de pared
- Tipo de refuerzo, ancho de cinta y recuento de capa
- Material y grosor de chaqueta
- Meta de producción y velocidad de línea
- Diámetro interior, ancho y peso del rollo
- Longitud del taller, altura y alimentación
- Inspección, trazabilidad y estándar del proyecto
Convertir la matriz de tubería en una línea confirmada
Envíe la matriz de tamaño de la tubería, clase de presión, calendario de refuerzo y salida de destino. BENK confirmará la configuración de línea, carga de utilidad, diseño y alcance del equipo.