
RTP-Linienqualität
RTP Qualitätskontrolle und Rückverfolgbarkeit
Die Qualität der RTP hängt von einer stabilen Extrusion, einer kontrollierten Bandspannung, wiederholter Heizung, einer genauen Jackegröße und einer zuverlässigen End-of-Line-Inspektion ab.
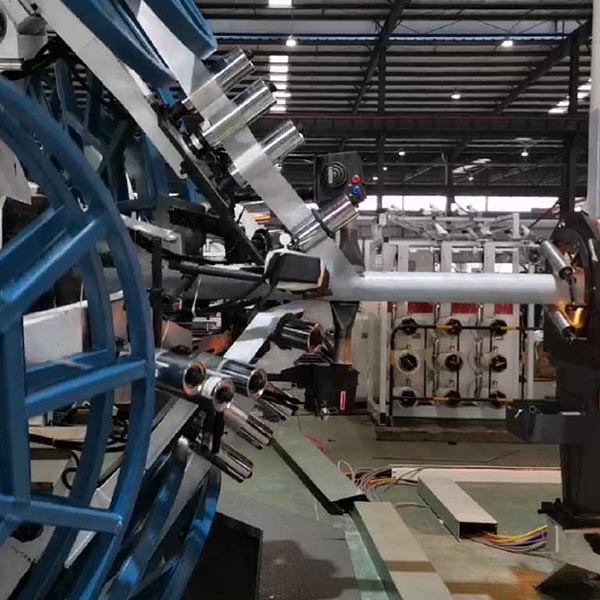
Process controlDurch das Linienkontrollesystem werden die Extrudergeschwindigkeiten, Temperaturen, Liniengeschwindigkeit und Wickelrezepte abgestimmt.
Inline measurementDurchmesseranzeige und Drucker unterstützen Dimensionskontrolle und Produktkennzeichnung.
End-of-line-TestDie hydrostatische Prüfgerät ist in der bestätigten Strecke für Druckprüfungen enthalten.
TraceabilityRezept, Daten über den Betrieb, Rollenregister und Testergebnisse können mit Produktionsserien verknüpft werden.
Was kontrolliert und aufgezeichnet wird
| Parameter | Equipment / function | Recorded value |
|---|---|---|
| Abmessungen des Kernrohrs | SJ65/33 Extruder, Tode, Größen- und Vakuumkühlung | Austrudergeschwindigkeit, Schmelzdruck, Temperatur, Liniengeschwindigkeit |
| Reinforcement schedule | Zwei Schwenkköpfe, Auszahlung und Spannungssteuerung | Bandspannung, Wickelwinkel, Schichtzahl und Rezept-ID |
| Heating / activation | Vorwärme- und Klebstoffaktivierungs-Ofen | Zonentemperaturen, Liniengeschwindigkeit und Alarmstatus |
| Abmessungen der Jacke | SJ90/30 Jacket-Extruder, Kreuzkopf-Tie, Vakuum- und Sprühkühlung | Austrudergeschwindigkeit, Temperaturen, Kühlbedingungen, Durchmesser |
| Größe der Fertigste Rohre | Messgerät und Drucker | Außendiameter und Druckprodukte |
| Spulendaten | Raupenabholung, Planetenschneider, Doppelstations-Wickelmaschine | Länge, Spulenzahl und Spulengewicht, wo das System es unterstützt |
| Pressure test | Hydrostatische Prüfgeräte | Prüfdruck, Haltezeit, Ergebnis und Betriebsregister |
Die genauen Datenpunkte und die Aufzeichnungstiefe werden mit dem Kunden vereinbart.
Bestätigte Streckenausrüstung, die Qualität unterstützt
Messgerät und DruckerInline-dimensionale Rückmeldung und Produktidentifizierung.
Hydrostatische PrüfgeräteDruckprüfstation in bestätigter Streckenbereich.
MCC und KontrollraumMotorsteuerung, Stromverteilung und Zentralsteuerung.
Steuerpult und HMIBetreiberoberfläche, Rezepte, Alarme und Linienstatus.
Planetary cutterGeregelter Schnitt auf Länge vor dem Aufwickeln.
DoppelstationshaspelKontinuierliches Aufwickeln und Wenden.
Qualitätsunterlagen und Betriebsdisziplin
Recipe controlBei der Änderung der Rohrgröße oder des Verstärkungszeitraums reduzieren die validierten Rezepte die Betriebsvariation.
AlarmverlaufHelfen Sie den Betreibern, Temperatur-, Spannungs-, Antriebs- oder Sicherheitsabweichungen zu erkennen.
Los-/SpulenanbindungVerknüpfen Sie die Produktionsdaten mit den Spulennummern und den Testergebnissen, wenn sie in den Anwendungsbereich enthalten sind.
Maintenance recordsFühren Sie Inspektions- und Ersatzteilaufzeichnungen, um die langfristige Produktionsstabilität zu schützen.
Was in den Qualitätsbereich einbeziehen
- Die Größe und die Wanddicke der Rohre sind nicht zu unterscheiden
- Überprüfung des Wickelwinkel- und Schichtzahls
- Aufzeichnungen über die Spannung von Band
- Temperatur- und Liniengeschwindigkeits-Aufzeichnungen
- Durchmesser- und Ovalitätsgrenzen
- Spulenlänge und Gewichtstoleranz
- Hydrostatischer Prüfdruck und Haltezeit
- Chargen-/Spule-Nummerierung
- Alarm- und Wartungsprotokolle
- Kundenspezifisches Rückverfolgbarkeitsformat
Definieren Sie die Qualitätsaufzeichnungen vor der Produktion
Übermitteln Sie die Rohrvorgaben, den Prüfplan und die Rückverfolgbarkeitsanforderungen. BENK bestätigt die Steuerung, Messung und Datenumfang der Linie.