
RTP-Liniendienst
RTP-Linien-Inbetriebnahme und -Ausbildung
Eine komplette RTP-Linie ist ein koordinierter Prozess, keine Gruppe unabhängiger Maschinen. BENK unterstützt den Übergang von Werksabnahme und Installation über Trockenlauf, Materialversuche, Prozessoptimierung, Bediener-Schulung bis zur Produktionsübergabe.
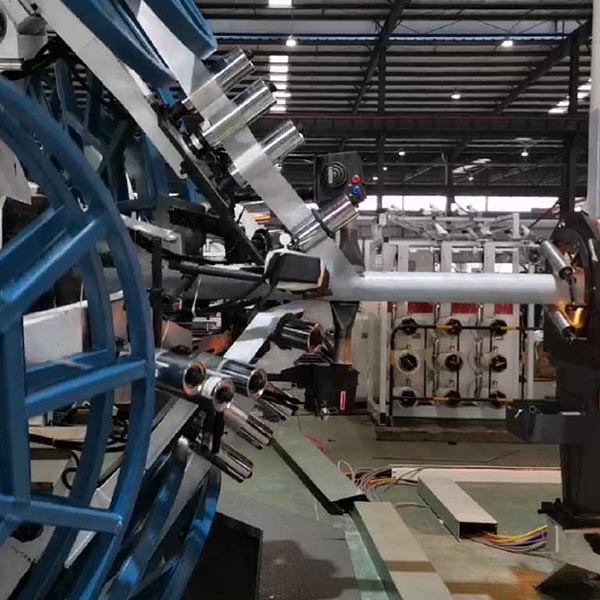
Kommissionierungssequenz
Bestätigen Sie den Maschinenbau, die Rotation, die Sensoren, die Sicherheitsverriegelungen, die Steuerlogik und die vereinbarten Testpunkte vor dem Versand.
Überprüfen Sie Grundlagen, Ausrichtung, Versorgungsmittel, Strom, Druckluft, Wasser, Abfluss und Materialbehandlung.
Laufantriebsantrieb, Heizung, Wickel, Abzug, Schnitt- und Coiler ohne Material; Bestätigen Sie die Zwischenverriegelung und Notstandsstellen.
Festlegen Sie die Kernröhrmessungen, die Einstellungen der Vorwärme/Aktivierung, die Bandspannung, die Jackedicke und die Kühlbedingungen.
Die Schaltgeschwindigkeit der Linie, der Winkel, die Schichtfolge, die Temperaturen und die Spannung der Spannung auf das vereinbarte Produkt.
Bestätigen Sie Betriebsrezepturen, Qualitätsaufzeichnungen, Wartungsroutinen und Ersatzteilempfehlungen.
Training modules
| Module | Inhalt | Wer sollte anwesend sein |
|---|---|---|
| Line operation | Einleitung, Auslösung, Rezeptwahl, Alarme, normale Betriebsverfahren und Notfallverfahren | Linienbetreiber und Schichtleiter |
| Kernrohrextrusion | SJ65/33 Extruder, Tief- und Größen, Vakuumkühlung und erste Abholung | Extrusion operators |
| Reinforcement winding | Bandbelastung, ±54,7° ausgewogene Wickelung, Spannungssteuerung, Schichtrezepte und Fehlerkontrollen | Verwickler und Prozessingenieure |
| Heizung und Jacke | Vorwärme, Klebstoffaktivierung, Jacket-Extruder SJ90/30, Steuereinstellung für die Verhütung, Kühlung und Durchmesser | Extrusions- und Verarbeitungsteams |
| Schneiden und Haspeln | Schleppschneider, Schnittschneider, Doppelstation-Spule, Schneidergeometrie und -bearbeitung | Nachgeschaltete Betreiber |
| Wartung und Sicherheit | Routinemäßige Inspektionen, Schmierung, Wache, Schließvorrichtungen, Sperrverfahren und Ersatzteile | Wartungs- und Sicherheitspersonal |
Was vor dem Inbetriebnahme bestätigt wird
- Matrix der Rohrgröße und Druckklasse
- Verstärkungs- und Verkleidungsmaterialien
- Linienordnung und Nutzungsanforderungen
- Installed power: 401.5 kW
- 33 Geräteartikel / 34 Maschinen
- Target output: 120–350 kg/h
- Line speed: 0.5–8 m/min
- Spulengröße und Handhabungsverfahren
- Qualitätsunterlagen und Akzeptanzkriterien
- Personalplan für die Betreiber: 23 Personen pro Schicht
Die Dauer der Inbetriebnahme und die genauen Abnahmeprüfungen richten sich nach Umfang, Einsatzbereitschaft und Produkttestplan. Der Zeitplan wird im Projektdurchführungsplan vor dem Versand vereinbart.
Planen Sie die Ausbildung vor der Ankunft der Linie
Die BENK wird die Inbetriebnahmefolge und die Trainingsmodule mit der Linienkonfiguration in Einklang bringen.