
RTP 장비 선택
압력 및 크기에 따라 RTP 라인 선택
올바른 RTP 라인 구성을 정의하기 위해 파이프 크기와 압력급, 강화 시상식 및 목표 출력을 사용하십시오. 아래의 기본 라인은 BENK의 확증된 RTP 라인 개념과 일치합니다.
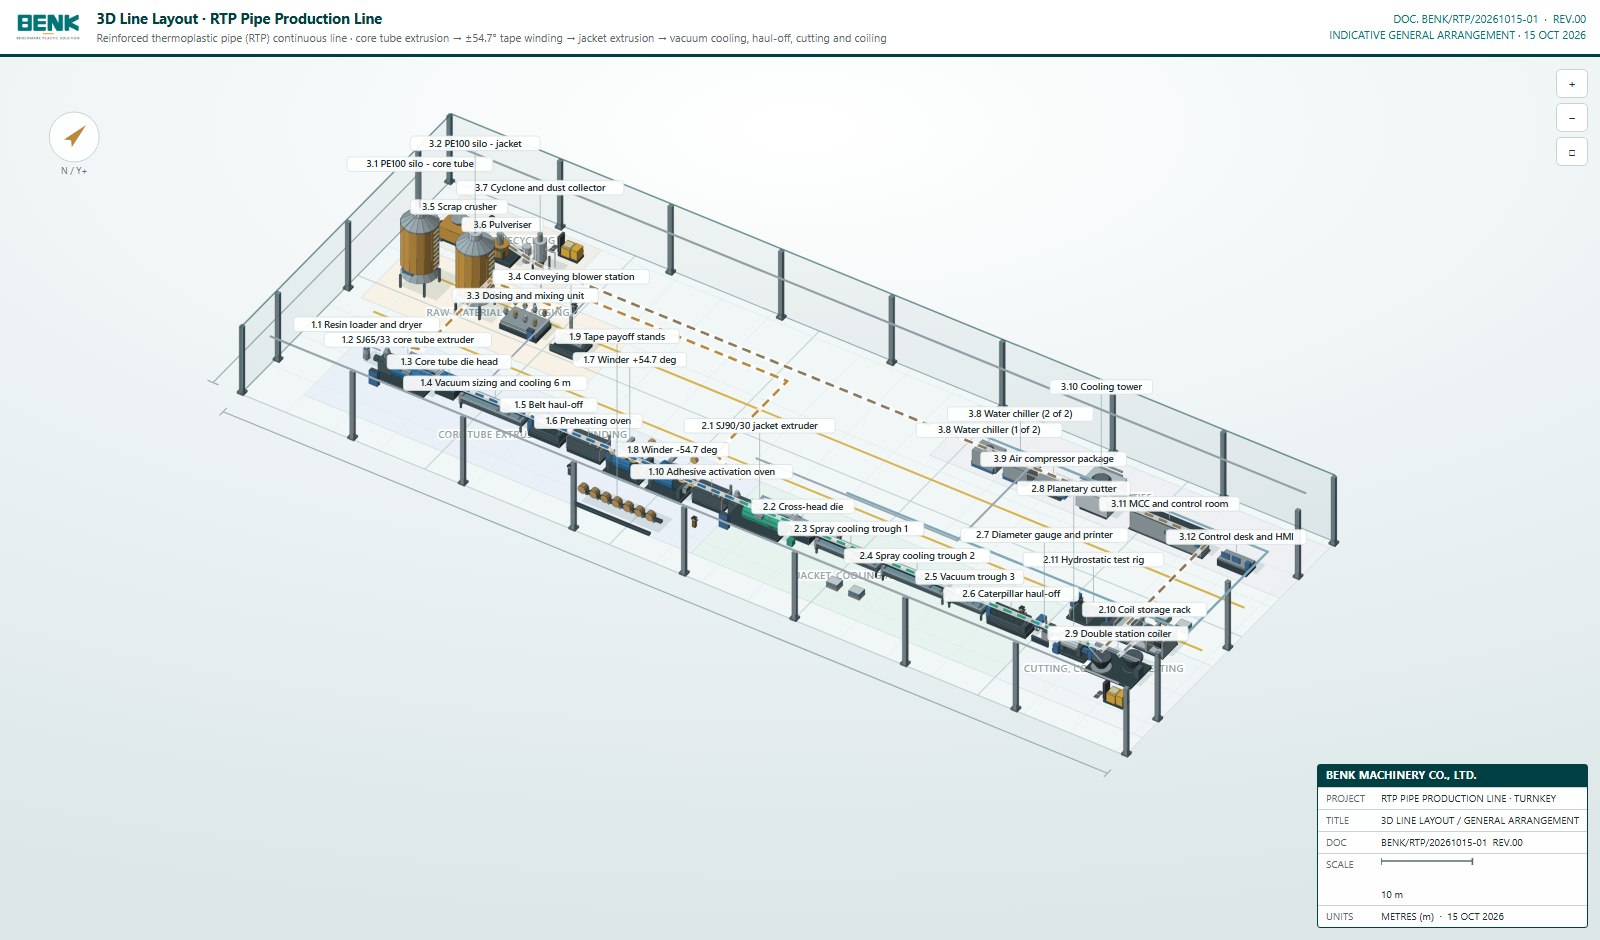
확인된 라인 기준
Pipe size50–200 mm 내경
63–250 mm 외경
63–250 mm 외경
Pressure1.6–6.4 MPa 표준
Up to 32 MPa with aramid reinforcement
Up to 32 MPa with aramid reinforcement
Output120–350 kg/h
Line speed 0.5–8 m/min
Line speed 0.5–8 m/min
Installed power401.5 kW 총
33개 장비 항목 / 34대 기계
33개 장비 항목 / 34대 기계
Building96 × 36 m 홀
8 m 처마 높이
8 m 처마 높이
Winding두 개의 세보 윙어
±54.7° 균형 테이프 윙
±54.7° 균형 테이프 윙
압력 클래스가 라인에 어떤 영향을 미치는지
| Pipe requirement | 전형적인 선의 의미 | 인용 전에 확인 |
|---|---|---|
| 1.6–6.4 MPa 표준 범위 | 균형 있는 ±54.7° 나선을 두 개의 굽는 머리 | 테이프 타입, 테이프 너비, 계층 수와 파이프 크기가 |
| 4–8 보강 레이어 | 추가 와이딩 용량; 층 순서 및 라인 속도가 일치해야 합니다 | 두 번째 돌머리가 필요한지 |
| 더 높은 압력 / 아라미드 설계 | 더 높은 부하 케이스에 대한 강화 및 긴장 조절이 검토됩니다. | 설계 압력, 안전 요인, 테이프 사양 및 자격 계획 |
| 다른 포지나 재킷 재료 | 외출기, 소재, 가열 및 냉각 구성은 변경될 수 있습니다 | 재료 질, 녹음 행동 및 공정 창 |
±54.7° 각은 이 라인 개념의 균형 기 기준이다. 최종 각, 전압 및 계층 스케줄은 파이프 설계 및 자격 요구 사항에 따라 확인되어야 한다.
세부선 구성
1부 코어 튜브 및 윙
10개 장비 / 10대
- 진공 로더 및 드라이어
- SJ65/33 single screw extruder, 45 kW
- 코어 튜브 소재 머리와 크기가
- 진공 크기와 냉각
- 벨트 탈퇴, 첫 번째 통과
- Preheating oven, 18 kW
- Two reinforcement tape winders, 11 kW each
- 철강 스트립과 유리 테이프의 결제
- 접착 활성화 오븐, 15kW
섹션 2 자켓, 냉각 및 절단
11개 장비 / 11대
- SJ90/30 자켓 외출기
- 횡단 머리는 죽는다
- 스프레이 냉각기
- Vacuum trough
- 어류의 운반
- 지름 측정기 및 프린터
- Planetary cutter
- 두 개의 역 코일러
- 코일 저장장치
- 수동 테스트 기구
3부 재료 및 공용품
12개 장비 / 13대
- 코어와 재킷의 PE100 실로
- 용량 및 혼합 단위
- 환기역을 운반
- 물 기 및 파우더라이저
- 사이클론 및 먼지 수집기
- 물 냉장고 및 냉장탑
- 공기 압축기 패키지
- MCC와 제어실
- 제어 책상 및 HMI
Selection inputs
- 파이프 내부 및 외부 지름 범위
- 설계 압력 및 안전 요인
- 작동 온도와 액체
- 선형 재료와 벽 두께
- 강화형, 테이프 너비 및 계층 수
- 재킷의 재료와 두께
- 목표 출력 및 선속
- 코일 내부 지름, 너비 및 무게
- 작업실 길이는, 높이는, 전력 공급
- 검사, 추적성 및 프로젝트 표준
파이프 매트릭스를 확정된 선으로 변환
파이프 크기의 매트릭스, 압력 클래스, 강화 시정 및 목표 출력을 보내십시오. BENK는 라인 구성, 유틸리티 로드, 레이아웃 및 장비 범위를 확인합니다.