Baris Produksi Pipa RTP
Lini kontinu lengkap yang mengubah resin PE100 menjadi pipa thermoplastic yang dapat di gulung: ekstrusi tabung inti, pengulangan ±54.7°, ekstrusi jaket, pendinginan, haul-off, pemotongan dan penggulungan — satu lini, satu sistem kontrol, satu pemasok.
Apa yang dilakukan oleh baris produksi pipa RTP
RTP (diperkuat pipa termoplastik) adalah pipa komposit yang dapat dipopolasi: pipa inti termoplastik membawa cairan, lapisan penguatan terus-menerus membawa tekanan, dan jaket thermoplastic luar melindungi penguatan. Karena pipa luka ke kumparan bukannya menjadi jointed setiap 6 atau 12 meter, garis pengumpul yang membutuhkan ratusan sendi di baja dapat dipasang dalam pecahan waktu.
Garis ini menghasilkan pipa itu secara berlangsung. sebuah sekrup tunggal membentuk tabung inti PE100, yang berukuran kosong dan didinginkan, kemudian dipanaskan dua roda cincin servo berbaring baja, pita serat kaca, pita aramin atau pita poliester pada sudut seimbangkan 5.54.7 °, sehingga penguatan membawa kedua tali dan beban axial beban basi. sebuah kabel pengukur inframerah sama meleleh kulit luar dari tabung inti sehingga pengekang sambungan tanpa tambahan pada jaket luar yang telah selesai.
Setiap drive, pemanas dan winder dikoordinasikan oleh satu sistem kontrol, jadi berubah dari satu spesifikasi pipa ke berikutnya adalah perubahan resep di HMI - bukan sebuah mesin pembangun kembali.
Referensi khas: 110 mm di dalam diameter, 4.0 MPA tekanan kerja, 2 lapisan penguatan pada 5.54.7 °, 12 m / min nominal haul- off, 500 m koil.
Apa yang membuat garis ini berbeda
- Dibalanced by 54.7 ° cross winding in one pass, not a wrapped tape overlap
- Ketegangan pita loop tertutup dari 200 sampai 1500 N, ditahan sementara diameter kumparan tumbuh
- Aktivasi IR bukan sebuah film perekat, sehingga pipa tetap bahan termoplastik tunggal
- Vacuum dikalibrasi jaket untuk putaran, void bebas lapisan luar
- Servo sinkronisasi dari mati ke kumparan, sehingga ketebalan dinding tidak hanyut
- Dalam diameter dan tekanan verifikasi sebelum kumparan daun baris
Spesifikasi teknis
Angka di bawah ini menjelaskan garis standar. Dimensi pipa, peringkat tekanan, jumlah kepala berliku dan keluaran diatur oleh spesifikasi pipa Anda - mengirim kami matriks ukuran pipa dan kelas tekanan dan kami akan mengkonfirmasi konfigurasi yang tepat.
| Butir | Spesifikasi |
|---|---|
| Struktur pipa | PE100 atau PPE-RT core tube + 2 - 4 continuous penguatan lapisan luar + PE |
| Ukuran pipa | 50 – 200 mm diameter dalam (63 – 250 mm diameter luar) |
| Pengantar | Strip baja, pita serat kaca, pita aramid atau pita poliester, dipilih untuk kelas tekanan |
| Sudut angin | 5,54.7 ° seimbang berkelok-kelok; 2 winders sebagai standar, 4 winders untuk pipa tekanan tinggi |
| Tekanan kerja | 1.6 – 6,4 MPa standar; hingga 32 MPa dengan penguat aramid |
| Suhu layanan | Kore40 ° C untuk + 80 ° C kontinyu (papan inti PE-RT untuk suhu jangka pendek yang lebih tinggi) |
| Keluaran baris | 120 – 350 kg/h tergantung pada ukuran pipa, ketebalan dinding, dan konten penguat |
| Kecepatan garis | 0,5 – 8 m/menit |
| Formulir pengiriman | Koil hingga 500 m untuk 50 - 110 mm; 12 m lurus di atas 160 mm |
| Daya terpasang | Sekitar 400 kW (penggerak dan pemanas) |
| Ruang lantai | 96 × 36 m, ketinggian atap 8 m, lantai datar, pasokan 400 V / 50 Hz |
| Operator | 2 – 3 per shift termasuk penanganan gulungan |
| Peralatan | Spesifikasi |
|---|---|
| Tabung inti extruder | SJ65 / 33 sekrup tunggal, 45 kW AC motor dengan inverter, bagian grousandfeed, sekrup penghalang, 5 zona pemanas, meleleh kontrol tekanan |
| Tabung inti mati | Spiral mandrel mati untuk 50 - 200 mm dengan ukuran yang saling tukar lengan; vakum dan port udara internal |
| Ukuran dan pendinginan | 6 m vakum sizing dan alur pendinginan semprot, dua pompa vakum, air wiper, rel alat yang dapat disesuaikan tiga sumbu |
| Pertama haul- off | Dua sabuk ulat haul- off, servo disinkronisasi, 0.3 - 12 m / min |
| Pemanasan | Udara panas dengan peningkatan IR, 3 zona kontrol, 90 - 120 ° C suhu permukaan |
| Winding heads | 2 × Ring winder servo, kereta melintang, tegangan pita loop tertutup 200 – 1500 N, gulungan cepat diganti |
| Jacket extruder | SJ90 / 30 sekrup tunggal, 90 kW AC motor dengan inverter, grouphfeed semak, sekrup penghalang, meleleh pompa opsional |
| Jaket mati | Cross- kepala mati dengan kalibrasi vakum, aliran diganti dimasukkan, mandrel didinginkan air |
| Pendinginan Jacket | 2 × Trough pendingin semprot 6 m ditambah trough ukuran vakuum 3 m dengan kontrol vakuum loop tertutup |
| Haul- kedua off | Caterpillar haul- off, servo drive, 0.5 - 8 m / min, tekanan dikendalikan oleh silinder servo |
| Pengukuran | Pengukur diameter laser, resolusi 0.01 mm dengan tampilan ovalitas dan umpan balik loop tertutup; pencetak inkjet |
| Pemotong dan pengelompokan | Pemotong Planetary dengan kereta servo; coiler stasiun ganda, coil diameter hingga 2.6 m dengan panduan traversing |
| Pengujian | Uji tekanan hidrotatik rig hingga 20 MPA dengan jalan otomatis, tahan, ledakan deteksi dan log data |
| Upstream dan utilitas | 2 × Silo 40 m³, dos gravimetrik akurasi 0,3%, pengangkutan pneumatik, penghancur dan penggiling, 2 × Chiller 30 HP, menara pendingin, kompresor udara, ruang MCC |
Semua angka adalah nilai teknik yang bersifat indikatif untuk konfigurasi standar dan dikonfirmasi dalam proposal teknis terhadap spesifikasi pipa Anda.
Keuntungan peralatan pada baris ini
Delapan hal yang memutuskan apakah garis pipa komposit menahan tekanan nya pergeseran peringkat setelah pergeseran.
Berbalanced = 54.7 ° berliku
Dua pemancing angin meletakkan penguatan sebagai salib helix seimbang tekanan hoop dan tekanan aksial dilakukan oleh pita yang sama, yang adalah apa yang menjaga tekanan stabil ketika pipa melilit dan kemudian diluruskan di situs.
Ketegangan loop tape tertutup
Ketegangan tape diukur dan dikoreksi terus dari 200 sampai 1500 N. Tanpa itu lapisan dalam yang longgar dan lapisan luar yang tegang, dan pipa gagal pada tekanan yang lebih rendah dari nilai desain.
Bonding tanpa perekat film
Oven aktivasi IR meleleh kembali kulit luar dari tabung inti segera sebelum berkelok-kelok, sehingga ikatan penguatan langsung ke PE.
Dua extruders, satu sistem kontrol
Tabung inti dan extruder jaket, keduanya haul-offs, roda angin, pemotong dan kumparan dijalankan dari satu PLC dengan satu resep. Mengubah spesifikasi pipa tidak berarti re- pengaturan empat panel kontrol independen.
Jaket kalibrasi Vacuum
Titik-kepala mati vakum kalibrasi, sehingga jaket luar bulat dan bebas dari void atas panjang pipa penuh - titik di mana pipa komposit biasanya mulai berkorosi atau untuk halangan selama instalasi.
Servo disinkronkan dari die ke coiler
Kecepatan garis diatur oleh angin dan diikuti oleh kedua haul-offs. Tebal dinding dan pitch berkelok-kelok tetap konstan ketika coiler mempercepat, sehingga pipa adalah seragam dari meter pertama ke akhir.
Diameter dan tekanan verifikasi dalam baris
Pengukur laser dengan umpan balik loop tertutup mempertahankan diameter pada target, dan rig uji hidrostatik menguji tekanan gulungan selesai sebelum meninggalkan lini. Data uji dicatat terhadap nomor gulungan.
Dibangun di sekitar spesifikasi pipe Anda
Die, ukuran lengan, memutar pitch, lebar tape, haul-off kapasitas dan ukuran kumparan dipilih dari ukuran pipa Anda dan tekanan matriks, bukan dari garis katalog tetap.
Aliran proses
Delapan langkah terus-menerus dari resin ke kumparan teruji tekanan.
- Lanjutkan pengeringan, dosis dan pengiriman
- Ekstrusi tabung inti - SJ65 / 33
- Vakum ukuran dan pendinginan semprot
- Pemanasan ke suhu ikatan
- ♫
- Aktivasi lem dan ekstrusi jaket
- Pendingin, kontrol diameter dan haul- off
- Pemotong, pengelompokan dan pengujian tekanan
Lihat garis sebelum dibangun
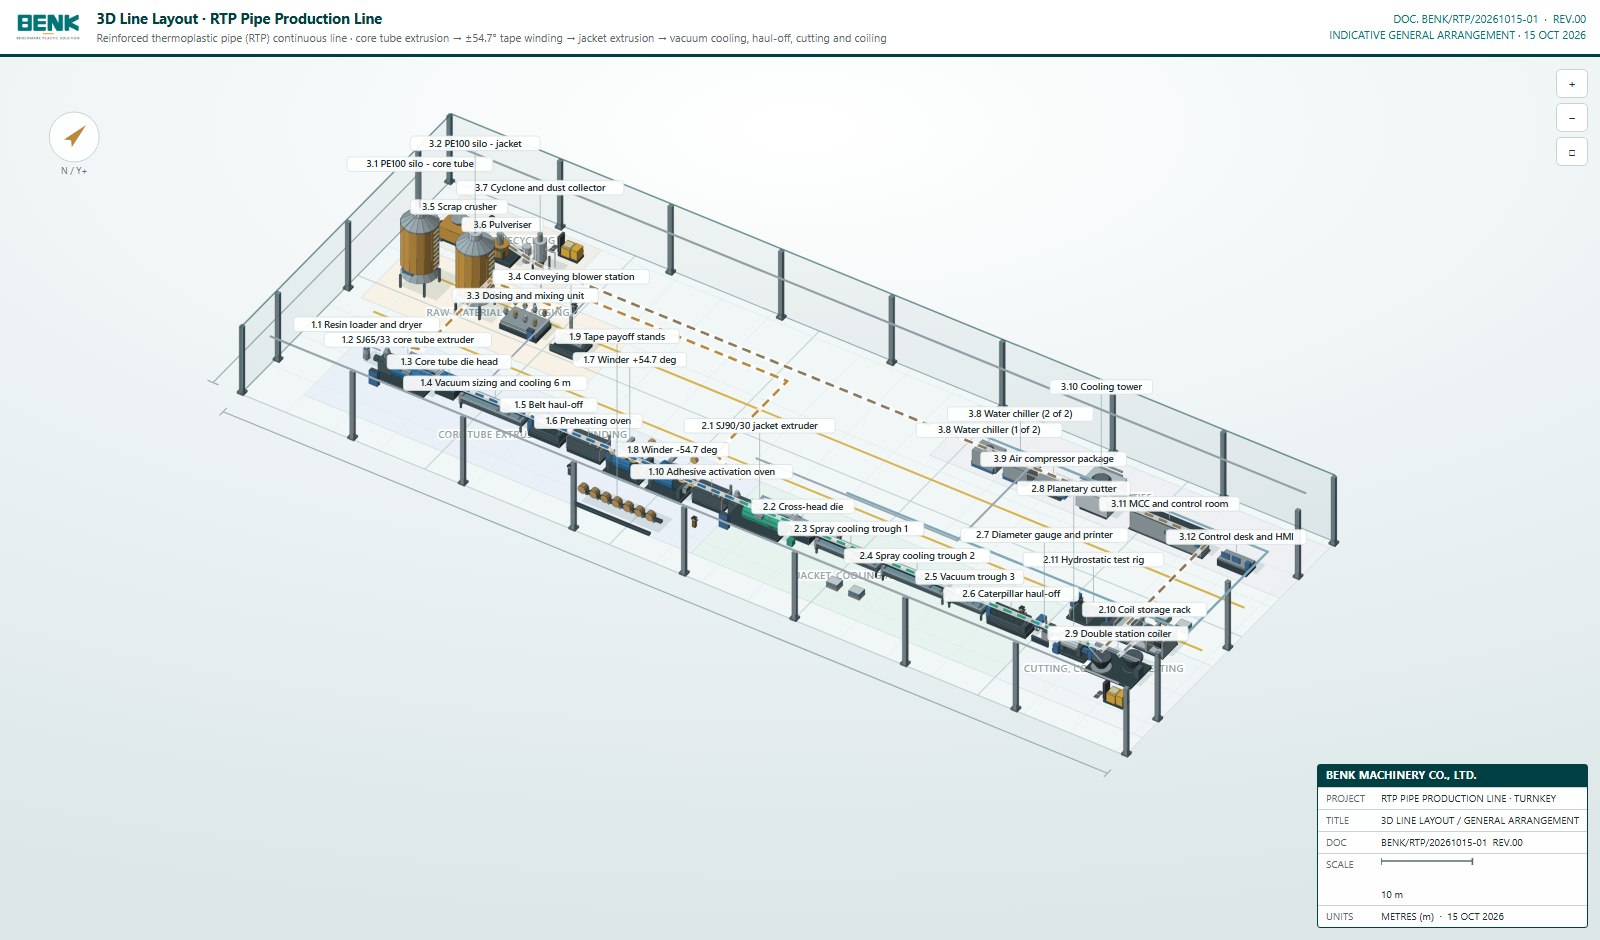
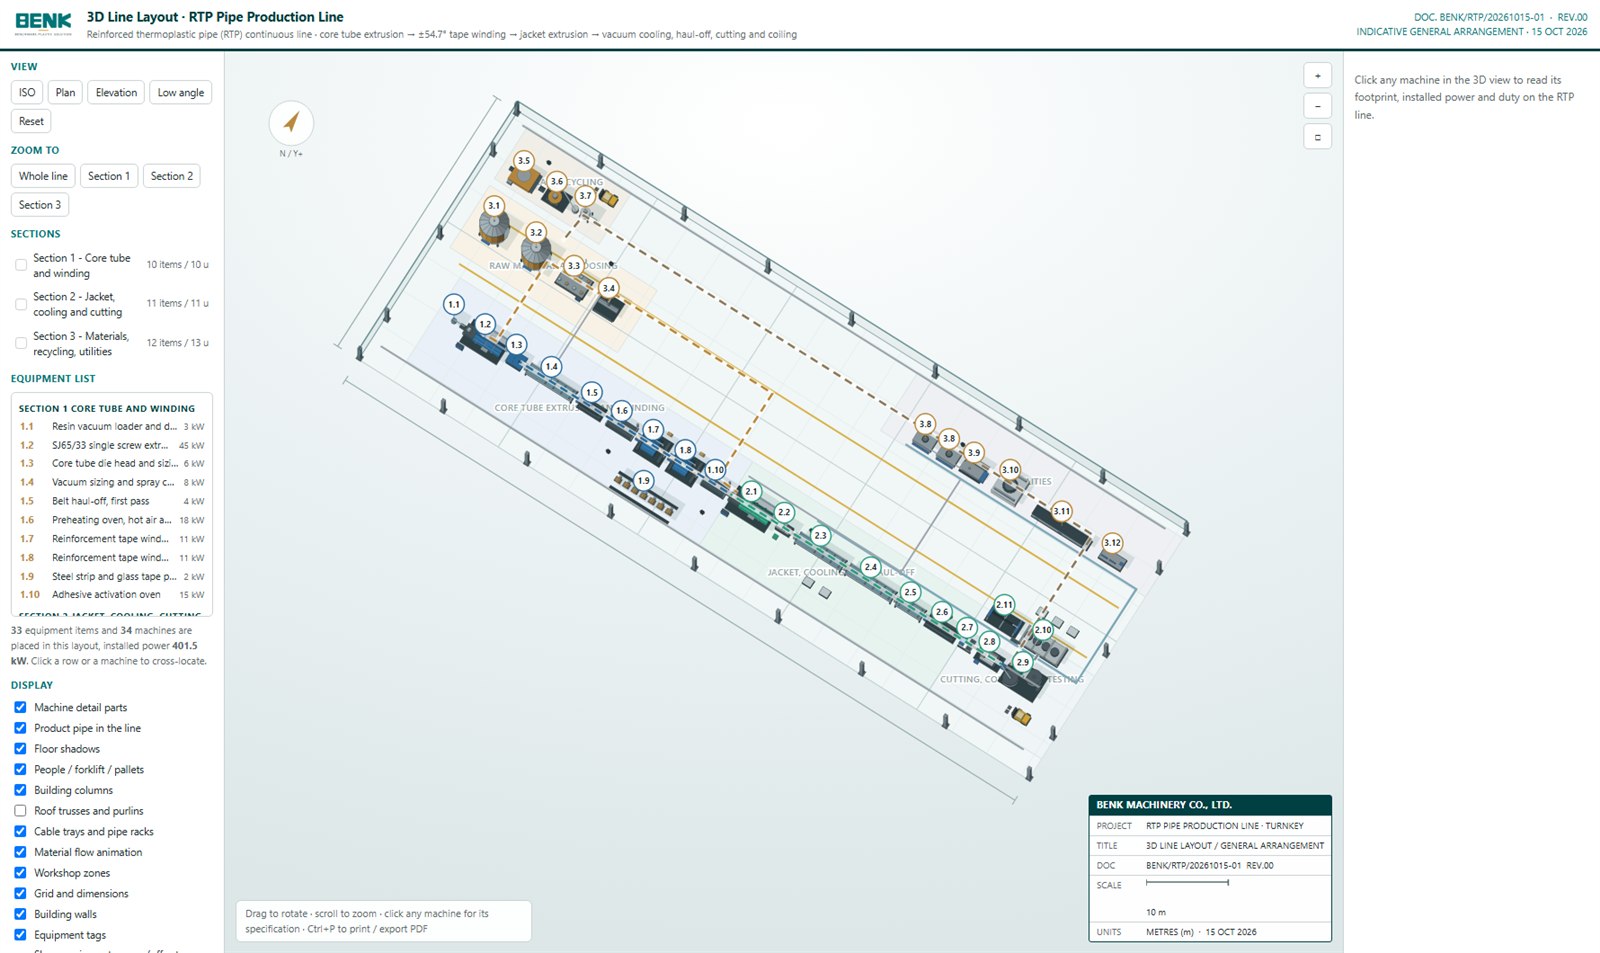
Ini adalah pengaturan umum aktual dari baris RTP, digambar dalam 3D dari daftar peralatan dan posisi mesin. Seret untuk memutarnya, gulung untuk memperbesar, klik mesin untuk jejaknya, memasang kekuatan dan tugas, dan gunakan Zoom untuk tombol untuk melompat ke satu bagian. Tata letak yang digambar untuk skala dalam meter, sehingga Anda dapat memeriksa lorong operasi, kuil menangani ruang dan izin pemeliharaan terhadap bangunan Anda sendiri.
Tata Letak Garis 3D · Lini Produksi Pipa RTP
Font color = "# ff80c0" INDITASIF GENERAL ARRANGEMEN
| PROJECT | LINE PRODUKSI PIPE RTP |
| TITLE | 3D LINE LAYOUT / GENERAL ARRANGEMENT |
| DOC | BENK/RTP/20261015-01 REV.00 |
| SCALE | NTS |
| UNITS | MEMES (m) 15 OCT 2026 |
Peralatan, seperti yang dibangun dalam karya-karya kita
Keluarga mesin ini dirakit dari, difoto di aula perakitan kami: extruder, vakum dan tangki pendingin semprot dan kabinet kontrol garis - bersama-sama dengan pipa yang datang dari akhir itu.
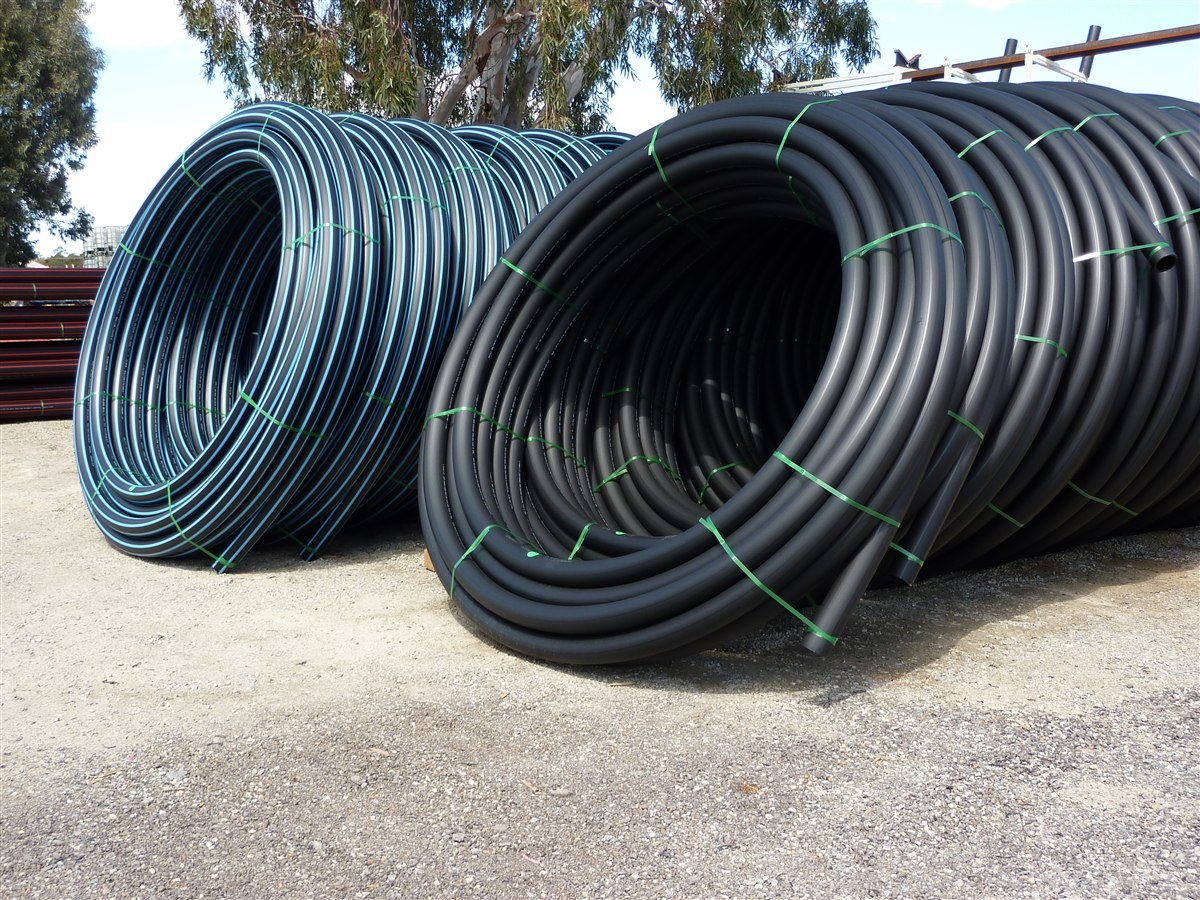
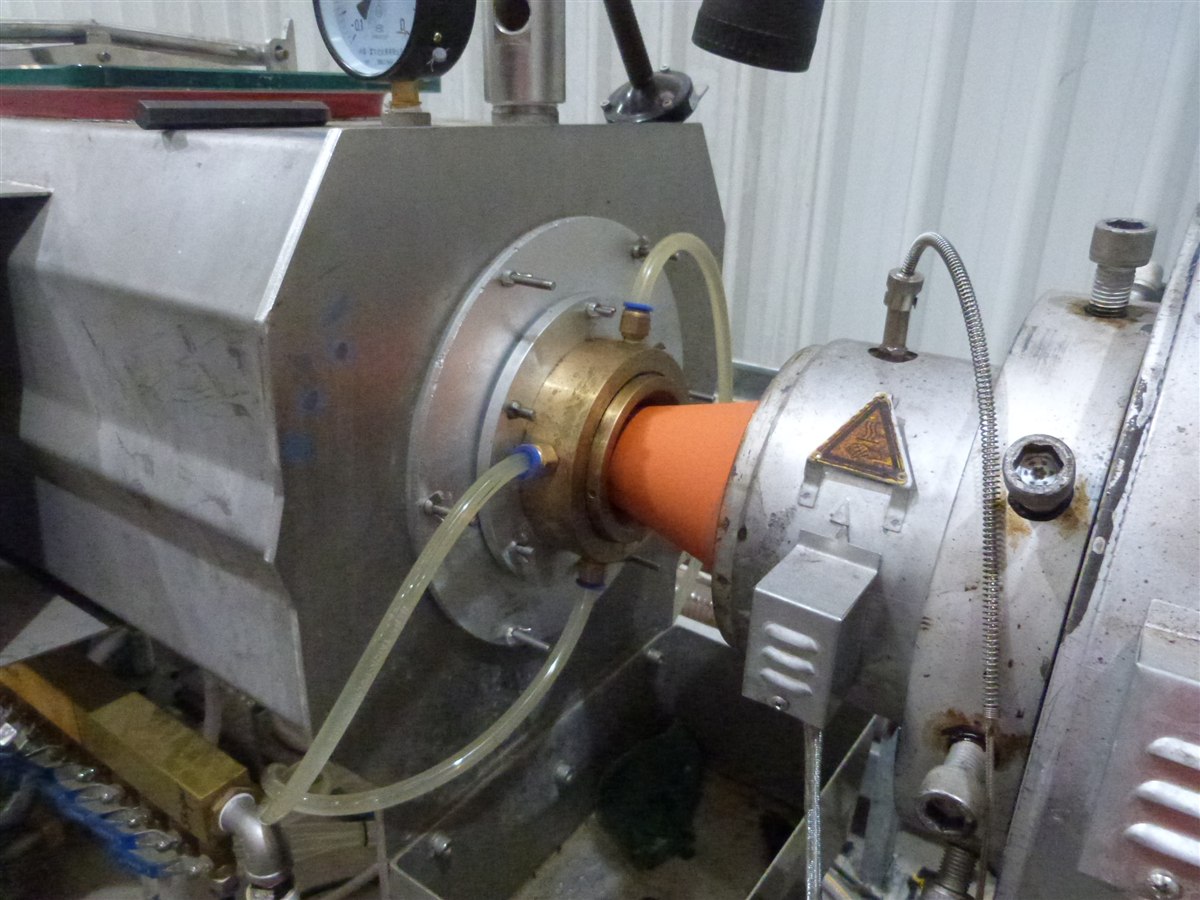
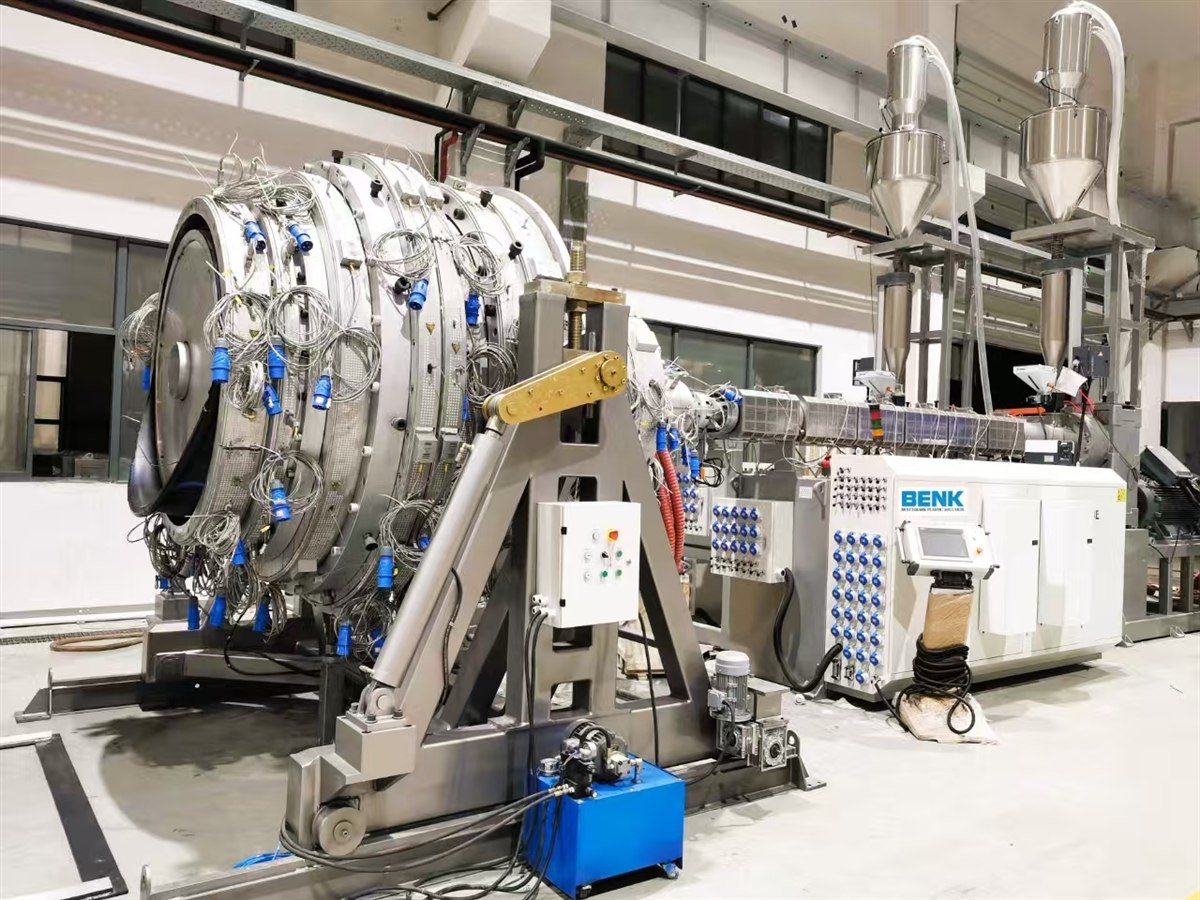
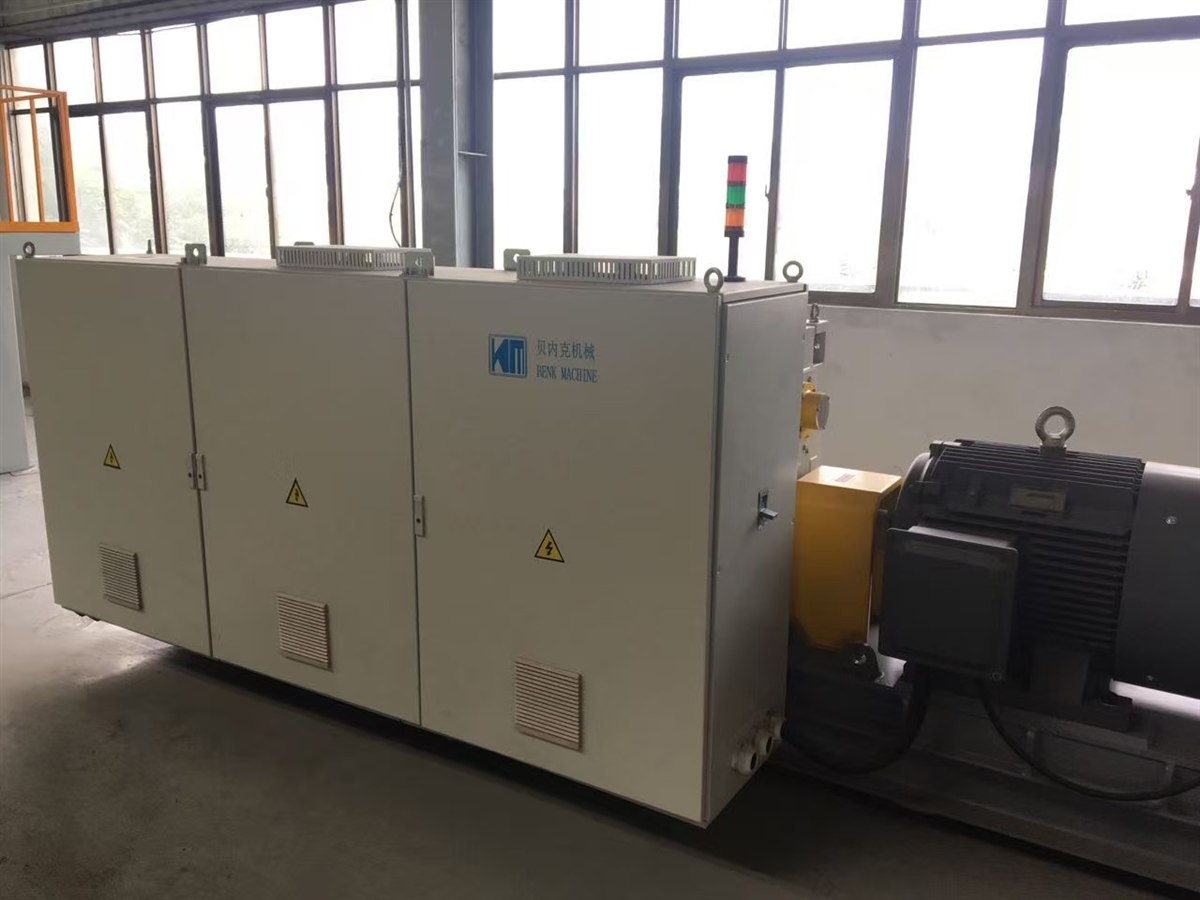
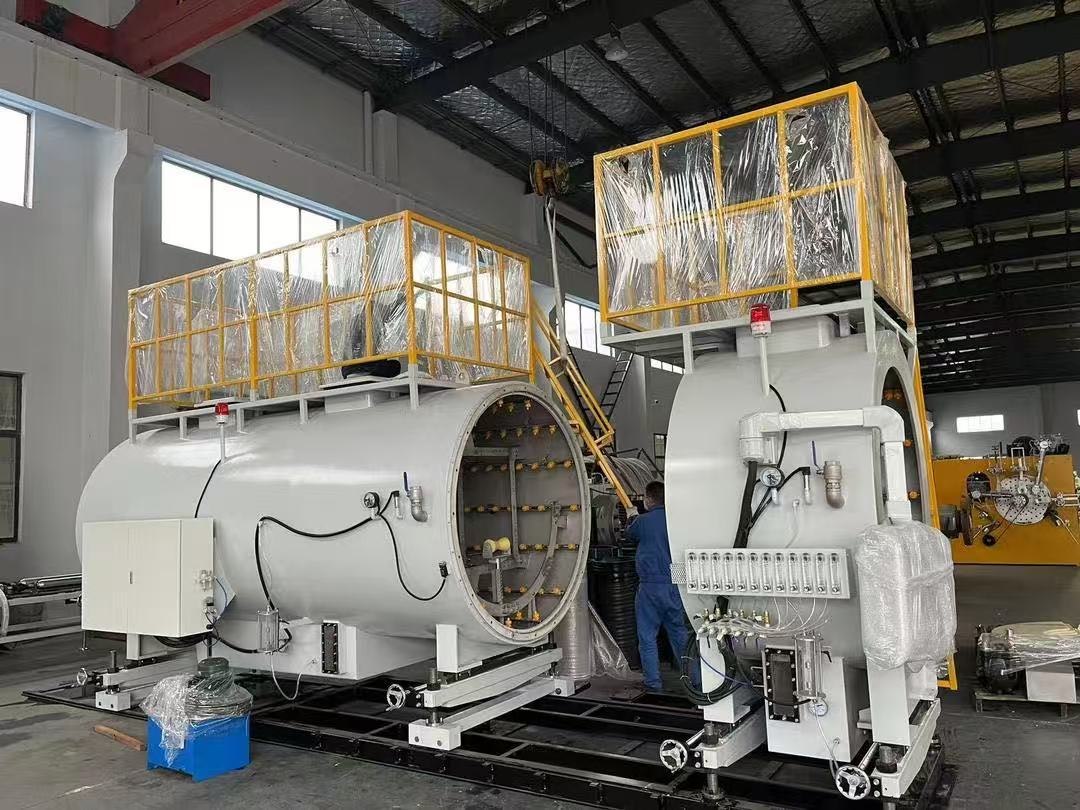
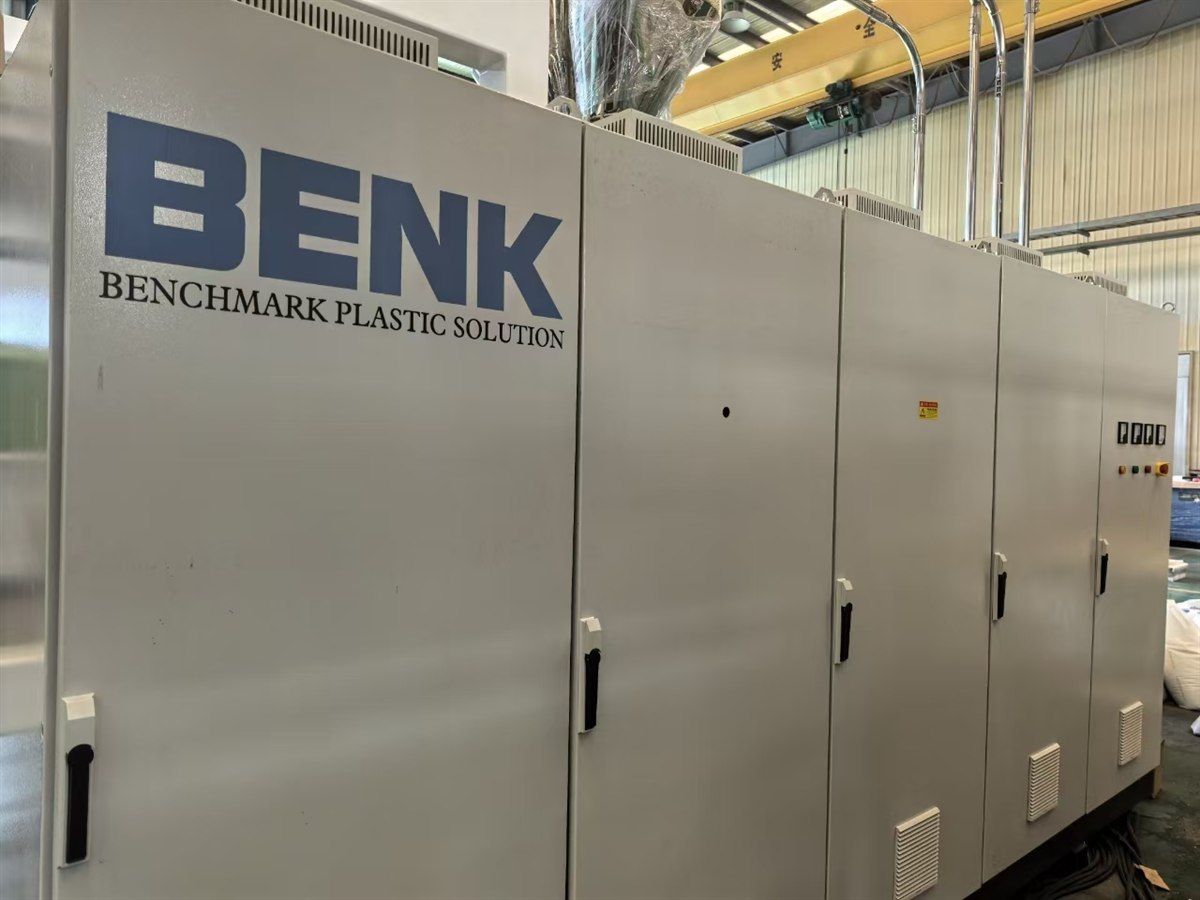
Foto mesin adalah BENK yang bekerja, pipa melingkar dan pipa mati yang diambil oleh GordonJ86 melalui Wikimedia Commons, CC BY-SA 4.0.
Di dalam garis: berkelok-kelok, pemanas, lapisan dan koneksi
Reinforcement luka ke pipa inti, terikat dalam bagian panas, melingkar pada akhir baris dan selesai dengan konektor mesin. Foto-foto di bawah ini menunjukkan Atk peralatan dan komponen pipa RTP.
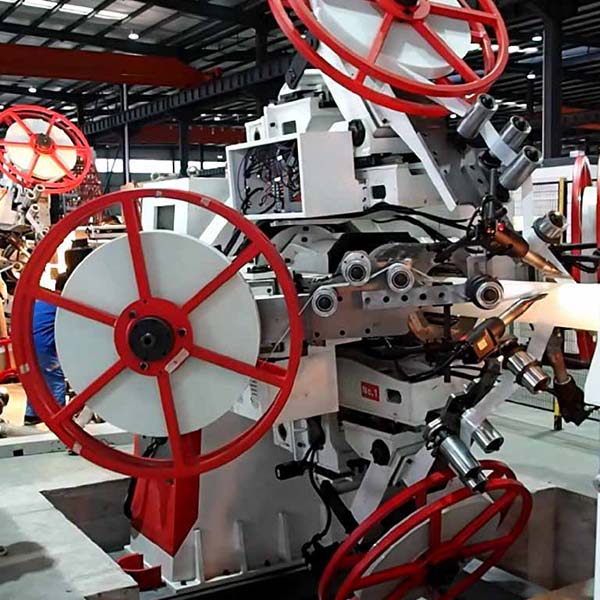
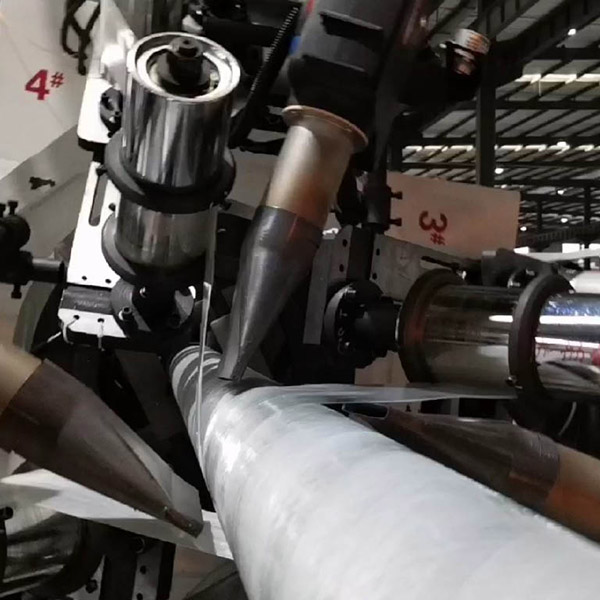
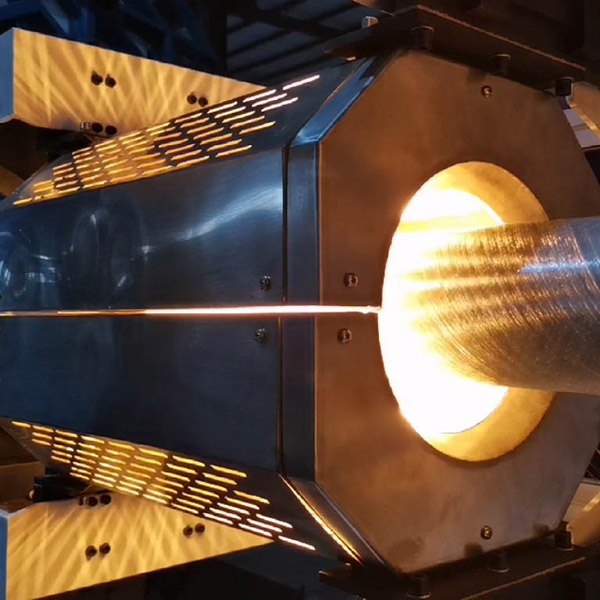
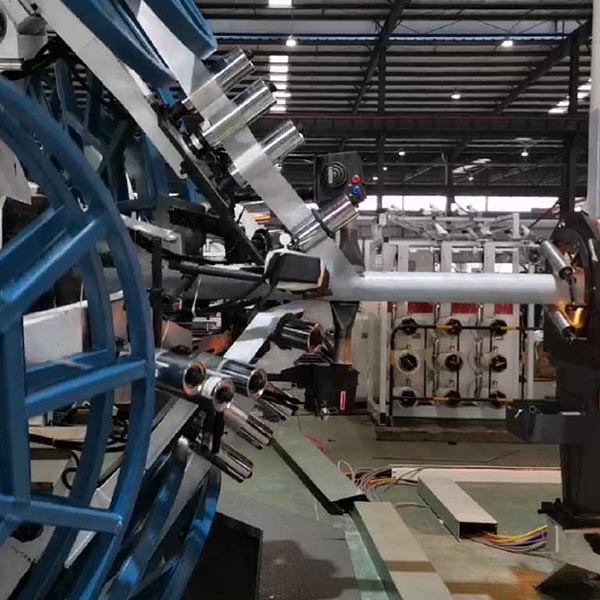
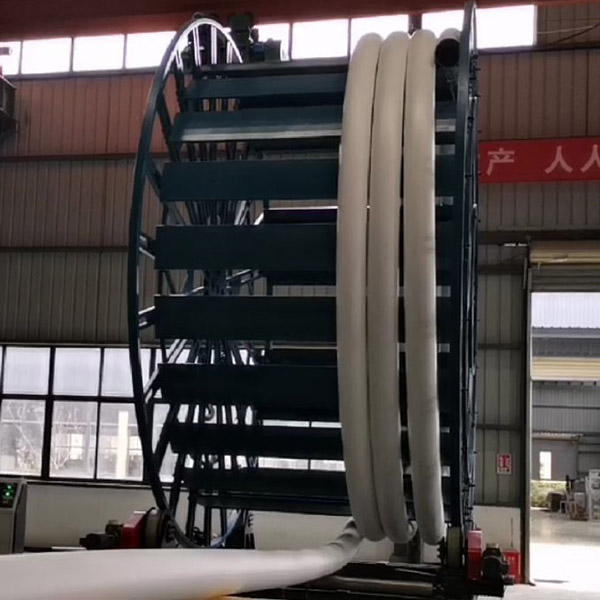
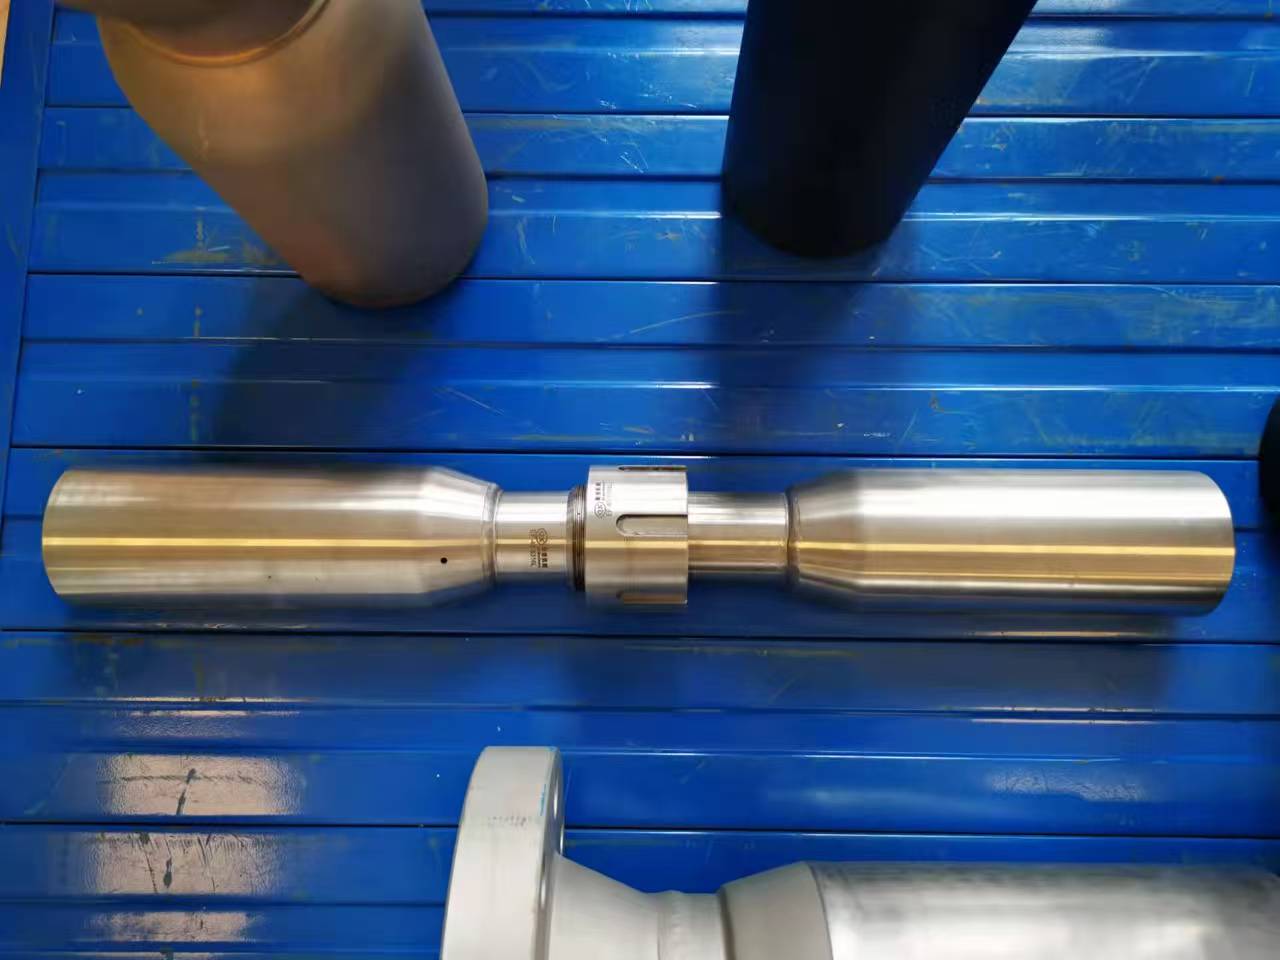
Foto-foto: peralatan BENK RTP berliku, oven pemanas, coiler dan penghubung pipa.
Dimana pipa RTP digunakan
Pipa komposit yang bisa dipoles menggantikan baja di mana korosi, jumlah bersama atau instalasi waktu drive biaya baris.
Minyak dan gas mengumpulkan garis
Multiphase berkumpul dan jalur injeksi dimana cairan basah dan korosif. Pipa ini tiba di kumparan, jadi garis 5 km membutuhkan beberapa sendi bukan ratusan las.
Transmisi Air dan gas
Transmisi air tekanan tinggi dan distribusi gas di mana integritas waktu dan bersama mendominasi biaya yang terpasang.
Garis proses kimia dan industri
Korosif dan proses cairan kasar, dan sementara atau proses yang dapat direlokasi baris pada tanaman dan terminal.
Pertambangan, lumpur dan tailings
Garis slurry dan tailings tahan aus, di mana pipa dapat dipasang kembali dan diarahkan ulang saat permukaan kerja bergerak.
Pemanasan daerah dan panas bumi
Menembus pipa servis atau telanjang dan suntikan ulang jaringan panas bumi dan distrik.
Pesisir dan daerah marjinal
Flowlines dan jalur jumper di mana pipa yang bisa dicantumkan dapat dipasang dari kapal kecil bukan tongkang lay.
Opsi dan peralatan tambahan
Dipilih dari kelas tekanan, sistem resin dan tingkat otomatisasi.
- Pasangan kedua kepala berkelok-kelok untuk 4 - 8 lapisan penguatan
- Penguatan Aramid, polyester, atau hibrida sebagai ganti pita baja
- Pompa dan pengubah layar otomatis pada extruder jaket
- Pengukuran gravimetri dan pencampuran dengan akurasi 0.3%
- Dalam garis ultrasonik dinding tebal scanner dengan trending
- Koil otomatis strapping, pembungkus dan label pencetakan
- Lini pemotongan dan penumpukan lurus 12m untuk diameter besar
- Pipa akhir stasiun beveling dan pasokan pasangan yang cocok
- Paket SCADA dengan produksi, memo dan tes tekanan pelaporan
- Pengeluaran koil otomatis dan koil penanganan operator
- Paket diagnosis jarak jauh dengan terowongan modem dan layanan
- Pertama isi suku cadang dan paket tooling
Mengapa BENK
Satu pemasok untuk seluruh baris
Extruders, die, winding heads, cool- off pendinginan, pemotongan, gulungan, pengujian, silos, pengiriman, daur ulang dan utilitas blok berasal dari satu kontrak, dengan satu set gambar antarmuka.
Mesin dan perakitan di rumah
Screws, barel, mayat, cincin berliku dan frame mesin yang mesin dan dirakit dalam karya kita sendiri, sehingga spares dan geometri perubahan tidak tergantung pada pihak ketiga.
Uji penerimaan pabrik
Jalur ini dirakit dan dijalankan pada PE100 dalam karya kami sebelum pengiriman insinyurmu diundang untuk menyaksikan uji coba, uji coba berliku dan tes tekanan.
Manajemen projek Turnkey
Gambar tata letak, rencana dasar, daftar utilitas, jadwal muatan listrik, pengawasan instalasi, komisaris dan pelatihan operator adalah bagian dari pengiriman.
Pengembangan resep pada baris
Sudut angin, nada dan ketegangan tape dikembangkan pada baris Anda dengan spesifikasi pipa Anda selama komisaris, dan disimpan sebagai resep dalam sistem kontrol.
Bagian layanan dan cadangan
Pemasangan dan insinyur komisaris, memakai peralatan suku cadang, diagnosa jarak jauh dan jadwal pemeliharaan dokumen untuk kepala yang berkelok-kelok, mati dan gearboxes.
Pembeli bertanya tentang baris ini
Ukuran pipa apa yang bisa menghasilkan produksi pipa RTP ini?
Berapa banyak pemancing yang kubutuhkan untuk pipa tekanan tinggi?
Dapatkah satu garis menjalankan strip baja, pita serat kaca dan aramid tape?
Apa yang bisa saya harapkan dari garis?
Bagaimana pipa diverifikasi sebelum meninggalkan garis?
Berapa lama pengiriman, instalasi dan komisaris?
Bangun modul baris RTP berdasarkan modul
Gunakan Tampilan Sistem Pipa RTP untuk meninjau proses lengkap, atau membuka sebuah modul halaman untuk berliku, pemanas dan jaket, lapisan dan peralatan kontrol.
Mesin AnginBalanced helical berliku, tape ketegangan dan resep kontrol.
Ekstrusi Heating & JacketAktivasi terkendali, ekstrusi lapisan luar dan pendinginan.
Mesin Coiling Pipa RTPGeometri koil, kontrol ketegangan dan aman selesai penanganan pipa.
Kontrol & Kualitas OtomatisSinkronisasi garis, resep, log data dan pemeriksaan antarmuka.
Beritahu kami pipa, kami akan mengkonfirmasi garis
Kirimkan matriks ukuran pipa Anda, kelas tekanan, penguatan bahan dan keluaran yang Anda butuhkan.
- Telepon
- +86 512 5896 1463
- Seluler / WhatsApp / WeChat
- +86 159 5096 2426
- kpm@benkpm.com
- Bekerja
- Kota Zhangjiagaang, Provinsi Jiangsu, China
Baris terkait
Baris Pipa PE Diameter BesarPE pipa 315 – 1200 mm
Lini Pipa & IrigasiKeluarga produk penuh
© 2026 BENK MACHINERY CO, LTD produksi pipa baris.