
Layanan Baris RTP
Peningkatan Baris RTP & Retrofit
Jalur RTP yang telah ada sering dapat ditingkatkan tanpa mengganti setiap modul. Rute praktis adalah mengaudit proses saat ini, mengidentifikasi batas dan kemudian meningkatkan jendela, pemanas, jaket, pendinginan, haul- off, coiling atau sistem kontrol yang batas kualitas, keluaran atau jangkauan produk.
Ketika upgrade masuk akal
Modul Upgrade
| Modul | Peningkatan Khas | Apa yang harus diperiksa |
|---|---|---|
| Winding | Kapak Servo, kontrol ketegangan, sistem panduan, manajemen resep, kapasitas tambahan berliku | Jangkauan pipa, data tape, jadwal lapis, ruang mekanis dan kompatibilitas kontrol |
| Pemenggalan dan aktivasi | Kontrol zona, aliran udara, knalpot, pengukuran suhu, kompensasi jalur kecepatan | Jendela material, panjang oven, kapasitas utilitas dan kebutuhan suhu produk |
| Kegembiraan Jacket | Extruder, cross- head mati, ukuran, pendinginan dan diameter umpan balik | Material Jacket, keluaran, jangkauan pipe dan antar muka drive / control yang ada |
| Haul- off dan memotong | Caterpillar haul- off, penyandi sinkronisasi, pemotong planet, kontrol panjang cut- | Kecepatan garis, kekakuan pipe, ketepatan dipotong dan hilir koiler antar muka |
| Koiling | Geometri koil, kontrol ketegangan, cutover, penanganan dan kemasan | Radius bengkok, kumparan berat, ruang lantai dan transportasi batas |
| Kontrol dan kualitas | PLC / HMI, resep, data logging, diameter gauge dan antarmuka traceabilitas | Merek PLC, jaringan, tersedia sensor dan catatan yang diperlukan |
Proses retrofit
Tata letak review, daftar peralatan, PLC, drive, utilitas, kisaran produk dan bottlenecks saat ini.
Bandingkan kemampuan saat ini dengan target matriks pipa, keluaran dan catatan kualitas.
Periksa ruang mekanik, kapasitas utilitas, kontrol antarmuka dan rencana shutdown.
Pasokan dan mengintegrasikan modul yang dipilih dengan baris yang ada dimana secara teknis layak.
Dry run, percobaan material, resep validasi dan operator handover setelah upgrade.
Dasar baris-baru untuk perbandingan
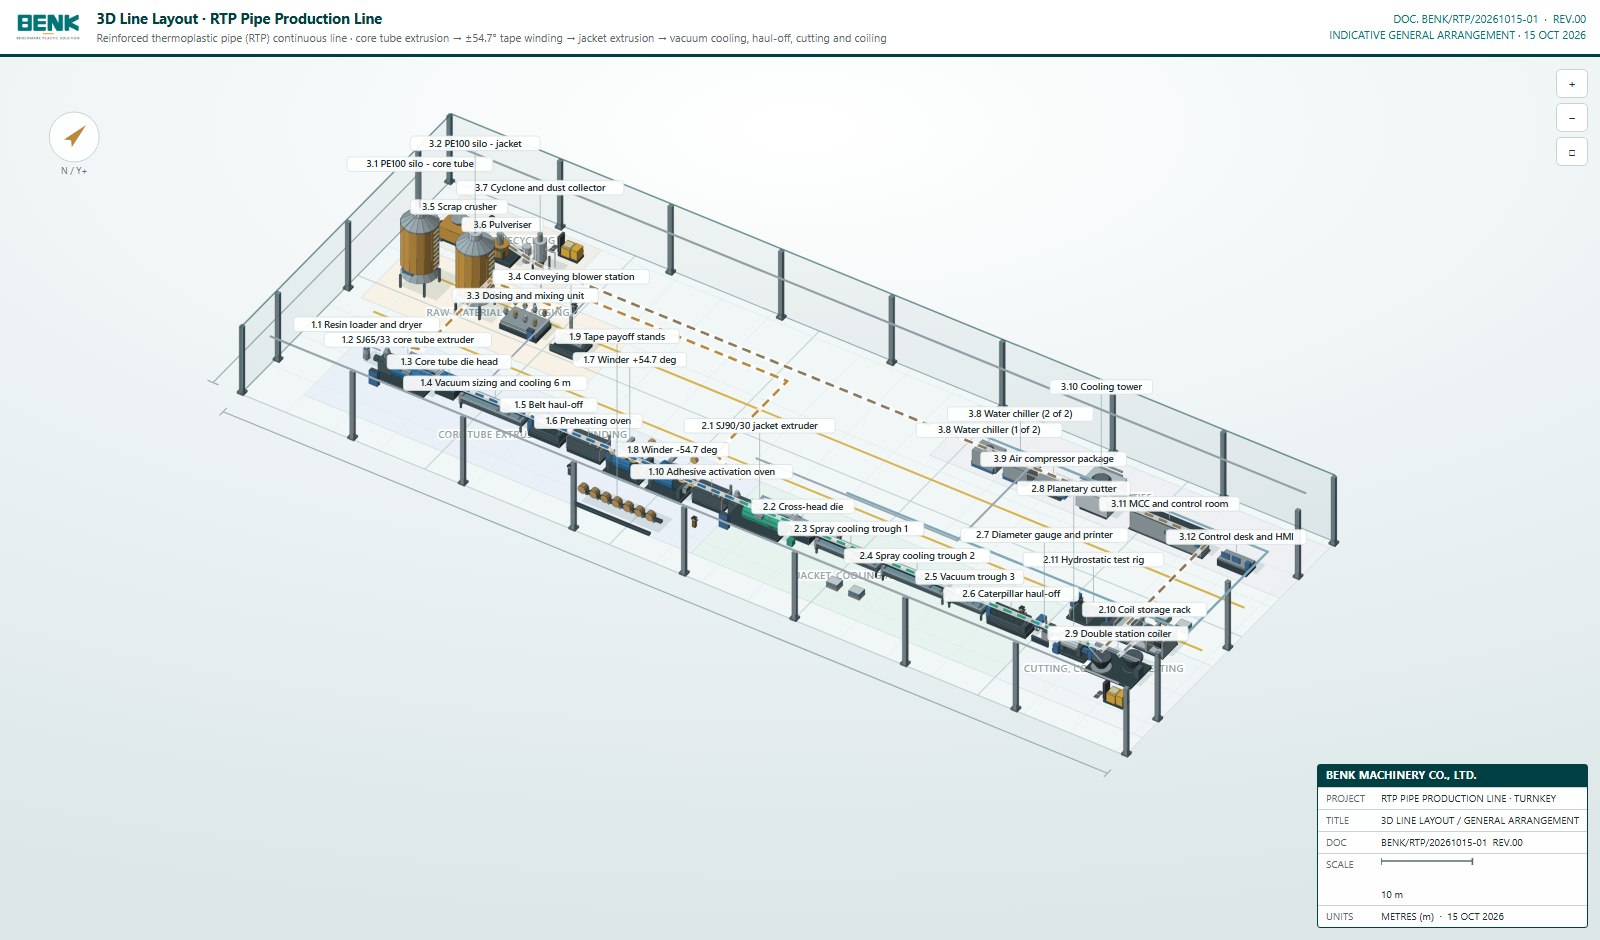
Garis baseline BENK RTP dikonfirmasi 50- 200 mm ID / 63- 250 mm OD, 1.6-6.4 MPA standar tekanan, 120- 350 kg / h, 0.5-8 m / min, 401.5 kW memasang daya dan 33 peralatan item / 34 mesin. Sebuah retrofit tidak secara otomatis mencapai setiap nilai; lingkup terakhir tergantung pada peralatan dan utilitas yang ada.
Mulai dengan tutup botol, bukan daftar suku cadang
Kirim tata letak baris yang ada, daftar peralatan, merek PLC, jangkauan pipa dan keluaran target. BENK akan mengidentifikasi modul mana yang dapat ditingkatkan dan apa yang harus diganti.