Линия производства труб RTP
Полная непрерывная линия, которая превращает смолу ПЭ100 в наматываемую армированную термопластиковую трубу: экструзия внутренней трубы, намотка армирующего слоя под углом ±54,7°, экструзия внешней оболочки, охлаждение, тянущий механизм, резка и намотка — одна линия, одна система управления, один поставщик.
Что делает линия производства труб RTP
RTP (reinforced thermoplastic pipe) is a spoolable composite pipe: a thermoplastic core tube carries the fluid, continuous reinforcement layers carry the pressure, and an outer thermoplastic jacket protects the reinforcement. Because the pipe is wound onto coils instead of being jointed every 6 or 12 metres, a gathering line that needs hundreds of welded joints in steel can be installed in a fraction of the time.
Эта линия производит эту трубу непрерывно. Одно винтовое экструдер образует основной трубку PE100, которая имеет размер вакуума и охлаждается, а затем перегревается. Два серворубных обмотка накладывают стальную полосу, ленту из стеклянных волокон, арамидную ленту или полиэстерную ленту в сбалансированном углу ±54,7 °, поэтому подкрепление несет как кружку, так и осьную нагрузку. Инфракрасная печь активирования переплавляет внешнюю кожу основной трубки, чтобы подкрепление связывалось без клейки, а второй экструдер применяет внешнюю куртку через вакуумную калибрированную перекрестную голову.
Каждый привод, нагреватель и петель координируются одной системой управления, поэтому изменение из одной спецификации труб в другую является изменением рецепта в HMI , а не механической перестройкой.
Typical reference: 110 mm inside diameter, 4.0 MPa working pressure, 2 reinforcement layers at ±54.7°, 12 m/min nominal haul-off, 500 m coil.
Что делает эту строку отличной
- Сбалансированная ±54,7° поперечная обмотка в одном проходе, а не перекрытие обернутой ленты
- Замкнутая лента натяжения от 200 до 1500 Н, удерживаемая при росте диаметра катушки
- ИР-активация вместо клейной пленки, так что труба остается одним термопластическим материалом
- Вакуумная калиброванная куртка для круглого, пустого внешнего слоя
- Сервосинхронизация от колонки к колонке, чтобы толщина стены не дрейфовала
- В диаметре линии и проверка давления перед выходом катушки из линии
Technical specification
Ниже приведенные цифры описывают стандартную линию. Размеры труб, давление, количество закручивающих голов и выпуск определяются вашей спецификацией труб.
| Item | Specification |
|---|---|
| Pipe structure | ПЕ100 или ПЕ-РТ-серьезная трубка + 2 4 слоя непрерывного усиления + ПЕ-верхушка |
| Pipe size | 50 – 200 мм внутренний диаметр (63 – 250 мм внешний диаметр) |
| Reinforcement | Стальная лента, лента из стеклянных волокон, лента арамида или лента из полиэстера, выбранная для класса давления |
| Winding angle | ±54,7° сбалансированное закручение; 2 закрутки в качестве стандарта, 4 закрутки для высоковольтной трубы |
| Working pressure | 1.6 – 6,4 МПа стандарт; до 32 МПа с арамидным армированием |
| Service temperature | -40 °C -80 °C непрерывный (цеповая трубка PE-RT для более высокой краткосрочной температуры) |
| Line output | 120 – 350 кг/ч в зависимости от размера трубы, толщины стенки и содержания армирующего материала |
| Line speed | 0,5 – 8 м/мин |
| Форма доставки | Катушки до 500 м на 50 – 110 мм; 12 м прямые длины свыше 160 мм |
| Installed power | Около 400 кВт (приводы и нагреватели) |
| Floor space | 96 × 36 м, высота карниза 8 м, ровный пол, питание 400 В / 50 Гц |
| Operators | 2 – 3 человека за смену включая обработку рулонов |
| оборудование | Specification |
|---|---|
| Экструдер ядра трубки | SJ65/33 single screw, 45 kW AC motor with inverter, grooved feed section, barrier screw, 5 heating zones, melt pressure control |
| Трубка умирает | Спиральная мандрильная запястья на 50 200 мм с заменяемыми рукавами размеров; пустоты для вакуума и внутренние порты воздуха |
| Размер и охлаждение | 6-метровый вакуумный калиibrator и желоб распылительного охлаждения, два вакуумных насоса, воздушный нож, трехосная регулируемая направляющая инструмента |
| Первый вывод | Two belt caterpillar haul-off, servo synchronised, 0.3 – 12 m/min |
| Preheating | Горячий воздух с повышением IR, 3 контролируемых зоны, температура поверхности 90 120 °C |
| Winding heads | 2 × сервоприводные кольцевые намотчики, каретка поперечного перемещения, замкнутый контроль натяжения ленты 200–1500 Н, быстросменные бобины |
| Jacket extruder | SJ90/30 single screw, 90 kW AC motor with inverter, grooved feed bush, barrier screw, melt pump optional |
| Jacket die | Кросс-голова гибнет с вакуумной калибровкой, сменными проточными вставками, водяной охлажденной багряной башенкой |
| Jacket cooling | 2 × 6 м охлаждающие желоба распылением + 3 м вакуумный желоб калибровки с замкнутым контуром вакуумного управления |
| Второй вывод | Caterpillar haul-off, сервопривод, 0,5 - 8 м/мин, давление, контролируемое сервоцилиндром |
| Measurement | Лазерный диаметр, разрешение 0,01 мм с отображением овальности и обратной связкой в закрытом петле; черниловой принтер |
| Срезание и скручивание | Планетарный резатель с сервокаром; двойной колонка, диаметр колонки до 2,6 м с прохожим |
| Testing | Hydrostatic pressure test rig up to 20 MPa with automatic ramp, hold, burst detection and data logging |
| Вверх и коммунальные услуги | 2 × 40 м³ силосов, весовое дозирование с точностью 0,3%, пневмотранспорт, дробилка и измельчитель, 2 × 30 чиллеров, охладительная башня, воздушный компрессор, шкаф МКР |
Все цифры являются ориентировочными инженерными значениями для стандартной конфигурации и подтверждаются в техническом предложении в соответствии с вашими спецификациями на трубы.
Преимущества оборудования на этой линии
Восемь вещей, которые решают, сохраняет ли композитная трубная линия свой рейтинг давления после смены.
Сбалансированная обмотка ±54,7°
Два виндера устанавливают подкрепление в виде сбалансированного перекрестного спираля.
Замкнутая лента натяжения
Напружность ленты измеряется и корректируется непрерывно от 200 до 1500 Н. Без нее внутренние слои расслабляются, а внешние слои перенапрягаются, а труба пропадает при меньшем давлении, чем в соответствии с проектом.
Склеивание без клейкой пленки
Овен с ИР-активацией переплавляет внешнюю кожу основной трубы незамедлительно перед закручением, поэтому подкрепление связывается непосредственно с PE.
Два экструдера, одна система управления
Основные трубные и куртные экструдировки, как вытяжки, так и скрутки, резьба и катушка работают из одного ПЛК с одним рецептом.
Вакуумная калиброванная куртка
Круговая головка кальберывается вакуумным, поэтому внешний куртка круглый и свободный от пустоты по всей длине трубы точка, где композитная труба обычно начинает коррозировать или застряхивать во время установки.
Сервосинхронизированное от гибели к катушке
Скорость линии регулируется винтовыми установками, а затем и обоими вытягивающими устройствами.
Диаметр и проверка давления в линии
Лазерный датчик с обратной связью поддерживает диаметр в заданных пределах, а стенд гидростатических испытаний проверяет готовую катушку перед выходом с линии. Данные испытаний записываются с указанием номера катушки.
Построенный вокруг спецификации трубы
Умри, размеры рукавов, извилистый шаг, ширина ленты, пропускная способность и размер катушки выбираются из размера трубы и матрицы давления, а не из фиксированной линии каталога.
Process flow
Восемь непрерывных шагов от смолы до катушки, протестированной на давление.
- Сушение, дозировка и транспортировка смолы
- Экструзия основной трубы — SJ65/33
- Размер вакуума и прохлаждение с спреем
- Прегрев до температуры слияния
- ±54.7° reinforcement winding
- Активация клея и экструзия оболочки
- Охлаждение, контроль диаметра и отвод
- Срезание, обмотка и испытание на давление
Посмотрите линию, прежде чем она будет построена.
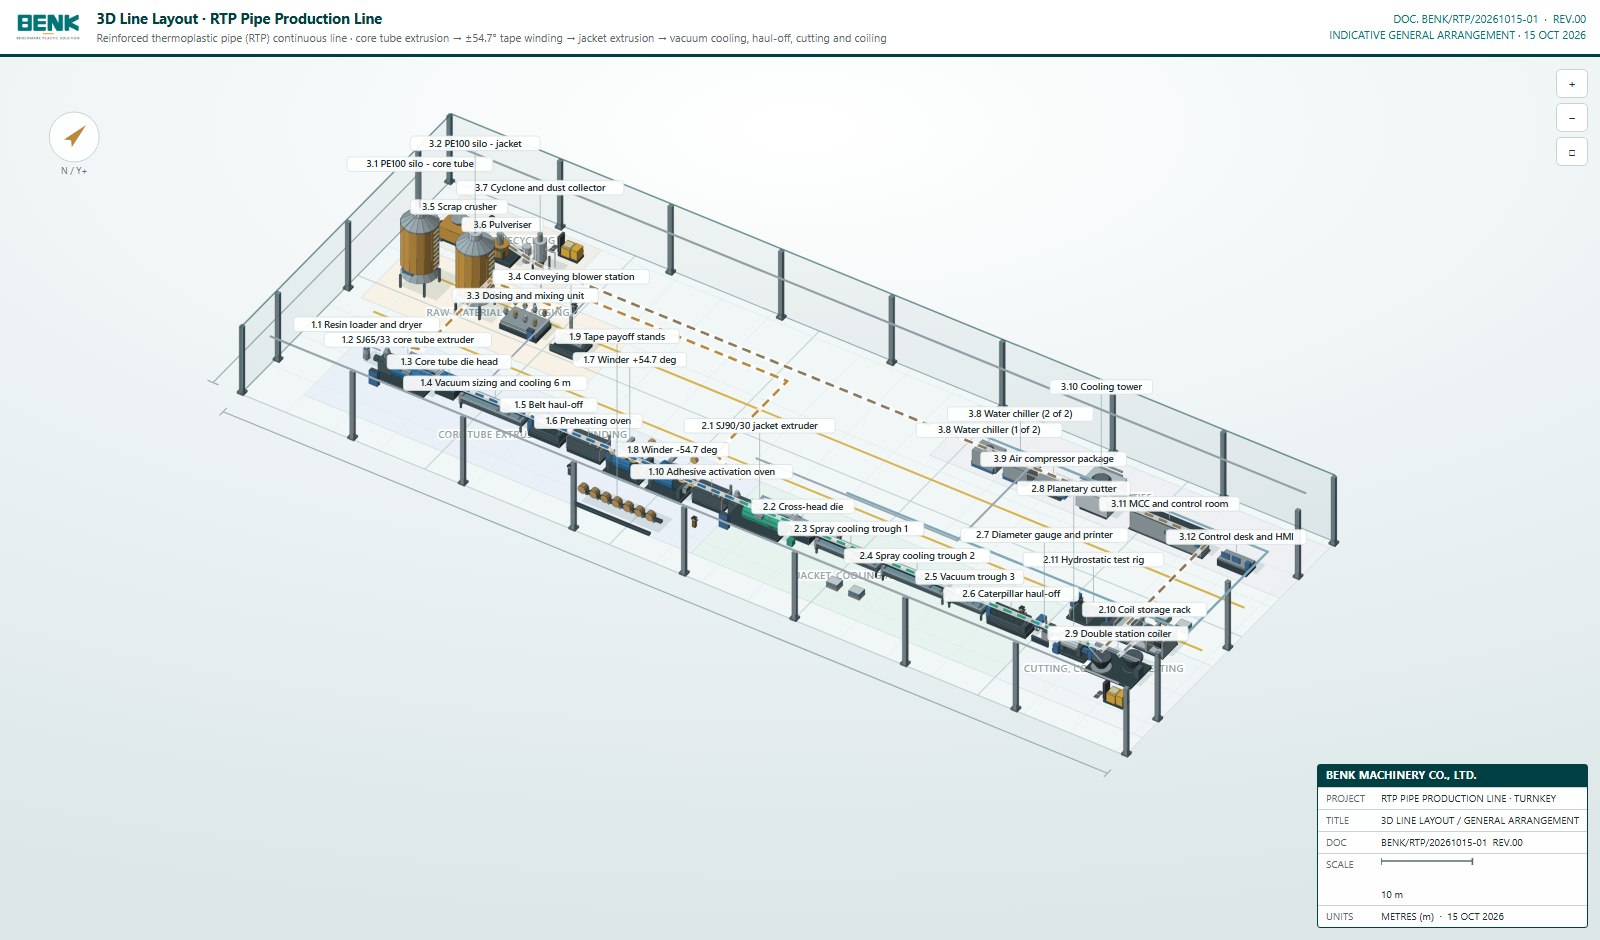
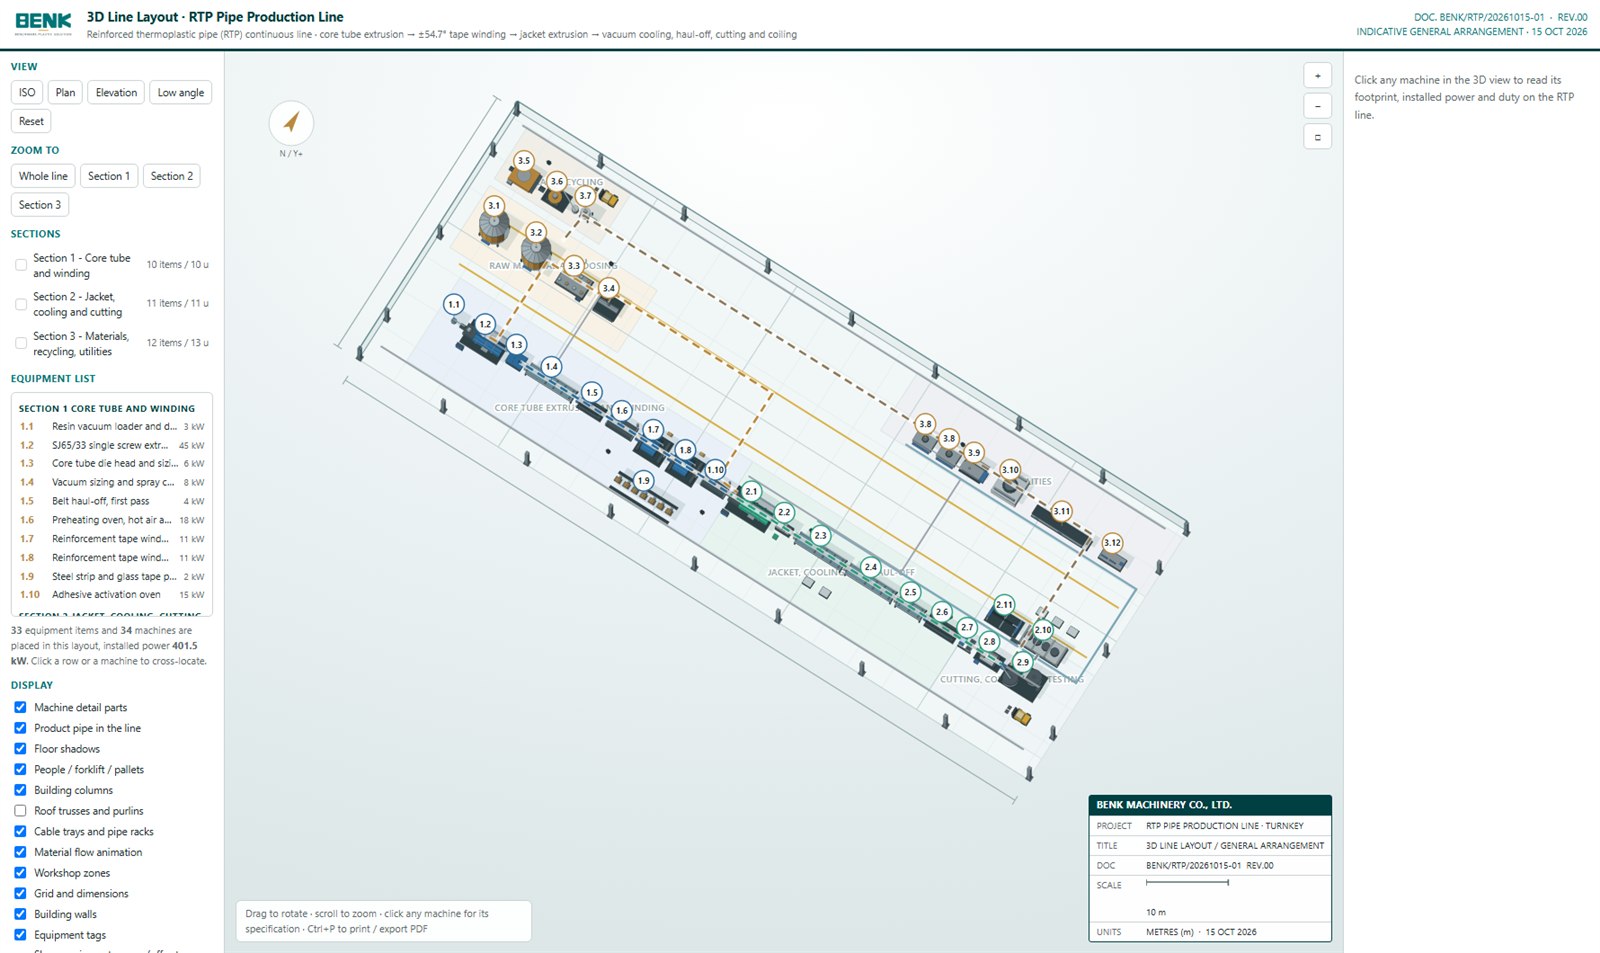
This is the actual general arrangement of the RTP line, drawn in 3D from the equipment list and the machine positions. Drag to rotate it, scroll to zoom, click any machine for its footprint, installed power and duty, and use the Zoom to buttons to jump to a single section. The layout is drawn to scale in metres, so you can check the operating aisle, the coil handling space and the maintenance clearance against your own building.
3D-расположение линии · линия производства труб RTP
INDICATIVE GENERAL ARRANGEMENT · 15 OCT 2026
| PROJECT | RTP PIPE PRODUCTION LINE · TURNKEY |
| TITLE | 3D LINE LAYOUT / GENERAL ARRANGEMENT |
| DOC | BENK/RTP/20261015-01 REV.00 |
| SCALE | NTS |
| UNITS | METRES (m) · 15 OCT 2026 |
Оборудование, построенное в наших работах
Семейство машин, из которых состоит эта линия, сделанная на фото в нашем зале сборки: экструдер, вакуумные и спрейные резервуары для охлаждения и шкаф для управления линиями вместе с трубой, которая выходит из его конца.
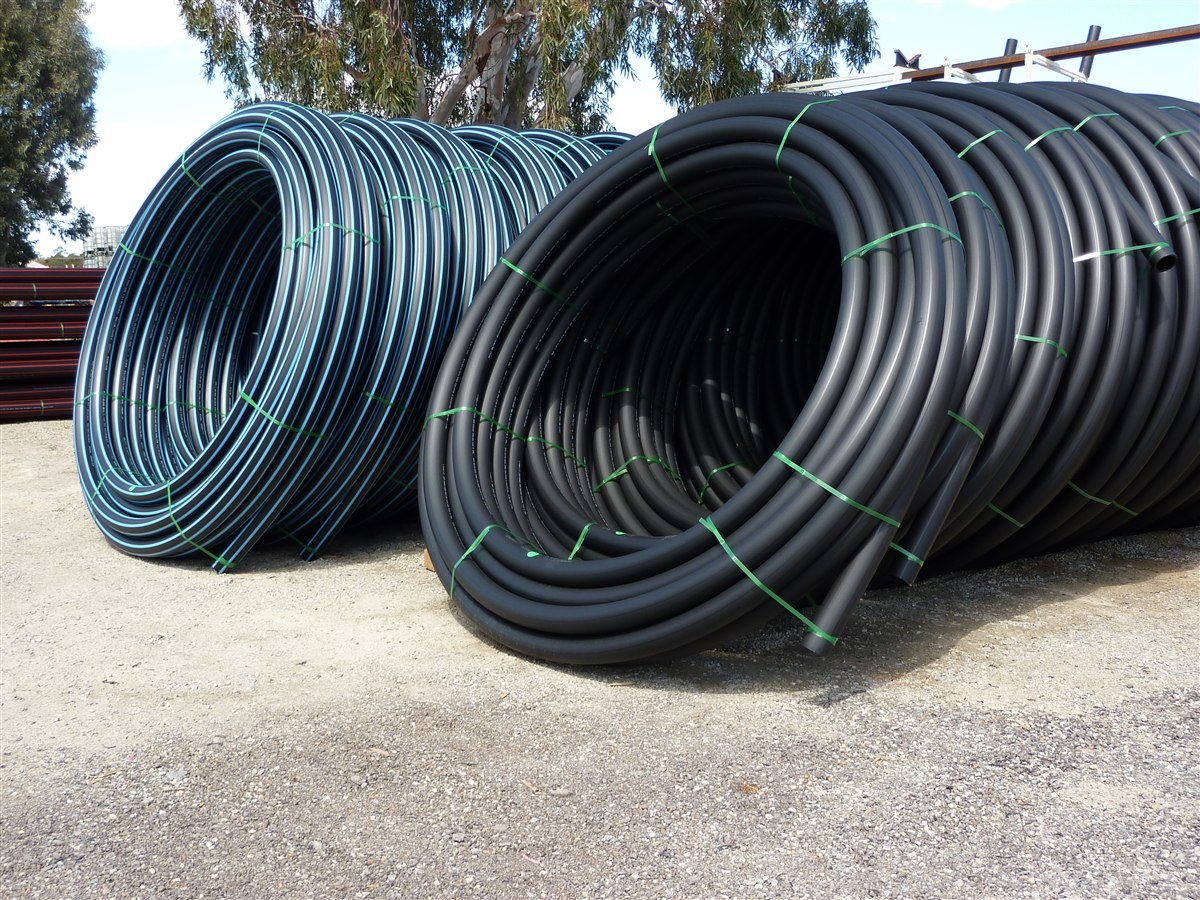
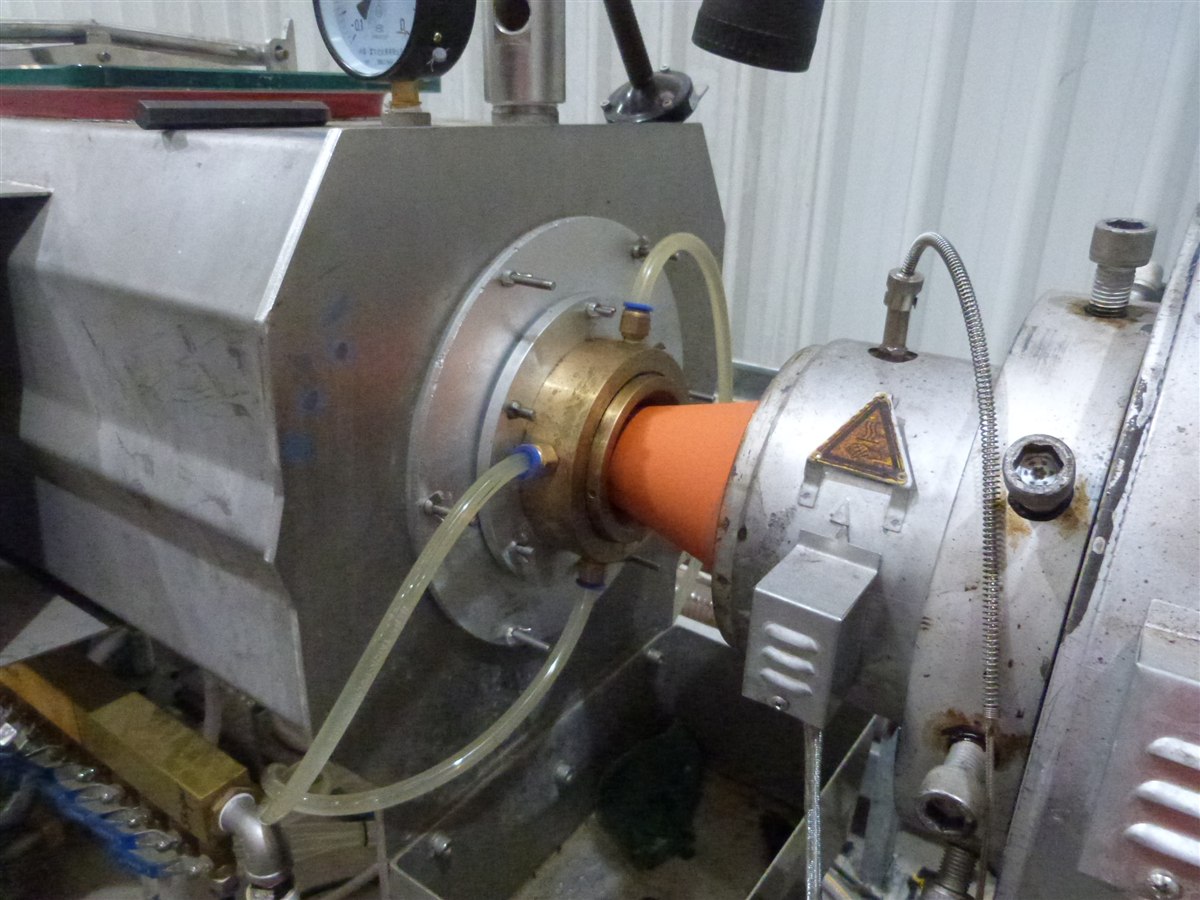
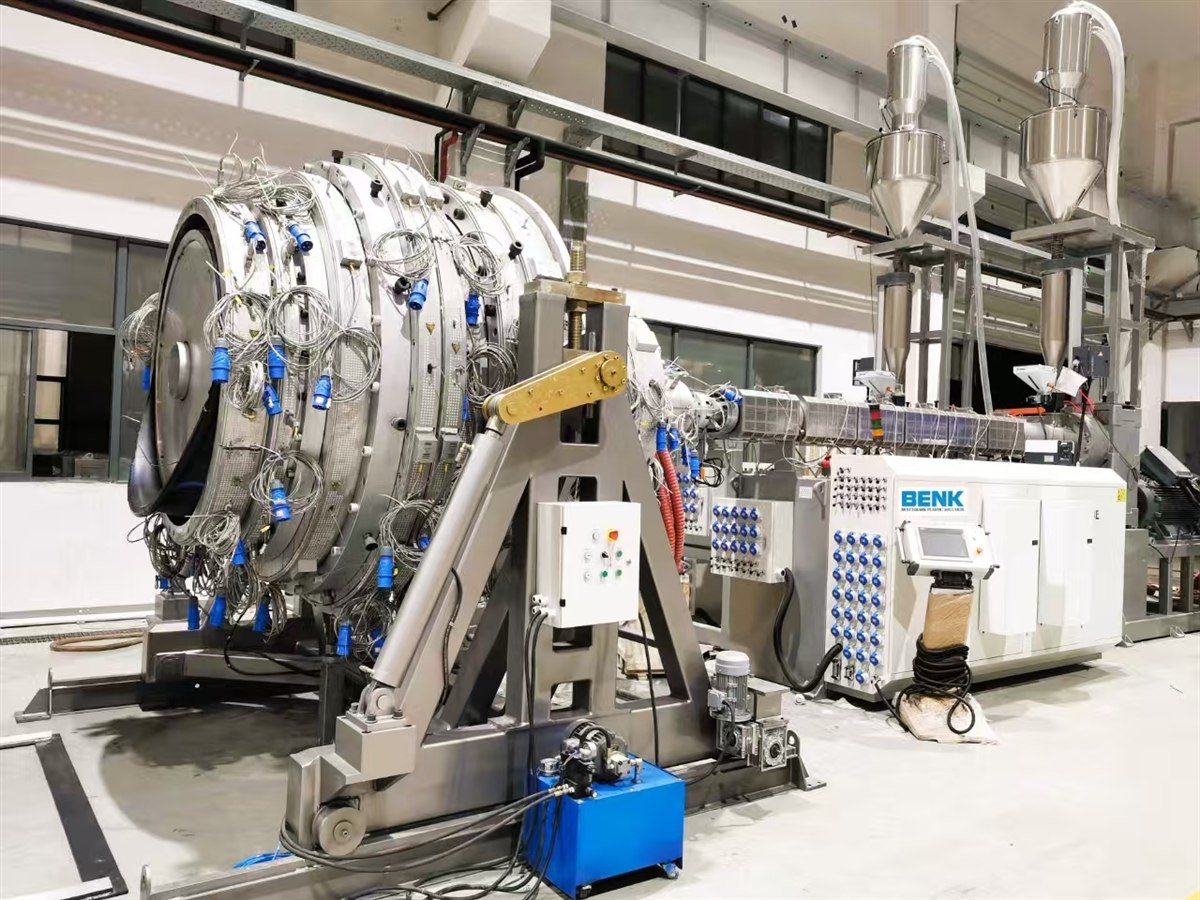
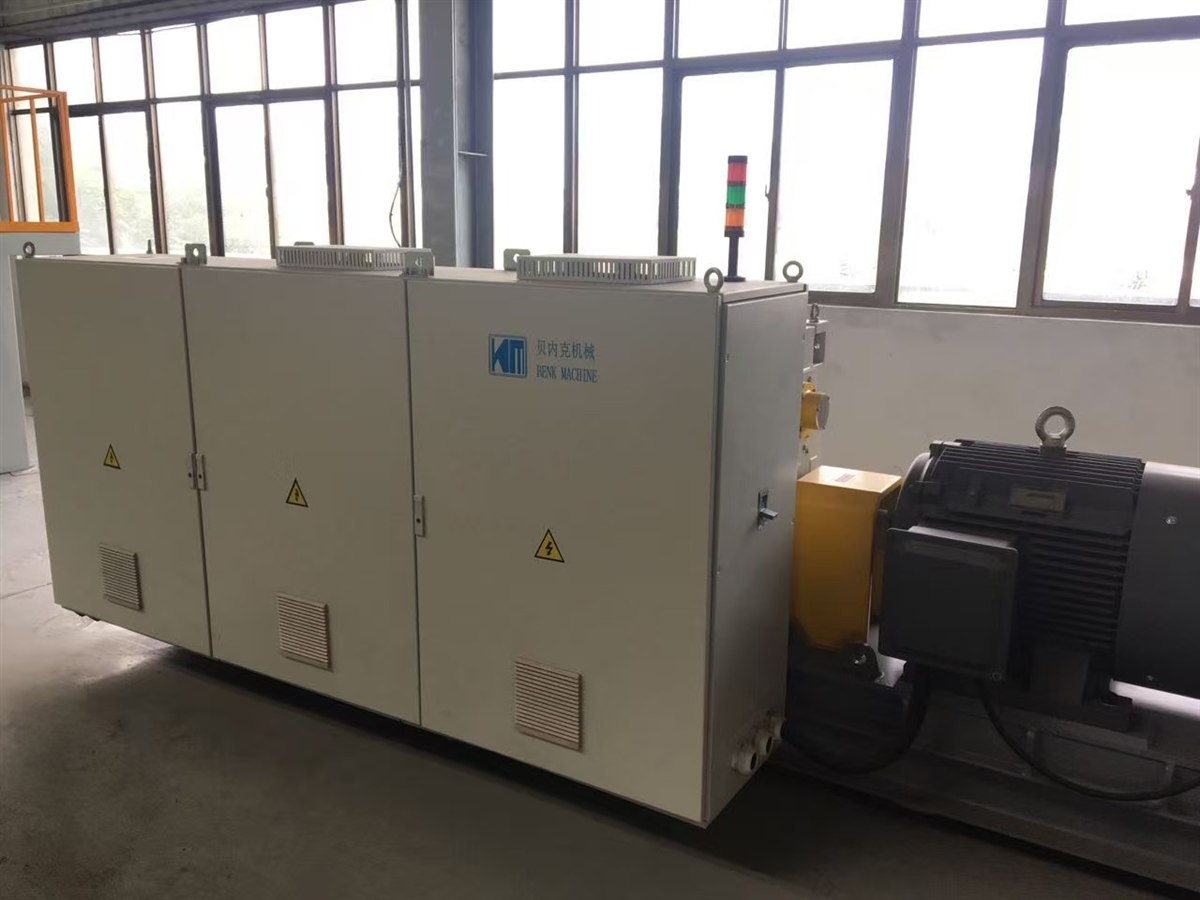
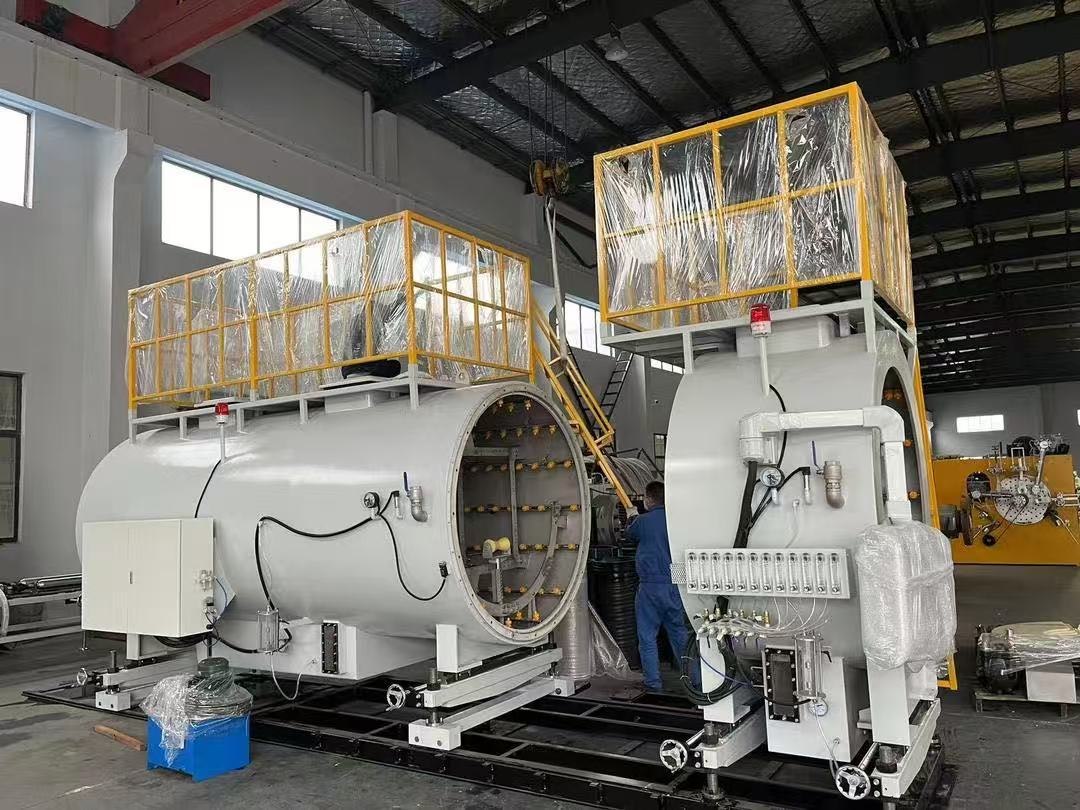
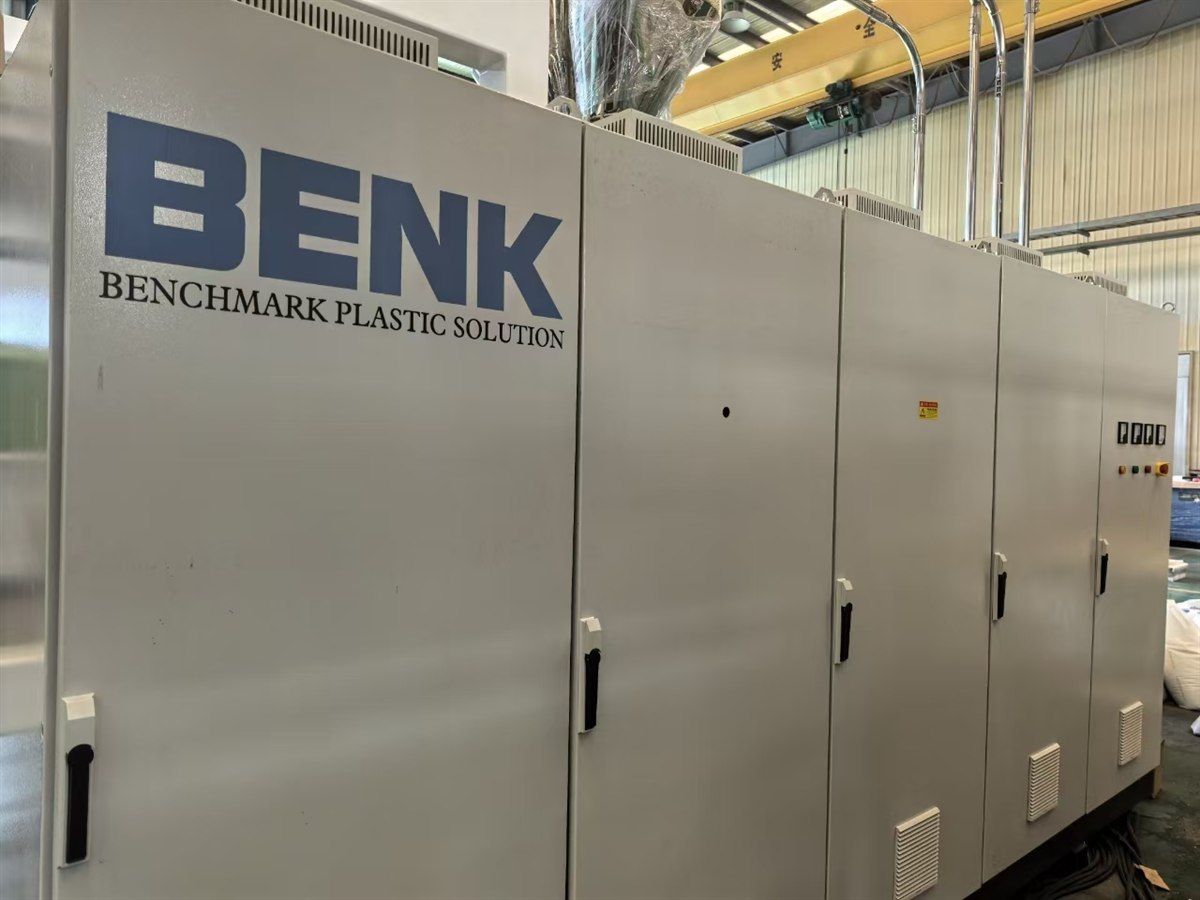
Фотографии машинных работ - это фотографии работ BENK. Фотографии закрученных труб и головки гибких работ - это фотографии Гордона J86 через Викимедиа-коминс, CC BY-SA 4.0.
Внутри линии: закрутки, нагрев, закрутки и соединения
Подкрепление закручивается на основной трубку, соединяется в нагреваемом разделе, закручивается в конце линии и завершается механическими соединителями.
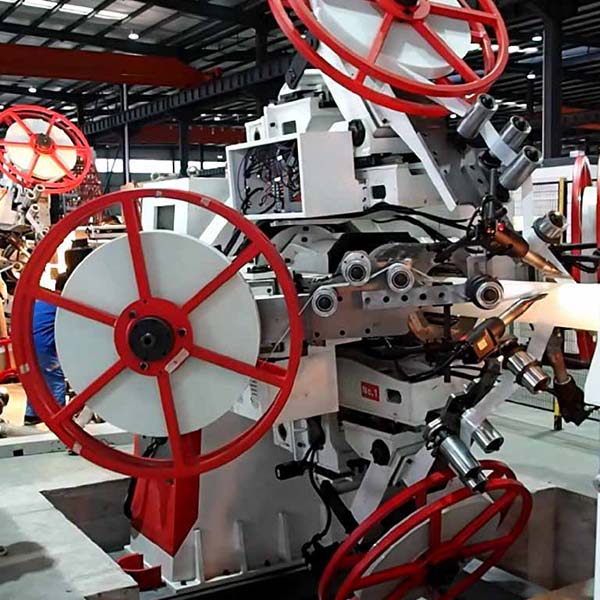
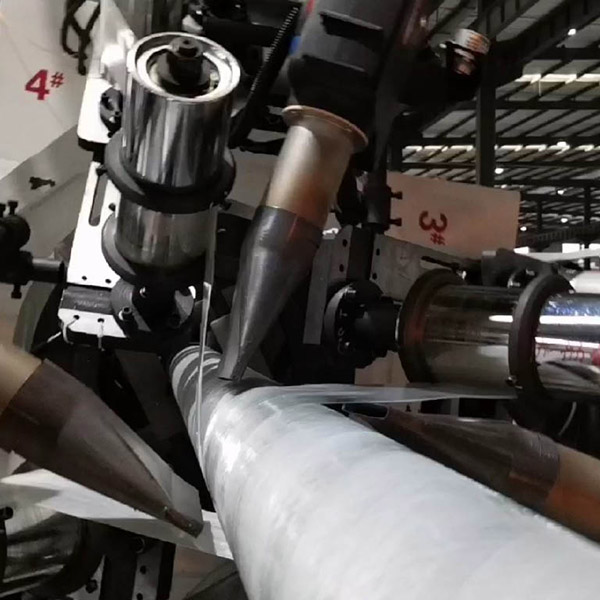
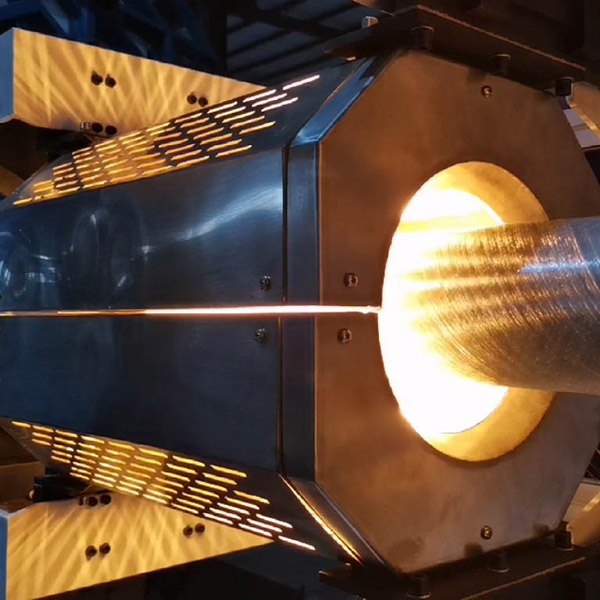
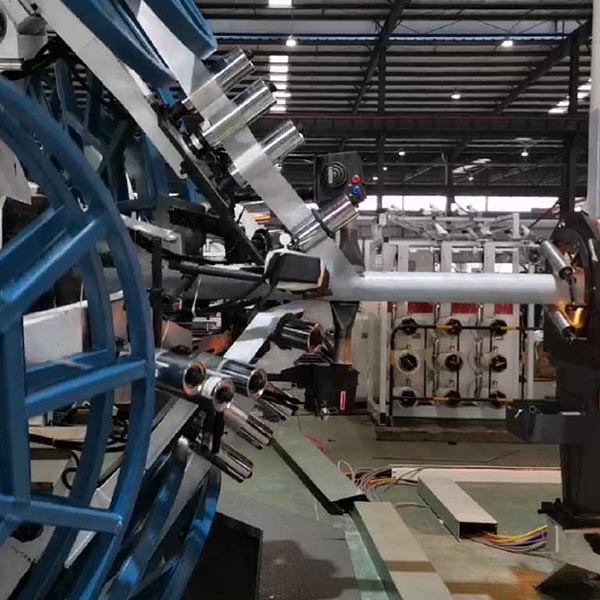
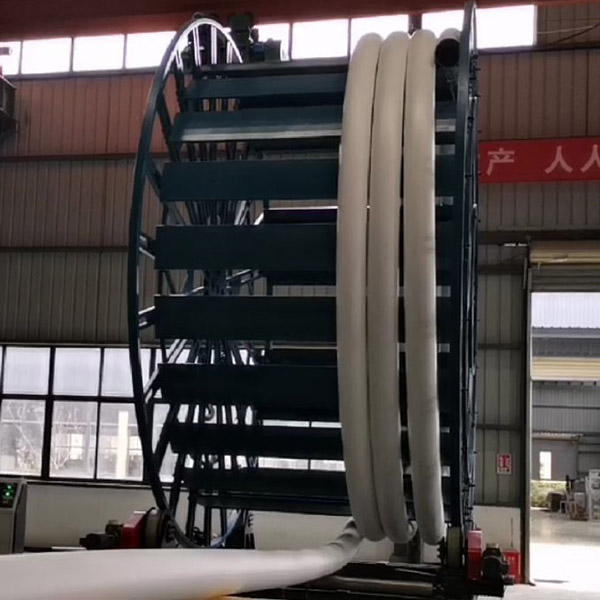
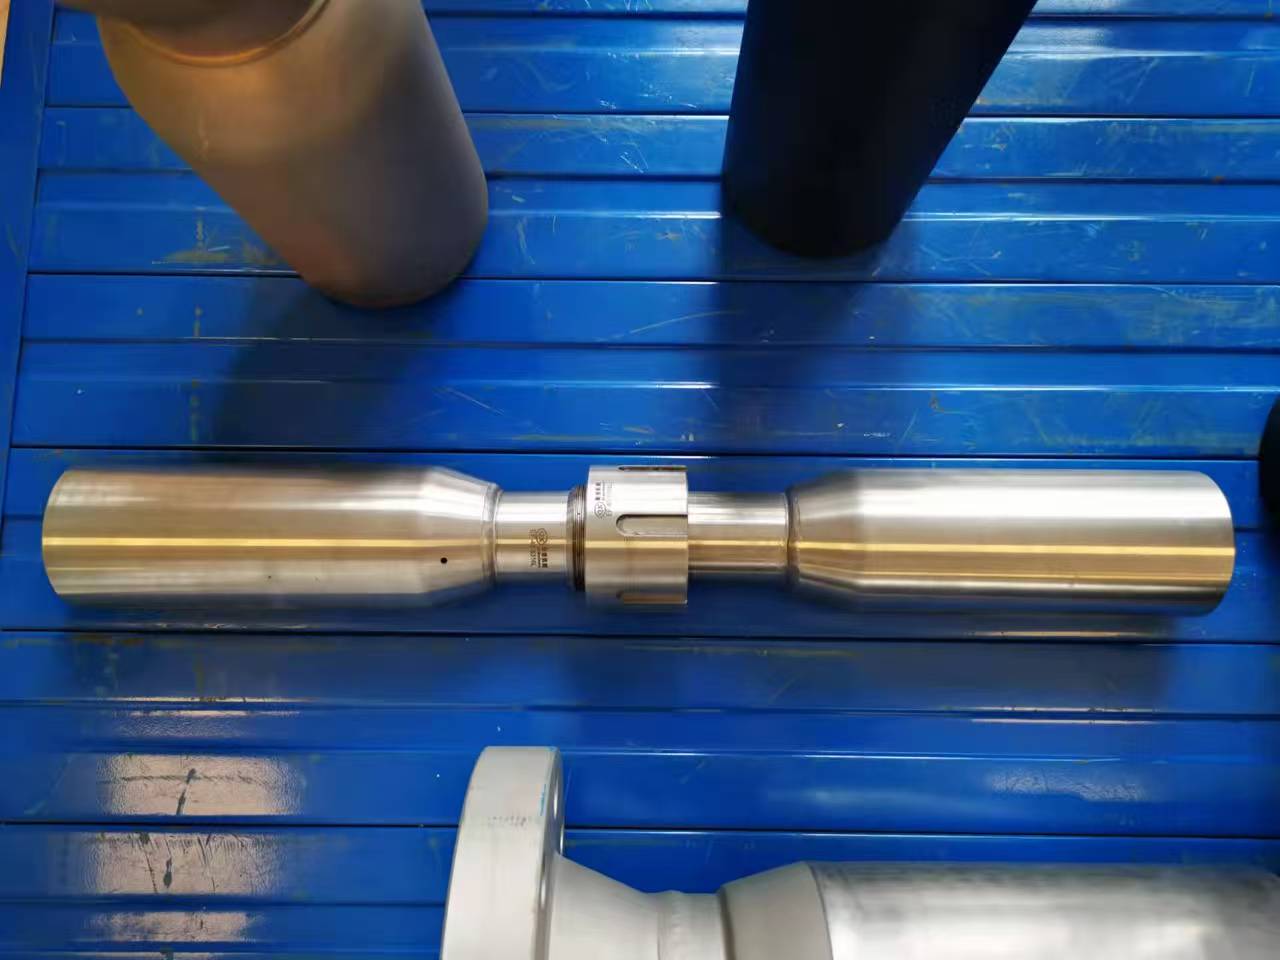
Фотографии: оборудование для закрутки BENK RTP, печь для отопления, катушки и трубопроводники.
При использовании трубки RTP
Скручиваемая композитная труба заменяет сталь, где коррозия, количество соединений или время установки влияют на стоимость линии.
Линии сбора нефти и газа
Многофазные линии сбора и впрыска, где жидкость мокрая и коррозионная.
Передача воды и газа
Передача воды и распределение газа высокого давления, где время прокачки и целостность суставов доминируют над установленными затратами.
Химические и промышленные технологические линии
Коррозионные и абразивные технологические жидкости и временные или сменные технологические линии в растениях и терминалах.
Горнодобыча, сливочная промышленность и отработки
Линии для износостойких шламов и хвостов, где трубу можно уложить и проложить заново по мере перемещения рабочей поверхности.
Окружное отопление и геотермальное
Особнятые или голые трубки и линии реинъекции для геотермальных и дистанционных сетей отопления.
Оффшорные и маргинальные месторождения
Поточные линии и линии скользящих, где из небольшого судна вместо ложной баржи может быть установлена катушка.
Обязательные и вспомогательное оборудование
Выбранный по классу давления, системе смолы и уровню автоматизации.
- Вторая пара закручивающих голов для 4 8 слоев подкрепления
- Арамидное, полиэфирное или гибридное усиление вместо стальной ленты
- Насос для таяния и автоматический переключатель экрана на экструдере куртки
- Гравиметрическая дозировка и смесь с точностью 0, 3%
- Встроенный ультразвуковый сканер толщины стены с тенденцией
- Автоматическая обвязка, упаковка и печать этикеток рулонов
- Линия резки и штабелирования длиной 12 м для прямых участков больших диаметров
- Станция и снабжение соединительной установкой конца труб
- Пакет SCADA с отчетом о производстве, отломке и испытаниях давления
- Автоматический выталкивание рулонов и конвейер для обработки рулонов
- Пакет дистанционной диагностики с модем и сервисным туннелем
- Первый полный запасные части и упаковка инструментов
Почему BENK
Один поставщик на всю линию
Экструдеры, дилеры, закручивающие головки, охлаждение, вытягивание, резка, закрутка, испытания, сило, транспортировка, переработка и блок коммунального обслуживания производятся из одного контракта, с одним набором чертежей интерфейса.
Механизация и сборка в домашних условиях
Шрифы, бочки, трупы, закрутки и рамы машин обрабатываются и собираются в наших собственных заводах, поэтому запасные части и изменения геометрии не зависят от третьей стороны.
Приёмочные испытания на заводе
Линия собирается и работает на PE100 в наших заводах до отправки.
Управление проектами "ключ в руки"
В состав доставки входят чертежи, план основания, список коммунальных услуг, график электрической нагрузки, надзор за установкой, ввод в эксплуатацию и обучение оператора.
Разработка рецепта на линии
Угол закрутки, напряжение на протяжении и натяжение ленты разрабатываются на вашей линии с указанием труб во время запуска, и хранятся в качестве рецептов в системе управления.
Услуги и запасные части
Инженеры по установке и вводу в эксплуатацию, комплекты для износа деталей, дистанционная диагностика и документированный график обслуживания закручивающих голов, контур и коробки передач.
Вопросы покупателей о этой линии
Какие размеры труб может производить эта линия производства труб RTP?
Сколько укреплений мне нужно для высокого давления трубы?
Может ли одна линия работать со стальной полосой, лентой из стекловолокна и арамидной лентой?
Какой выход я могу ожидать от линии?
Как проверять трубу перед тем, как она покинет линию?
Сколько времени требуется для доставки, установки и ввода в эксплуатацию?
Создайте модуль RTP-линии по модулю
Use the Обзор систем RTP для рассмотрения всего процесса или открытия страницы модуля для оборудования для закрутки, отопления и куртки, закрутки и управления.
Укрепление машины для скруткиСбалансированная спиральная обмотка, натяжение ленты и контроль рецепта.
Нагрев и экструзия жилетыКонтролируемая активация, экструзия внешнего слоя и охлаждение.
РТП-капельная машинаГеометрия катушки, управление натяжением и безопасная обработка готовой трубы.
Автоматизация и контроль качестваСинхронизация линий, рецепты, запись данных и интерфейсы инспекции.
Скажи нам трубку, мы подтвердим линию.
Пошли нам матрицу размера труб, класс давления, материал для усиления и необходимый вывод.
- Телефон
- +86 512 5896 1463
- Мобильный / WhatsApp / WeChat
- +86 159 5096 2426
- Эл. почта
- kpm@benkpm.com
- Works
- Город Чжанцзяган, провинция Цзянсу, Китай
Related lines
Большой диаметр PE трубопроводаТруба ПЭ 315-1200 мм
Линии для труб и орошенияПолное семейство продуктов
© 2026 BENK MACHINERY CO., LTD. · RTP pipe production line · reinforced thermoplastic pipe equipment. Figures are indicative engineering values and are confirmed in the technical proposal.